
把一個飛機盒拆開攤平,會發現它其實只是一張帶著折痕的瓦楞紙板,底板、側壁、蓋子原本就是同一片,沒有任何一處靠膠水或釘書針黏上去。這種「一張紙板折成一個盒子」的做法,讓飛機盒可以攤平出貨、開蓋就看見商品,也讓它成為品牌寄送扁型小物時最常被考慮的盒型。
不過對第一次訂製的人來說,麻煩通常出在後面,廠商會追問刀模圖、楞別、內尺寸,印刷還得在直印、預印和裱貼之間選一條路,而這些名詞每一個都會影響盒子最後的樣子,以及東西放不放得進去。
這些規格之所以環環相扣,是因為飛機盒的成型方式,和一般紙箱走的是兩條完全不同的路。
飛機盒是什麼?
飛機盒是用整張瓦楞紙板,經刀模裁切、壓出折線後折成的盒子,蓋子與底板連成一片,不需要膠水或釘書針成型,台灣也有人叫它披薩盒或一體成型盒。因為整個盒子只有一片紙板,出貨時可以攤平成一疊,收到的人再自己折起來。
它能做出有挺度的小盒,靠的是薄楞瓦楞紙板。Fibre Box Association 指出,E、F 這類小楞用在零售包裝時,結構表現比紙板折疊盒更好。換句話說,想做一個外觀精緻、能印滿圖案的小盒,除了卡紙盒,還多了瓦楞薄板這個更挺的選擇。
台灣說的飛機盒多屬 FEFCO 0427 這一類
FEFCO(歐洲瓦楞紙板製造商聯盟)在 1960 年代晚期制訂了一套盒型編碼,用一組編號取代冗長的文字描述,讓不同國家的買賣雙方談盒型時有共同的語言,國際瓦楞紙箱協會(ICCA)也採用這套編碼。2022 年的第 12 版又新增了一百多款設計,其中包含針對零售與網購的 0800 系列。
按 FEFCO 的分類,0400 系列是折疊盒與托盤(Folder boxes and trays),定義是通常由一片板材製成,底部以折痕連出兩面或全部的側壁與蓋子,有些設計還能加上鎖扣、提把或展示面。0427 M 與 0427.1 M 都列在這個系列裡。台灣業界說的飛機盒,多數屬於 FEFCO 0427 這一類,不過 FEFCO 本身並沒有把 0427 稱作飛機盒,這個對應是業界的通用說法。
細部的插舌形式、有無內折,會因刀模而不同,所以實際盒型一律以廠商提供的刀模圖為準。另外,編碼指的是盒型,尺寸要另外用長 × 寬 × 高標示,跟廠商溝通時,說「0427 這一類、內尺寸多少」,比只說「飛機盒」更不容易產生誤會。
飛機盒與一般紙箱、天地蓋盒的分界
分辨這三種盒子,可以看成型方式、適合的高度和定位。一般紙箱多半屬於 FEFCO 0200 的開槽箱(Slotted boxes),最常見的 0201 在 Fibre Box Association 的分類裡稱為 Regular Slotted Container,上下各有蓋板,通常用封箱膠帶封口。飛機盒屬於 0400 系列,同一份分類把其中的 0401 稱為 One Piece Folder,同樣強調一片成型。
| 項目 | 飛機盒 | 一般紙箱 | 天地蓋盒 |
|---|---|---|---|
| 成型方式 | 整張紙板折成,蓋與底連成一片 | 側壁成筒,上下各有蓋板 | 蓋子與盒身兩件各自成型,再套合 |
| 常見高度 | 扁盒居多 | 可以做得很深 | 依款式而定 |
| 定位 | 出貨與開箱兼顧 | 以運輸保護為主 | 偏向禮盒與展示 |
飛機盒多半做成扁盒,盒身一深,就更接近一般紙箱的使用場景,這時改用紙箱反而更單純。三種盒子沒有誰好誰壞,各自處理的是不同的問題。
飛機盒由整張紙板壓線折成,蓋子從後壁延伸而出
把飛機盒當成一張展開圖來看會比較好懂,中央是底板,四周接著側壁,蓋子是後壁往外延伸的一片,前側靠插舌插入固定,兩旁再由防塵翼擋灰。這和 FEFCO 0400 系列的定義一致,都是同一片板材,用折痕連出側壁與蓋子。
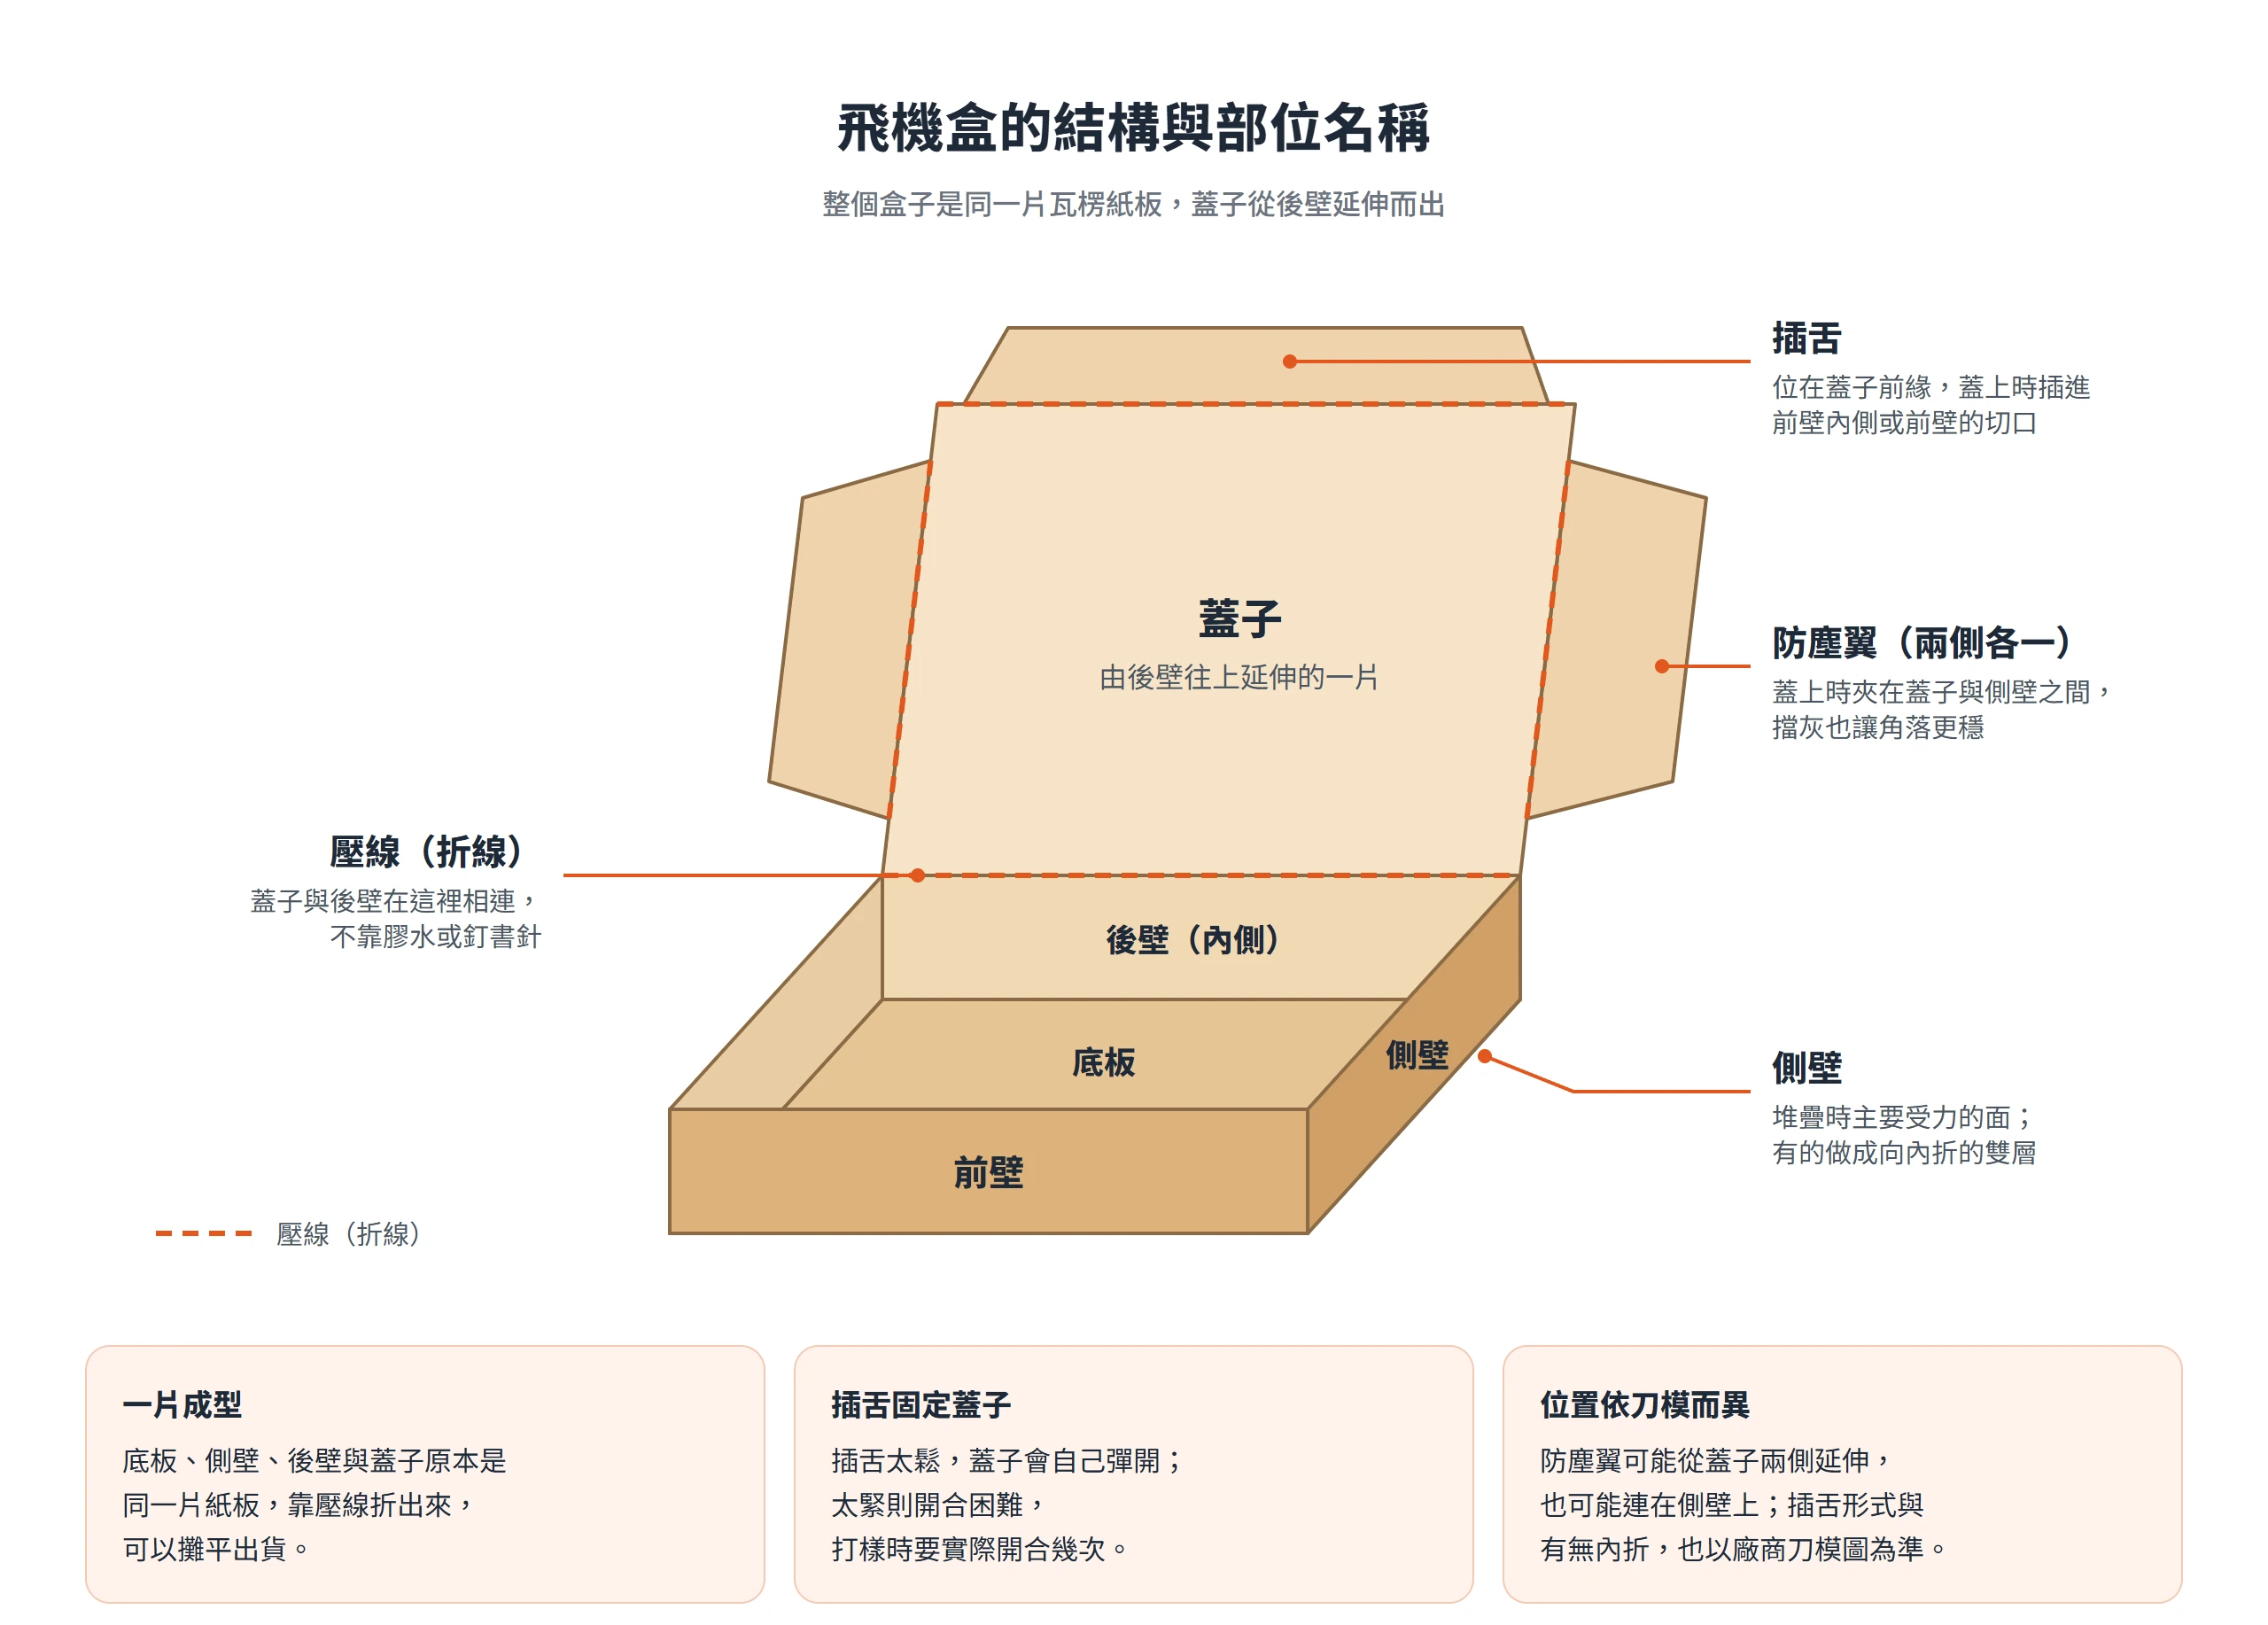
拿到刀模圖時,哪些面會外露、哪些面會折在內側,直接決定設計稿該把圖放在哪裡。
內折加固的側壁較挺,但內尺寸會變小
同樣叫飛機盒,側壁有的是單層,有的是向內折成雙層。內折的做法讓壁面多了一層板,側壁比較挺,受壓時也比較不容易凹,但那層板同時佔掉盒內空間,兩側各少一個板厚,內尺寸會比單層壁的盒子更小。
堆疊時,壓力主要落在側壁,所以側壁的結構對寄送穩定度的影響最大。不過實際能承受多少壓力,取決於楞別、紙板和刀模,無法只憑盒型一概而論,打樣時直接測試最準確。
蓋子、插舌與防塵翼的分工
蓋子由後往前掀開、蓋上,插舌位於蓋子的前緣,蓋上時插進前壁內側或前壁的切口,把蓋子固定住。防塵翼是擋在蓋子兩側的窄片,依刀模不同,可能從蓋子兩側延伸出來,也可能連在側壁上,蓋上時夾在蓋子與側壁之間,能擋灰,也讓角落更穩。
插舌太鬆,蓋子會自己彈開;太緊,開合困難,反覆開還容易撕裂切口。這個鬆緊取決於刀模的公差與紙板厚度,所以打樣時一定要實際開合幾次。防塵翼多半折在盒內,很少被看見,不必放重要圖案,但它在設計稿上的位置要標清楚,避免圖案被切進翼片裡。
免膠水的組裝步驟與可重複開合的鎖扣
一個飛機盒的組裝,大致依以下順序:
- 將紙板平放展開。
- 立起四面側壁。
- 依刀模,把防塵翼內折或翻折到定位。
- 蓋上蓋子。
- 把插舌插進前壁內側或切口。
整個過程不需要膠水或釘書針,因為折線在刀模階段就已經壓好,折痕位置是固定的。出貨時還要不要另外貼封箱膠帶,視商品和運送方式而定。
鎖扣的好處,是可以重複開合。FEFCO 談網購包裝時提到,設計方向包括易組裝的自鎖底、防拆鎖扣,以及方便退貨時重新封合的包裝。對需要退換貨的商品來說,這種可反覆開關的結構比一次性封死的紙箱更方便。
飛機盒適合寄送的商品以扁平輕量為主
飛機盒的高度低,蓋子又能整片掀開,所以特別適合「先看見商品再拿取」的扁型輕量物。FEFCO 談網購包裝時指出,網購商品在運送途中經手的環節很多,包裝必須夠堅固、能保護商品,而瓦楞包裝的優點之一,正是輕、薄又堅固。
判斷自己的商品落在哪一邊,比背一份商品清單有用。商品越扁、越輕、越需要整齊展示,越適合;越高、越重、越怕撞,就越該往別的盒型想。
衣物與紙類最容易裝盒,小件硬物要加內襯
可折疊的軟料最好處理,像衣物與織品,尺寸會隨折法調整,盒子很容易貼合。扁平的紙類也很適合,像文件、書籍、明信片組,本身就有固定的長寬,盒內不太會晃。
小件硬物同樣放得進去,像小瓶保養品或配件,不過這類商品要搭配內襯固定位置,才不會在盒內滑動。只要商品的高度夠低、重量輕,飛機盒通常就能處理。
易碎與偏重的商品需要內襯或外箱
陶瓷、玻璃、液體和偏重的物品,不能只靠飛機盒本身的薄板保護。判斷方式很直接,想像商品在盒內晃動時會不會撞到壁,受力集中在一點時會不會壓壞,只要其中一個答案是會,就需要額外的處理。
Fibre Box Association 說明,大楞的緩衝與垂直抗壓較強,小楞則在印刷表現上較好。飛機盒偏重外觀與印刷,常用細楞,保護力就相對有限,所以易碎品要靠內襯固定位置,必要時再套一層外箱。內襯的作用是固定商品,而不是堆更多緩衝材;盒子的高度偏高時,則可以直接改用一般紙箱。
飛機盒的楞別集中在 F、E 與 B 楞
楞別是瓦楞紙板中間那層波浪紙的規格。飛機盒要在「薄而挺、能印」與「能保護」之間取平衡,所以楞別集中在細楞的 F、E,以及稍高一點的 B。楞高指的是波浪紙本身的高度,並不等於成品的板厚。
台灣業界常說的「楞」與「浪」指的是同一件事,E 楞也常被叫作 E 浪。至於「三層」與「五層」,指的是單層板(兩張面紙夾一層波浪紙)與雙層板(三張面紙夾兩層波浪紙),差別在於波浪紙有一層還是兩層。
楞別依楞高與楞距分級,成品板厚無法用來判斷
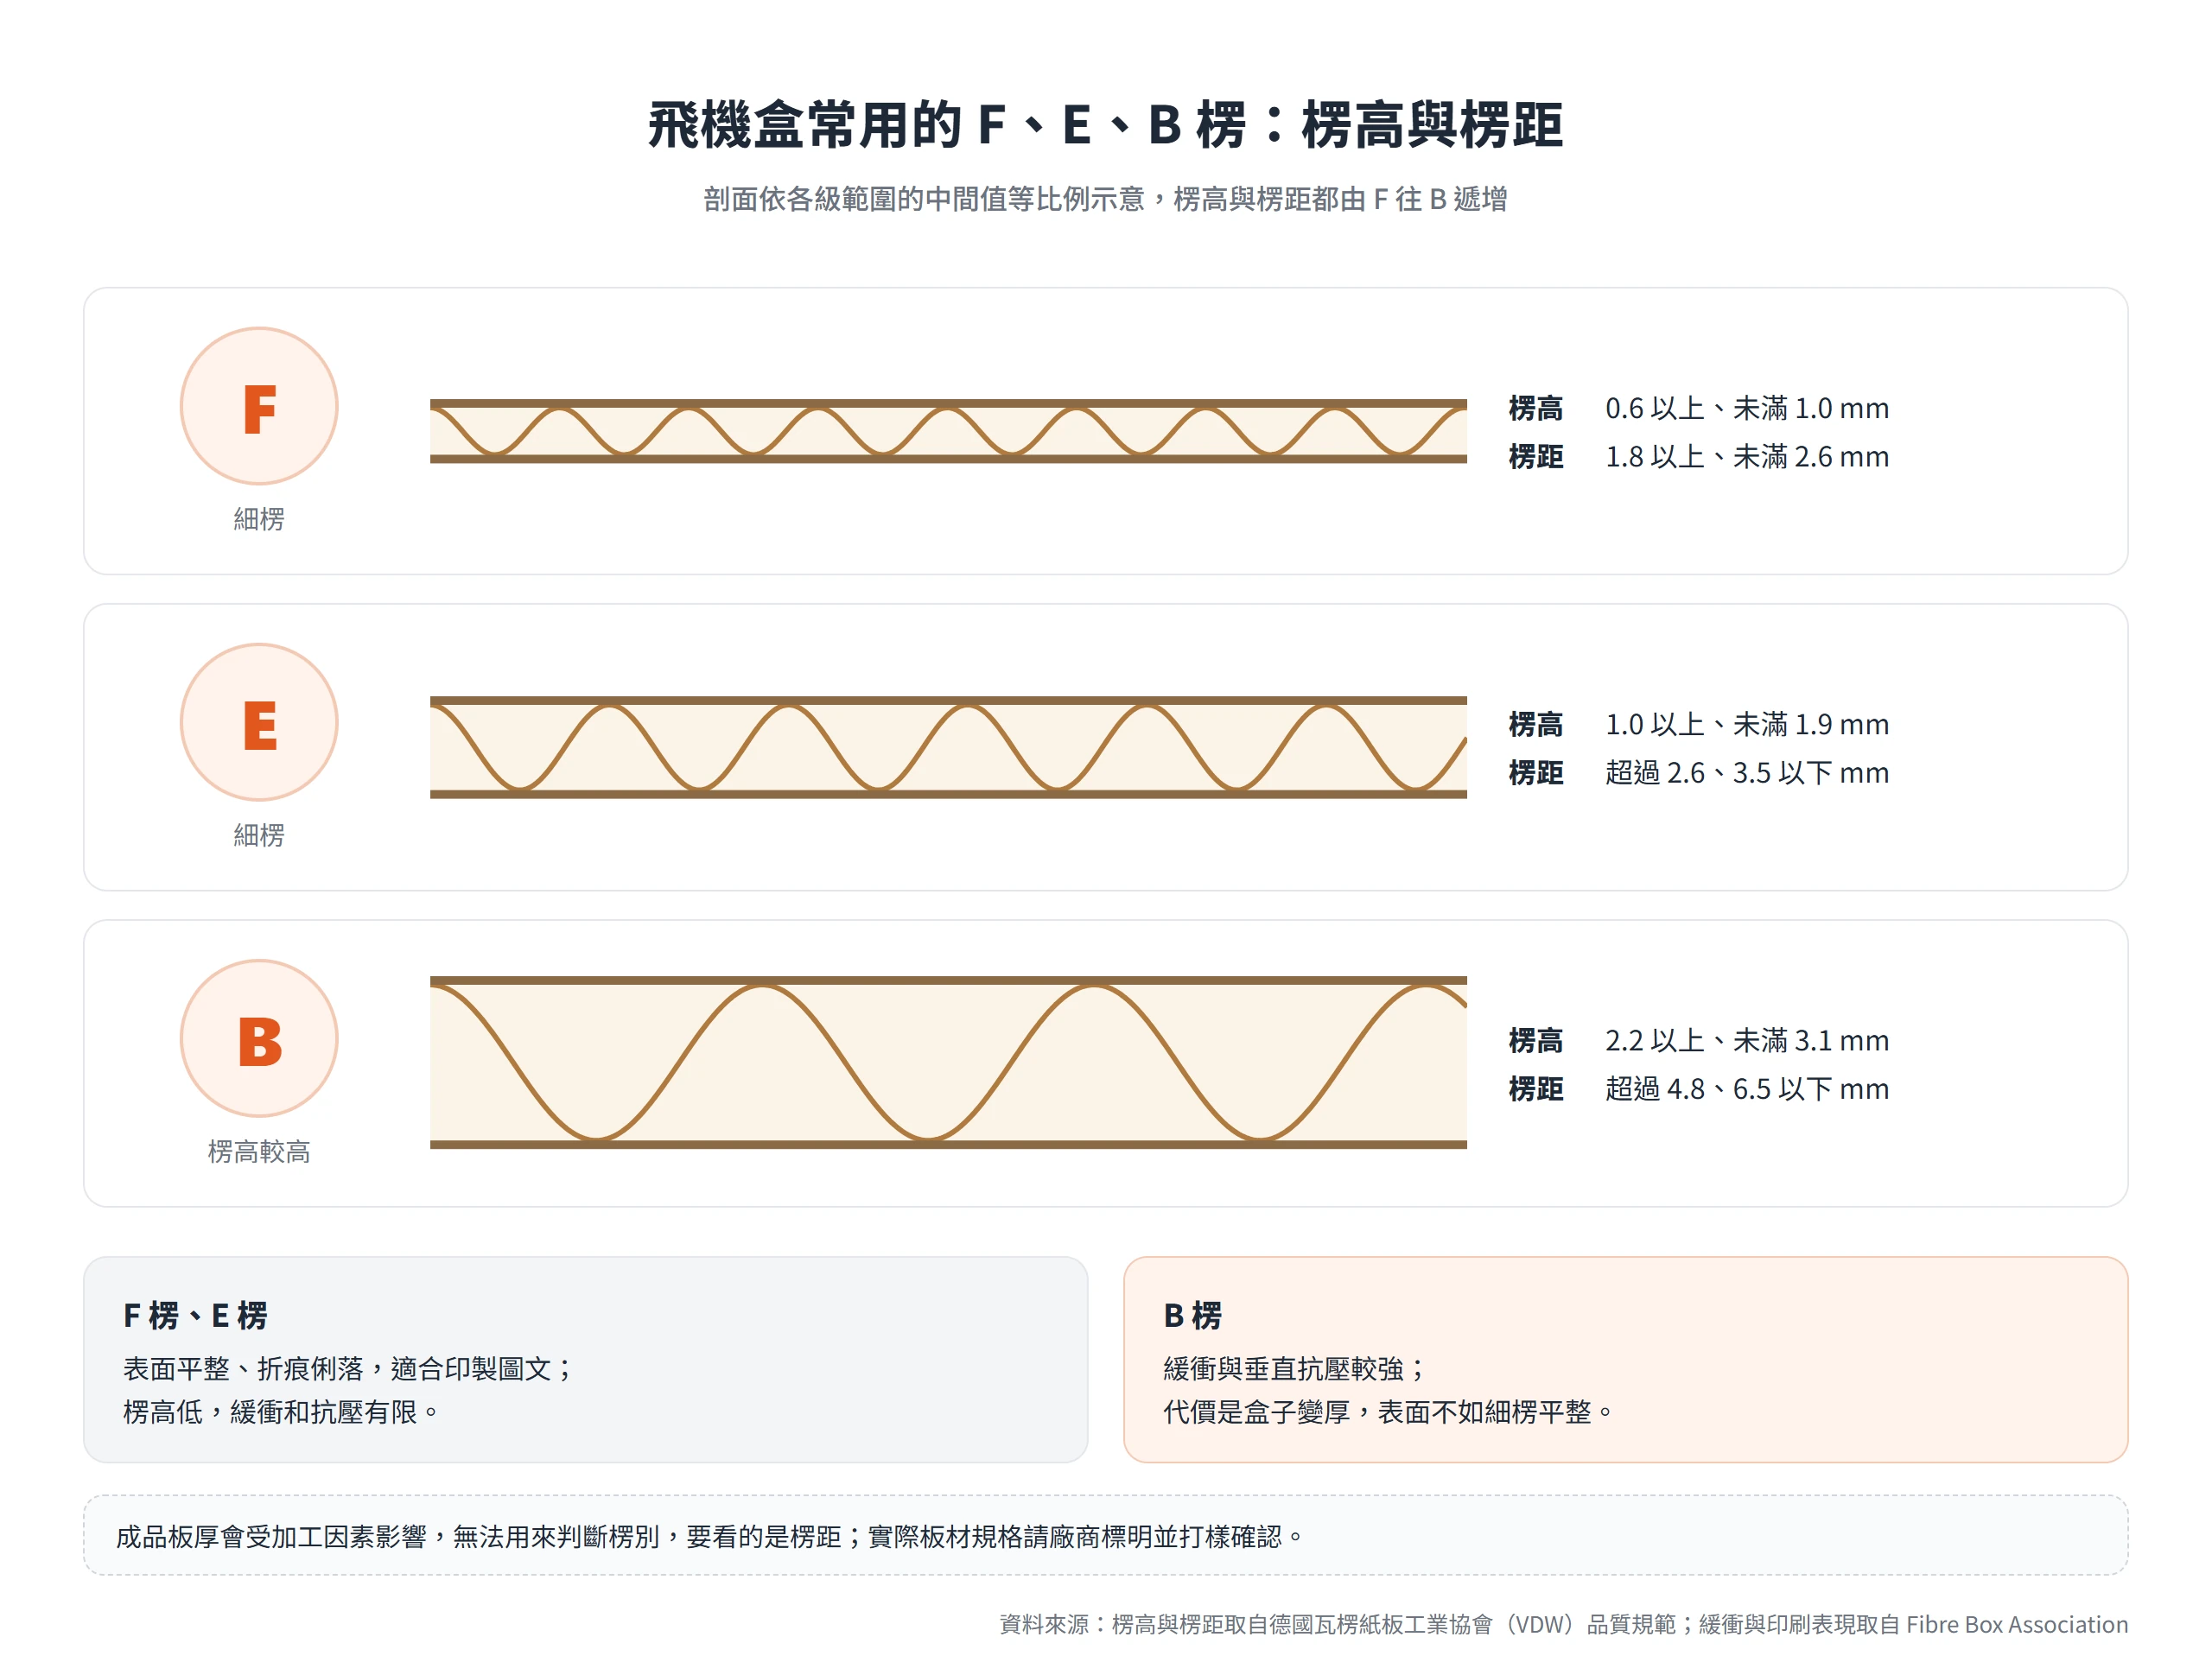
德國瓦楞紙板工業協會(VDW)制訂的瓦楞紙板包裝品質規範(2014 年版)收錄在 FEFCO 官網,這份規範用楞高和楞距把楞別分級。下表列出 F、E、B 三種飛機盒常用楞別的範圍,每英尺楞數則取自 Fibre Box Association 的約略數字。
| 楞別 | 楞高(mm) | 楞距(mm) | 每英尺約略楞數 |
|---|---|---|---|
| F | 0.6 以上、未滿 1.0 | 1.8 以上、未滿 2.6 | 約 125 |
| E | 1.0 以上、未滿 1.9 | 超過 2.6、3.5 以下 | 約 90 |
| B | 2.2 以上、未滿 3.1 | 超過 4.8、6.5 以下 | 約 47 |
作為參照,C 楞的楞高是 3.1 以上、未滿 4.0 mm(每英尺約 38 楞),A 楞是 4.0 以上、未滿 5.0 mm(約 33 楞),它們多用在較大的紙箱。
這份品質規範特別提醒,因為加工因素的影響,成品板厚無法用來判斷楞別,要看的是楞距。市面上常聽到的「E 楞約幾 mm」這類通俗厚度,會依紙廠與紙板規格而異,只能當概略參考。另外,Fibre Box Association 指出,同一個楞別代號的實際楞形,會依瓦楞機滾輪的不同而有差異,有時差異還不小。所以訂製前請廠商標明實際的板材規格,並且打樣確認。
F 楞與 E 楞表面平整適合印刷,緩衝則有限
細楞板的表面平整、折痕俐落,適合印製有圖文的小盒。Fibre Box Association 指出,小楞提供較好的印刷表現,再加上開頭提過 E、F 用在零售包裝時結構比紙板折疊盒好,印刷型的飛機盒大多落在這兩種楞別。
缺點是楞高低,緩衝和抗壓有限,偏重或易碎的商品不夠用。至於 E 與 F 之間的取捨,若只看楞高和平整度,F 楞更薄,E 楞稍厚、緩衝多一點餘地;兩者的差別不大,主要看商品的重量與外觀需求。
B 楞與雙層板以楞高換取緩衝與抗壓
B 楞的楞高明顯高於 E 楞,依 VDW 的品質規範,B 是 2.2 以上、未滿 3.1 mm,E 是 1.0 以上、未滿 1.9 mm。依 Fibre Box Association 的說明,大楞的緩衝與垂直抗壓較強。代價是盒子變厚,一般來說折邊也比較圓,表面不如細楞平整,這對有細緻圖文的盒子是一項取捨。板材一厚,內尺寸、材積與折角的處理都要跟著調整。
雙層板是兩種楞組合起來的板材,例如 EB;VDW 的品質規範說明,多層板的厚度以各層加總計算。飛機盒用到雙層板屬於少數情況。何時該升楞別,看三件事:商品重量、易碎程度,以及是單獨寄送,還是外面還會再套一層外箱。有外箱分擔保護,飛機盒本身就不必扛下全部壓力。
下單尺寸以內尺寸為準,外尺寸決定運費材積
飛機盒下單最常見的失誤,是拿外尺寸當內尺寸。兩種尺寸各有用途,內尺寸決定商品放不放得進去,外尺寸決定物流怎麼收費。刀模圖上的展開尺寸,更不是內尺寸。
內尺寸與外尺寸的差距來自板厚與折邊
同一個盒子的兩種尺寸之所以不同,是因為每一面都有板厚,內折的側壁還會再多佔一層。刀模圖上壓線到壓線的距離,不等於內尺寸,必須扣掉板厚的影響。
VDW 的品質規範舉過一個例子,要做 B 楞、內尺寸 650 × 400 × 250 mm 的瓦楞紙箱,壓線間距要用 (L + t) × (B + t) × (H + 2t) 計算,t 是板厚(mm),算出來是 653 × 403 × 256 mm,代表這個例子的 B 楞板厚取 3 mm。反過來,從壓線尺寸扣掉板厚,就是內尺寸。
規範原文只寫「瓦楞紙箱」,這組加法對應的是一般開槽紙箱(開槽箱)的結構。不同盒型加的板厚倍數不一樣,飛機盒有內折也有蓋子,不能直接套用。這個例子只用來說明原理,也就是壓線到壓線的距離,與內尺寸之間差了一個板厚的量級。所以不要自己用公式推算,請廠商直接標出內尺寸。
盒子長、寬、高的量法與標示順序
FEFCO 編碼文件的慣例是,沒有另外說明的話,標示的都是內尺寸,單位是 mm,順序是長 × 寬 × 高。長是開口處較長的一邊,寬是開口處較短的一邊,高是開口到底部的距離;有些盒型的寬,數值還可能大於長。
照這個定義推下來,飛機盒的高一般指盒身的深度,蓋子不另外算進去,不過各家標法不一定相同,下單前還是要跟廠商確認。報價單或刀模圖上出現類似 120 × 90 × 30 的數字,先確認標的是內尺寸還是外尺寸,順序是不是這一套,再往下談。
商品尺寸加上內襯與活動空間,才是盒子的內尺寸
實際的做法,是先量商品的最大長寬高,量的是最寬處,把手、凸起的部分都要算進去;接著在每邊加上內襯的厚度和一點活動空間,最後再考慮量產的公差。
公差的量級,可以參考 VDW 的品質規範,其中壓線中心線間距的公差,300 mm 以下是 ±3 mm,300 到 700 mm 是 ±4 mm,700 到 1,200 mm 是 ±0.6%;刀模尺寸的公差是 ±0.5%,最小 ±1 mm。這是 2014 年版瓦楞紙板品質規範的公差量級,並不是任何廠商的保證,實際公差以買賣雙方的約定為準。
多留少留都有後果。留得太少,量產時稍有偏差,就可能放不進去或蓋子壓到商品;留得太多,商品會在盒內晃動、撞到壁。這裡沒有一個「每邊一律加幾 mm」的萬用數字,要看商品和內襯的實際狀況。
外尺寸換算成材積重量的方式
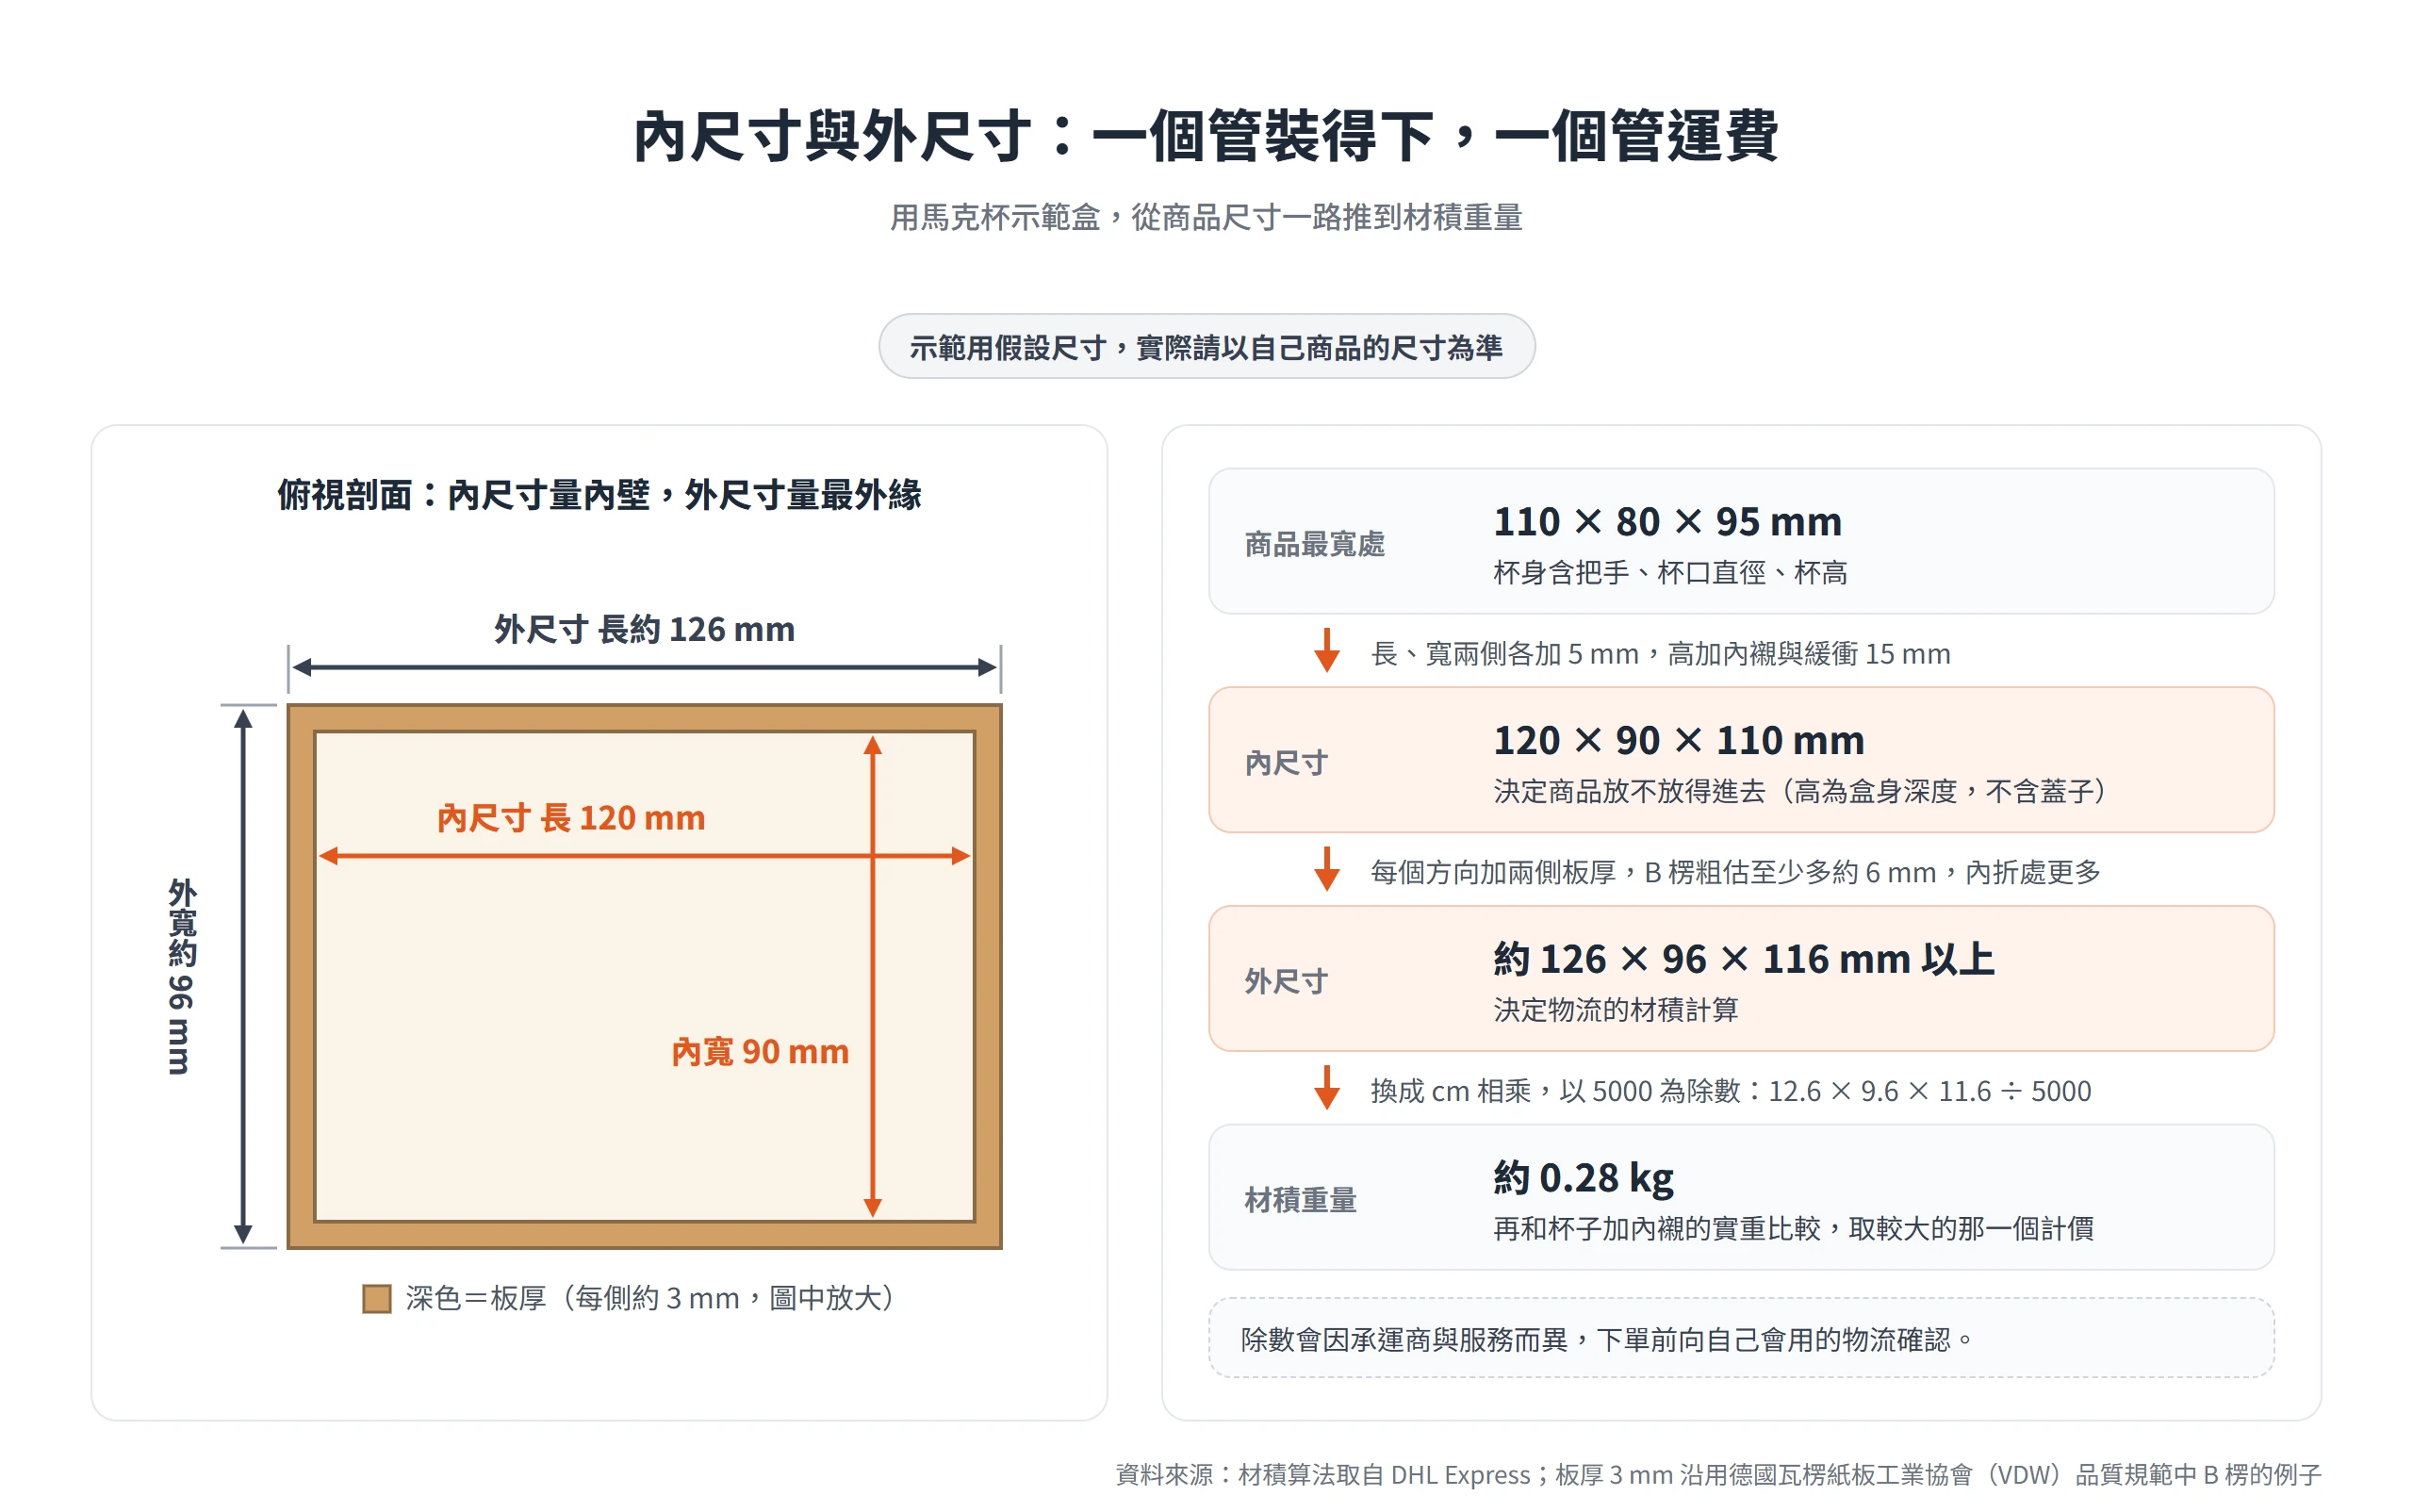
外尺寸會直接進入物流的材積計算。DHL Express 的算法,是把長 × 寬 × 高(cm)除以 5000 得出材積重量,再和實重相比,取較大的那一個計價。DHL Express 也提醒,量尺寸時要量包裹最大、最寬的部位,凸出的部分也要算進去。舉例來說,50 × 40 × 30 cm 的包裹,除以 5000 得 12 kg,就算實重只有 5 kg,仍以 12 kg 計。
除數會因承運商與服務而異,國內各家物流的規則也不一樣,下單前要向自己會用的那一家確認清楚。以 5000 為除數做個算例,底面 30 × 20 cm 的盒子,高 5 cm 時材積重量是 0.6 kg,高 15 cm 就變成 1.8 kg。飛機盒高度低,常常有機會降低材積,但盒子做得過大,一樣吃虧。
盒面印刷分直印、預印與裱貼 3 條路線
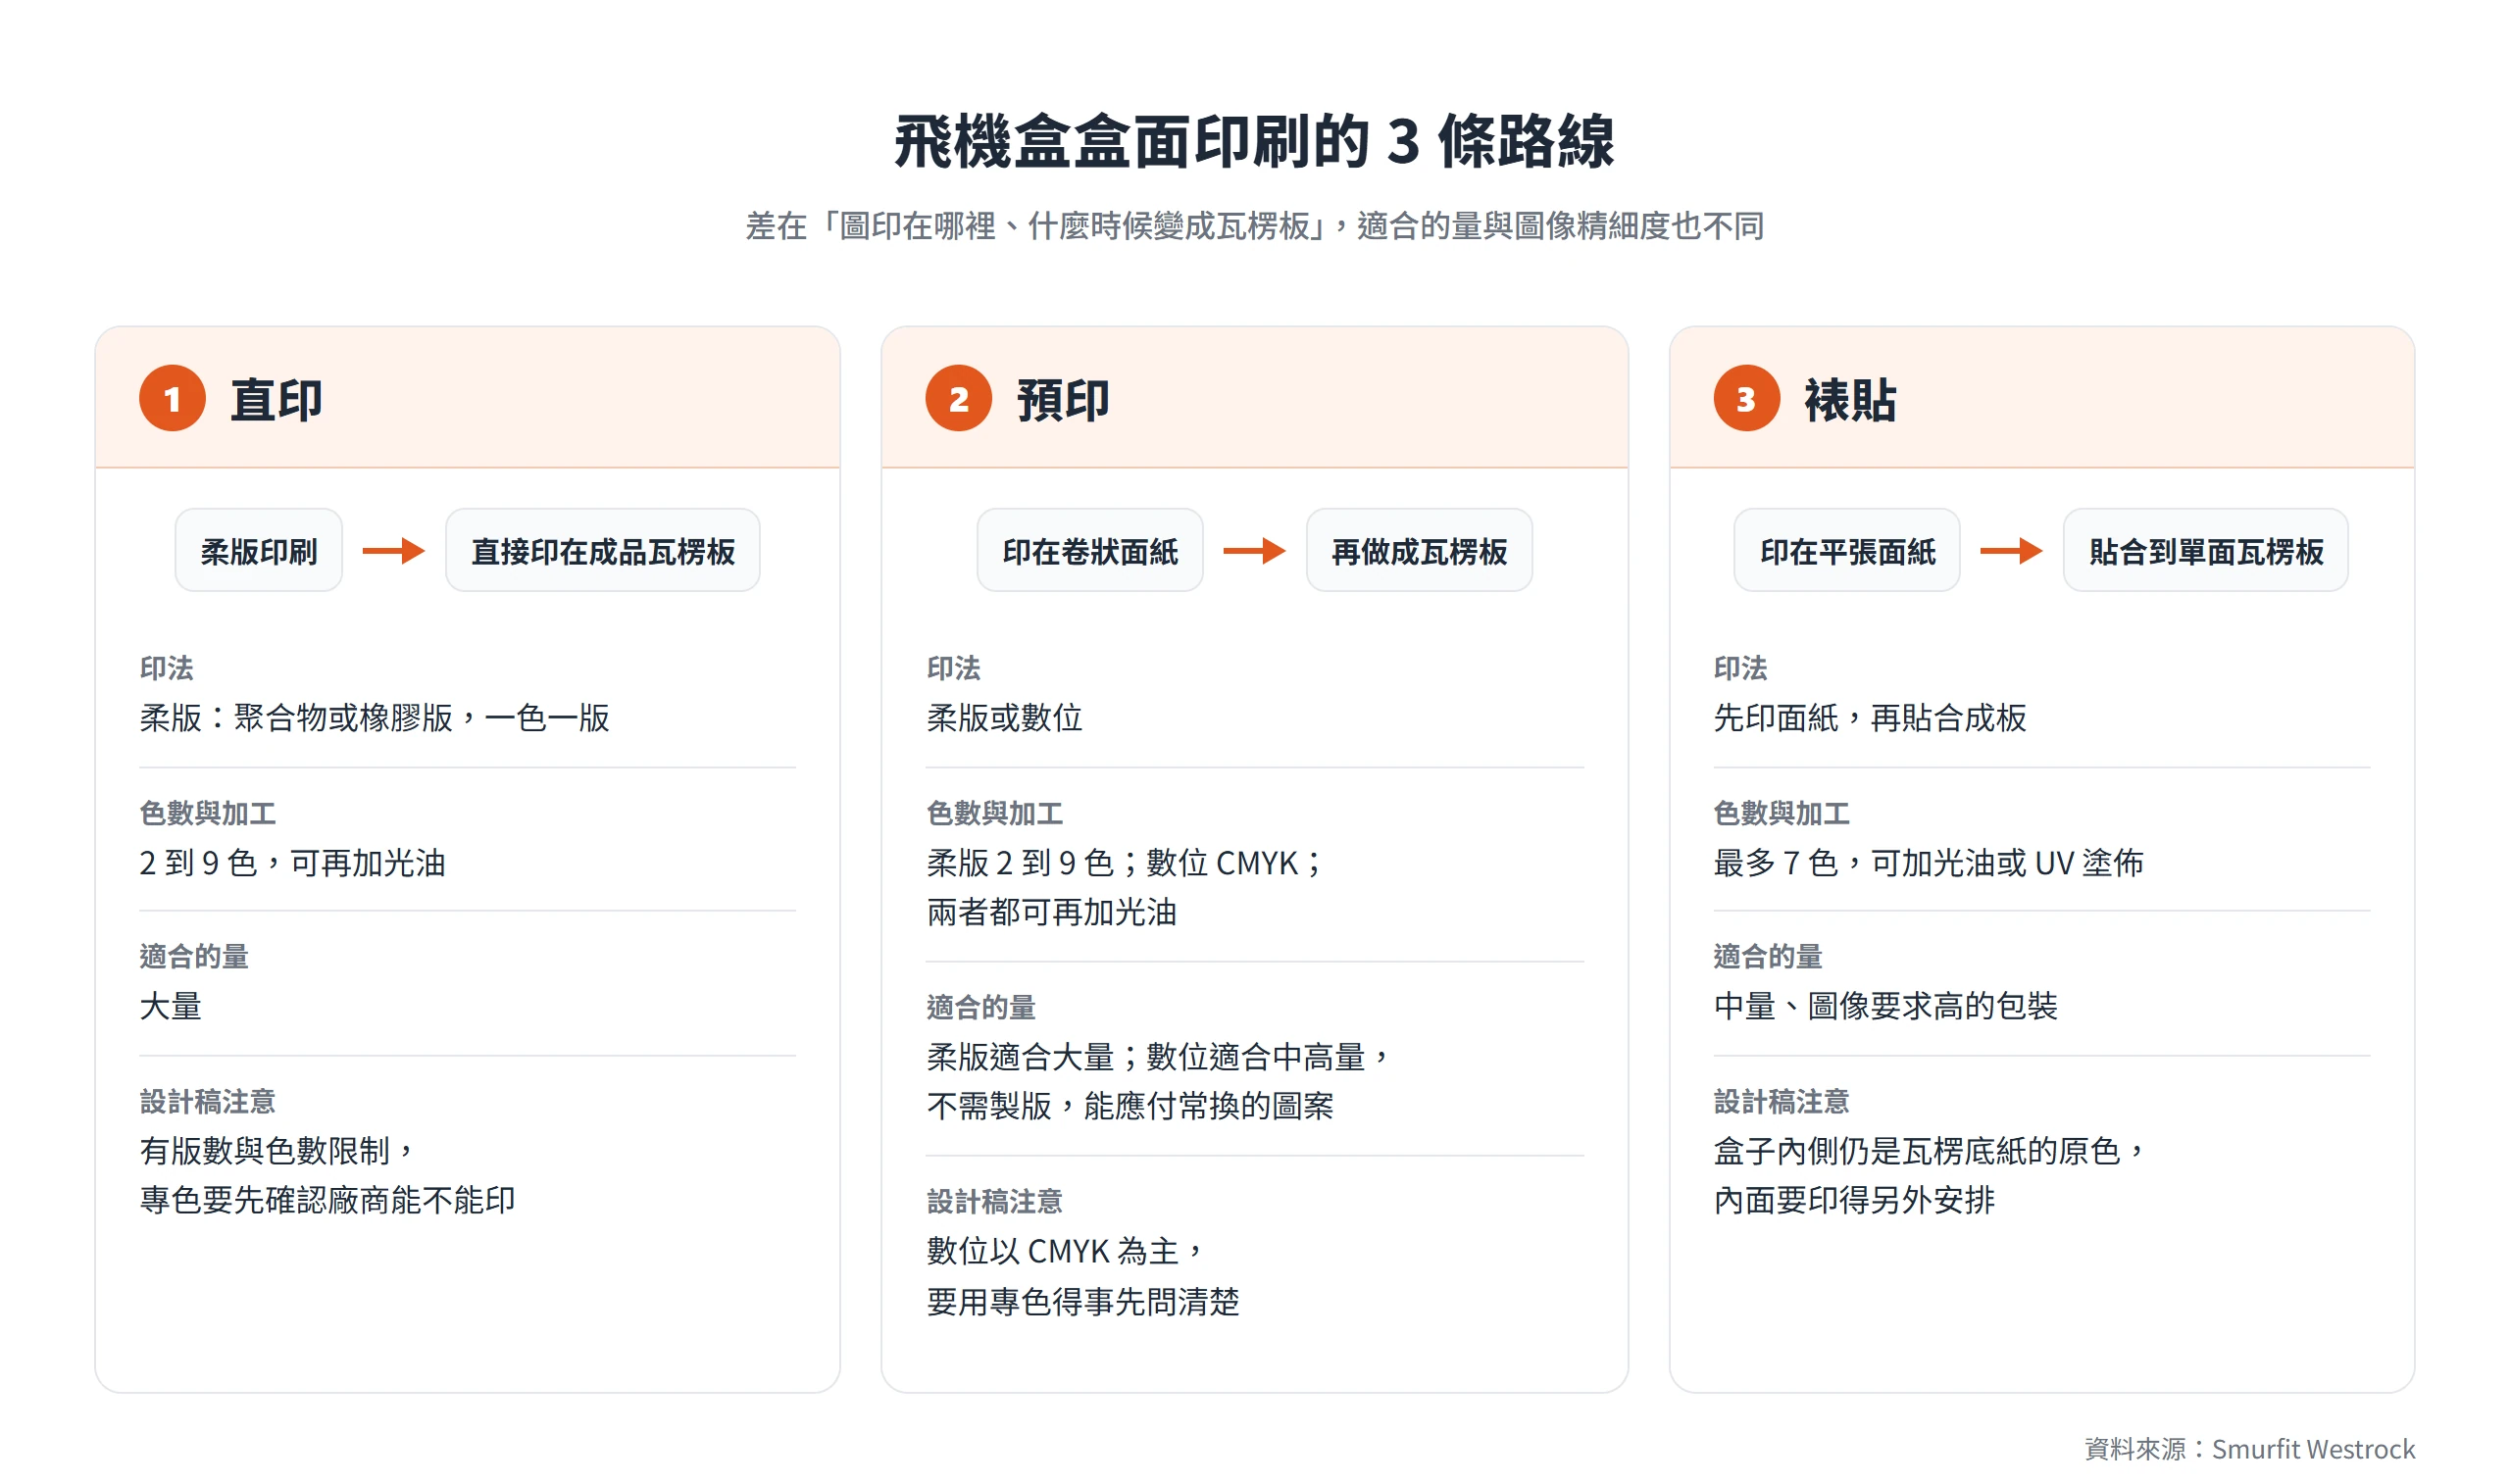
飛機盒的圖文,不只有「印在紙盒上」這一種做法。以 Smurfit Westrock 列出的印刷方案來看,大致分成三條路線:用柔版把圖直接印在成品瓦楞板上(直印)、先把圖印在卷狀的面紙上再做成板(預印)、先把圖印在平張面紙上再貼合到單面瓦楞板(裱貼)。
三條路線各自適合的量與圖像精細度不同,設計稿也會受到不同的限制,這也是廠商會問「你要哪一種印法」的原因。
裱貼印刷把圖文先印在面紙上
裱貼的流程,是先把圖印在平整的面紙上,再把面紙貼合到單面瓦楞板。Smurfit Westrock 把這種方式定位為適合中量、圖像要求高的包裝,色數最多可到 7 色,再加上光油或 UV 塗佈。
飛機盒多用細楞、又重視盒面圖文,裱貼是很常聽到的做法之一。要注意的是,面紙貼上去之後,盒子的內側仍然是瓦楞底紙的原色,要印內面的話,得另外安排。
柔版直印適合大量,數位預印能應付常換的圖案
柔版印刷用聚合物或橡膠版,一色一版,可印 2 到 9 色再加光油,Smurfit Westrock 將它定位為適合大量的方式;柔版可以直接印在瓦楞板上,也可以印在面紙卷上再做成板。
數位預印則不需要製版,開機成本較低,能應付頻繁更換的圖案,同一份方案把它歸在適合中高量的位置,色彩是 CMYK 加光油。對設計師來說,差別在於柔版有版數和色數的限制,專色要先確認廠商能不能印;數位則以 CMYK 為主,要用專色得事先問清楚。
蓋子內面印刷與表面加工的選項
開箱時最先看見的,往往是蓋子的內面,所以內面印刷(品牌標語、使用說明、插畫)是飛機盒常見的加分項。FEFCO 談網購包裝時提到,內面印刷、個人化的數位印刷、方便開啟的撕開結構等設計,有助於提高顧客滿意度,並與品牌建立長久的情感連結。
表面加工的作用,是保護印刷面與調整手感。Smurfit Westrock 的印刷方案中,裱貼可以加光油或 UV 塗佈,柔版可以加光油;覆膜也是常見的另一種加工選項。這些都是選配,會增加工序與打樣的次數,要不要做由預算和品牌定位決定,事前和廠商確認過再下單。
套準誤差會吃掉細邊框與跨折線圖案
給設計師的提醒是,量產一定有誤差。VDW 的品質規範中,多色印刷的套準(各色疊印的對位)檢驗,柔版直印與預印的容許誤差都是 ±2 mm;壓線中心線間距的公差,在 300 mm 以下是 ±3 mm。換句話說,顏色疊印的位置和折線的位置,都有 mm 級的偏差。這項套準數字針對的是柔版直印與預印,裱貼印刷不在這個項目內。
這些誤差會吃掉很細的邊框,讓跨折線的圖案折起來錯位,也讓貼著邊緣的文字被切到。設計上,重要文字與標誌要離折線、刀線留出比上述誤差更寬鬆的安全距離;圖案跨過折線時,則避開需要精準對位的設計,像連續的細線或人臉。最後再用打樣確認,規範本身也要求印刷位置與印刷範本比對,顏色則以參考樣品目視比對。
設計稿要貼合刀模圖的刀線與壓線
飛機盒有多處折線、插舌與弧形切口,必須靠刀模裁切與壓線才做得出來,所以設計稿一定要建立在廠商提供的刀模圖上,而不是自己畫尺寸。
刀線、壓線與出血的分別
刀線是裁切線,會切穿紙板;壓線是折線,只在紙板上壓出凹痕,讓它容易折。兩者在刀模圖上用不同的顏色與線型標示,不能混用。
圖案要超出刀線一點,也就是出血,才不會在裁切有誤差時露出底色。出血一般是 1~3 mm,以印刷廠指定為準。壓線附近也不要放太靠近的文字,免得折起來被吃進折痕裡。
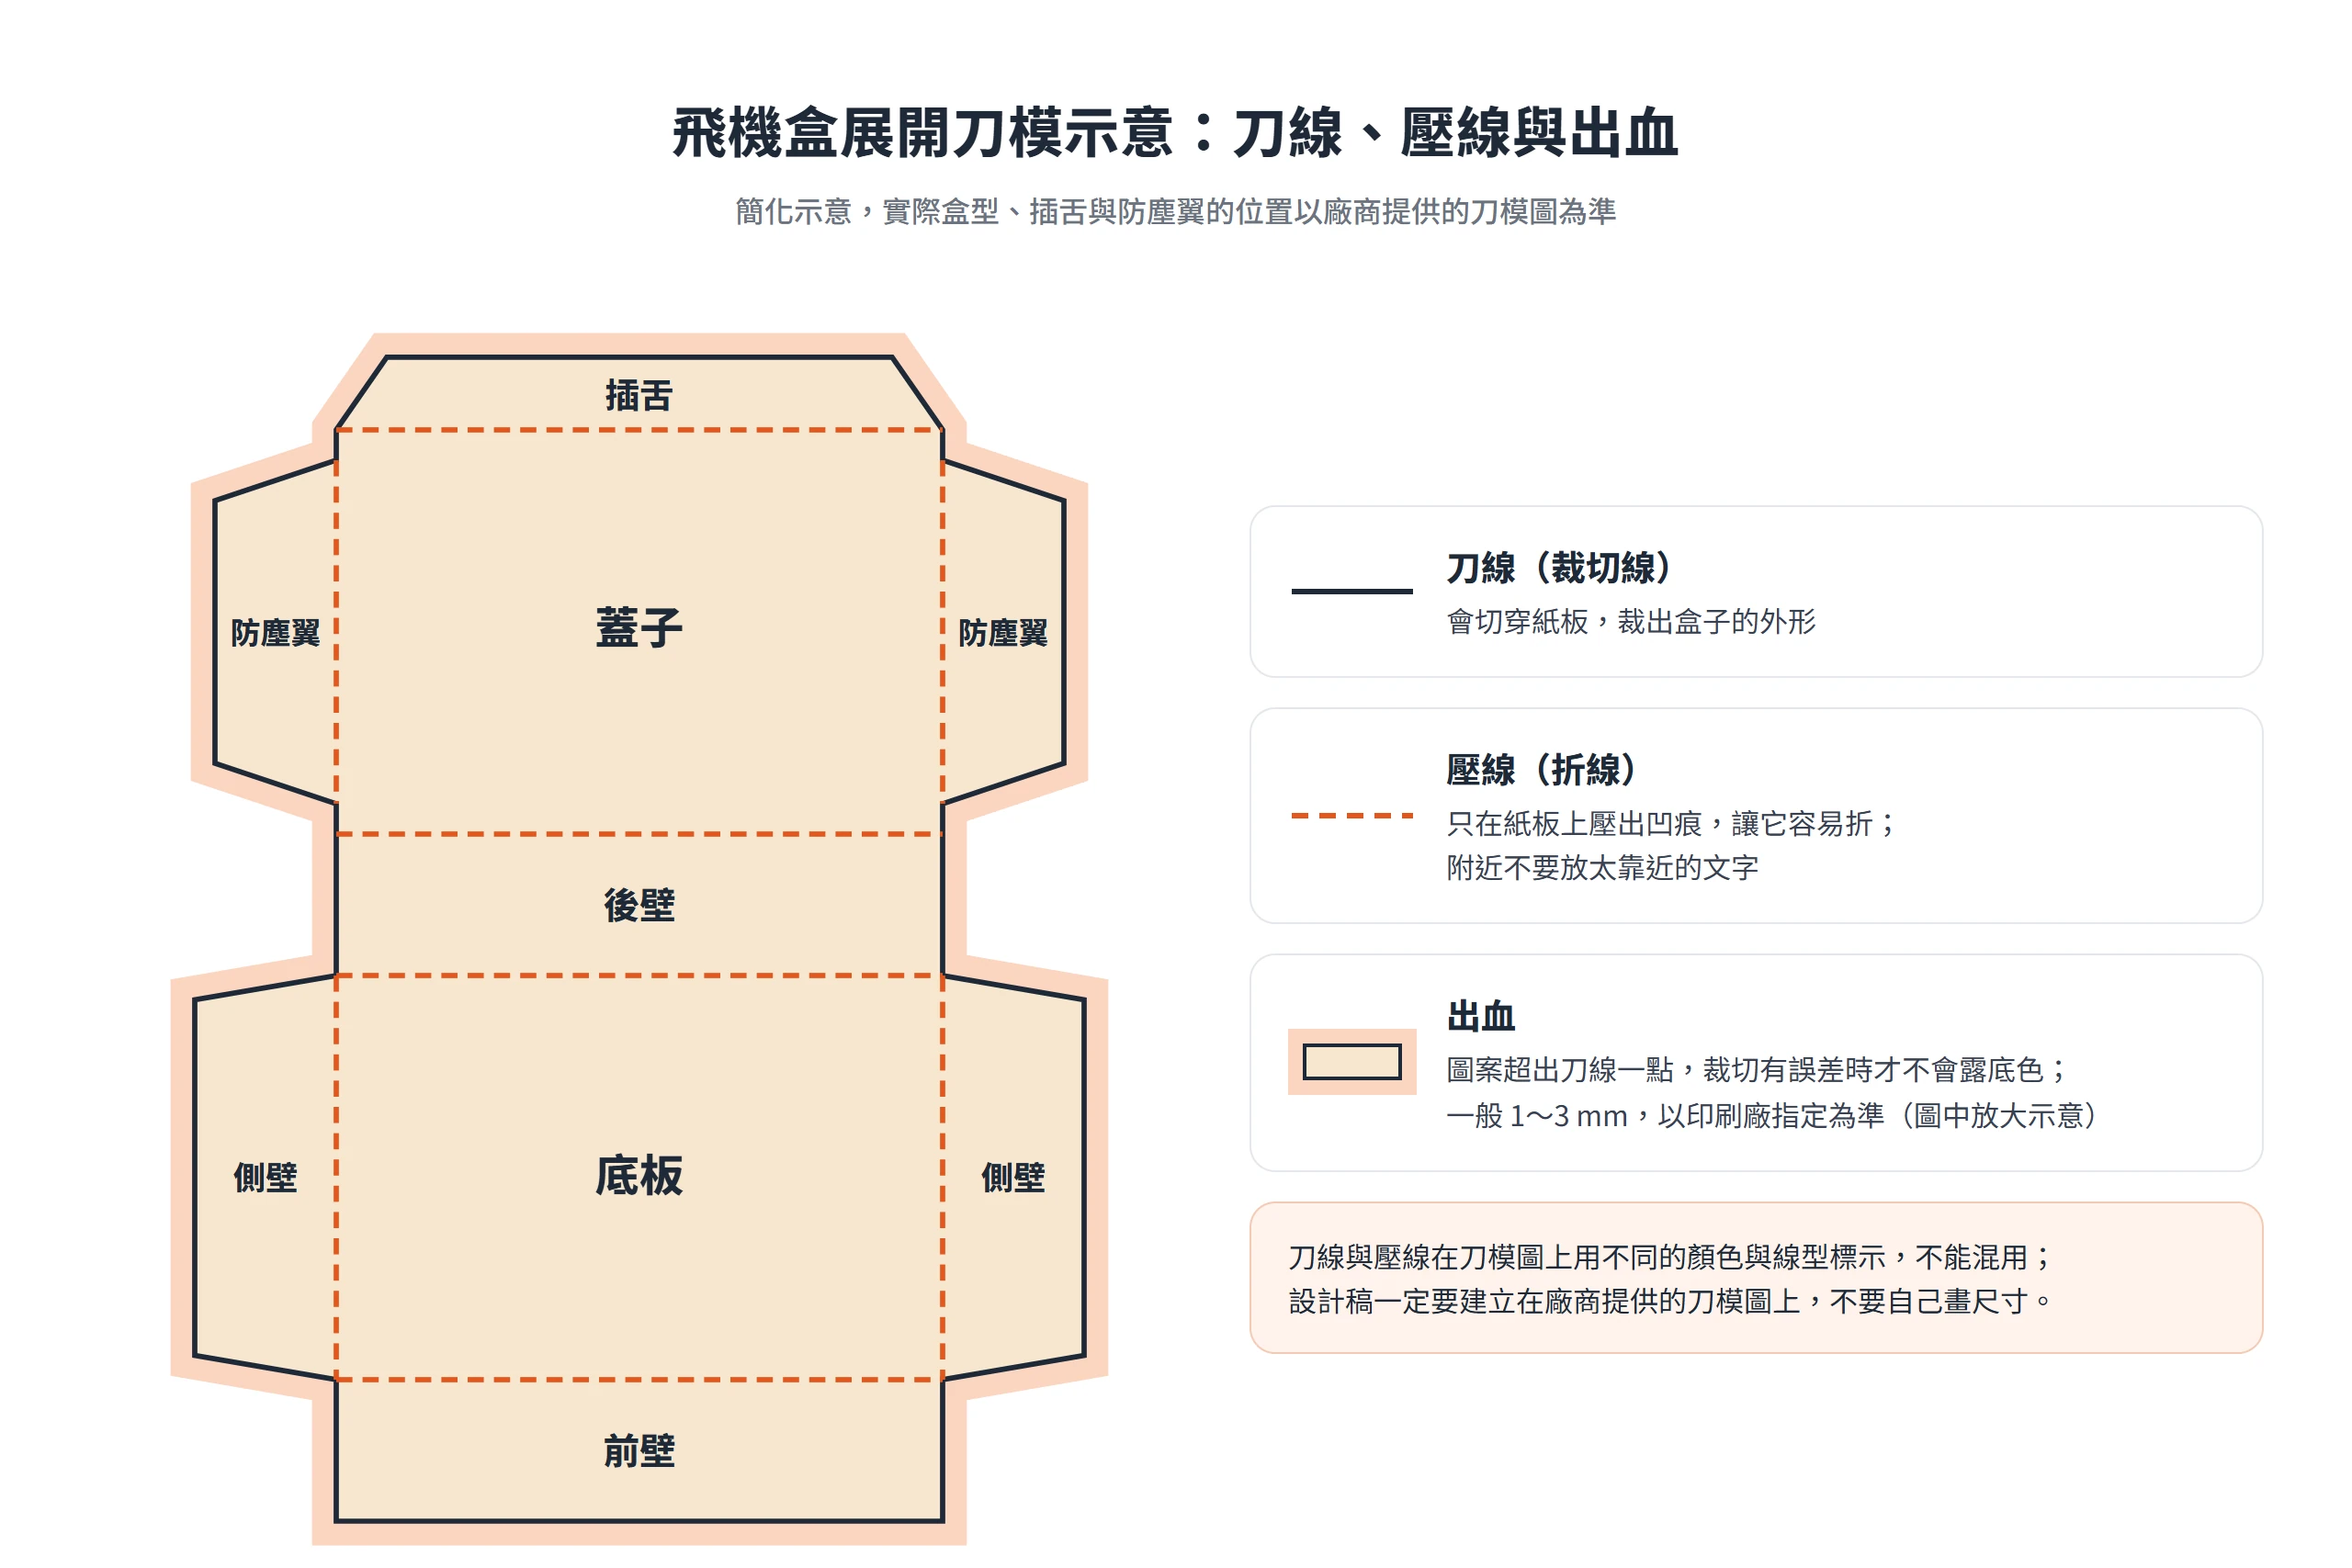
刀模裁切本身也有尺寸公差。VDW 的品質規範中,刀模成品尺寸的公差是 ±0.5%,最小 ±1 mm,並且區分圓壓(rotational)與平壓(flatbed)兩種製程。檔案交稿時,一律依廠商的刀模圖處理。
楞向影響折線表現,也能在訂單上指定
瓦楞板有楞向,壓線和楞向平行或垂直,折起來的挺度與折痕表現會不同。楞向是可以在訂單上指定、也可以驗收的規格,VDW 的品質規範把楞別與楞向列為檢驗項目,要檢查是否與訂單相符。
這份規範寫到,在沒有另行約定的情況下,楞向平行於盒子的開槽。開槽是一般開槽紙箱蓋板之間的切口,這句話針對的是開槽箱,不能直接套到飛機盒,這裡只用來說明「楞向是可以約定的規格」。設計師不需要自己決定楞向,但安排設計稿、規劃跨折線的圖案時,要知道它會影響哪個方向的折線,可以向廠商詢問,細節以刀模圖為準。
公版或客製刀模都要先打樣再量產
廠商常有現成尺寸的公版刀模,客製尺寸或特殊造型則需要另外開刀模。兩者的取捨只看時間與彈性,公版省下開模的等待,但尺寸選擇有限;客製的彈性大,卻多了一道製作流程。
不論哪一種,量產前都應該先打樣,確認內尺寸、插舌鬆緊、折線位置、印刷位置與顏色。前面提過的公差,在紙面上看不出來,樣品拿在手上才抓得到,VDW 的品質規範也是以印刷範本比對位置、以參考樣品目視比對色差。
用龐果設計的馬克杯示範飛機盒規格的決定順序
假設龐果設計要寄出自家的品牌馬克杯。馬克杯又高又重又易碎,正好是飛機盒適用範圍的邊界案例,可以拿來示範規格的決定順序:由商品尺寸推內尺寸、挑楞別與內襯、決定印刷面,最後確認刀模圖與打樣。
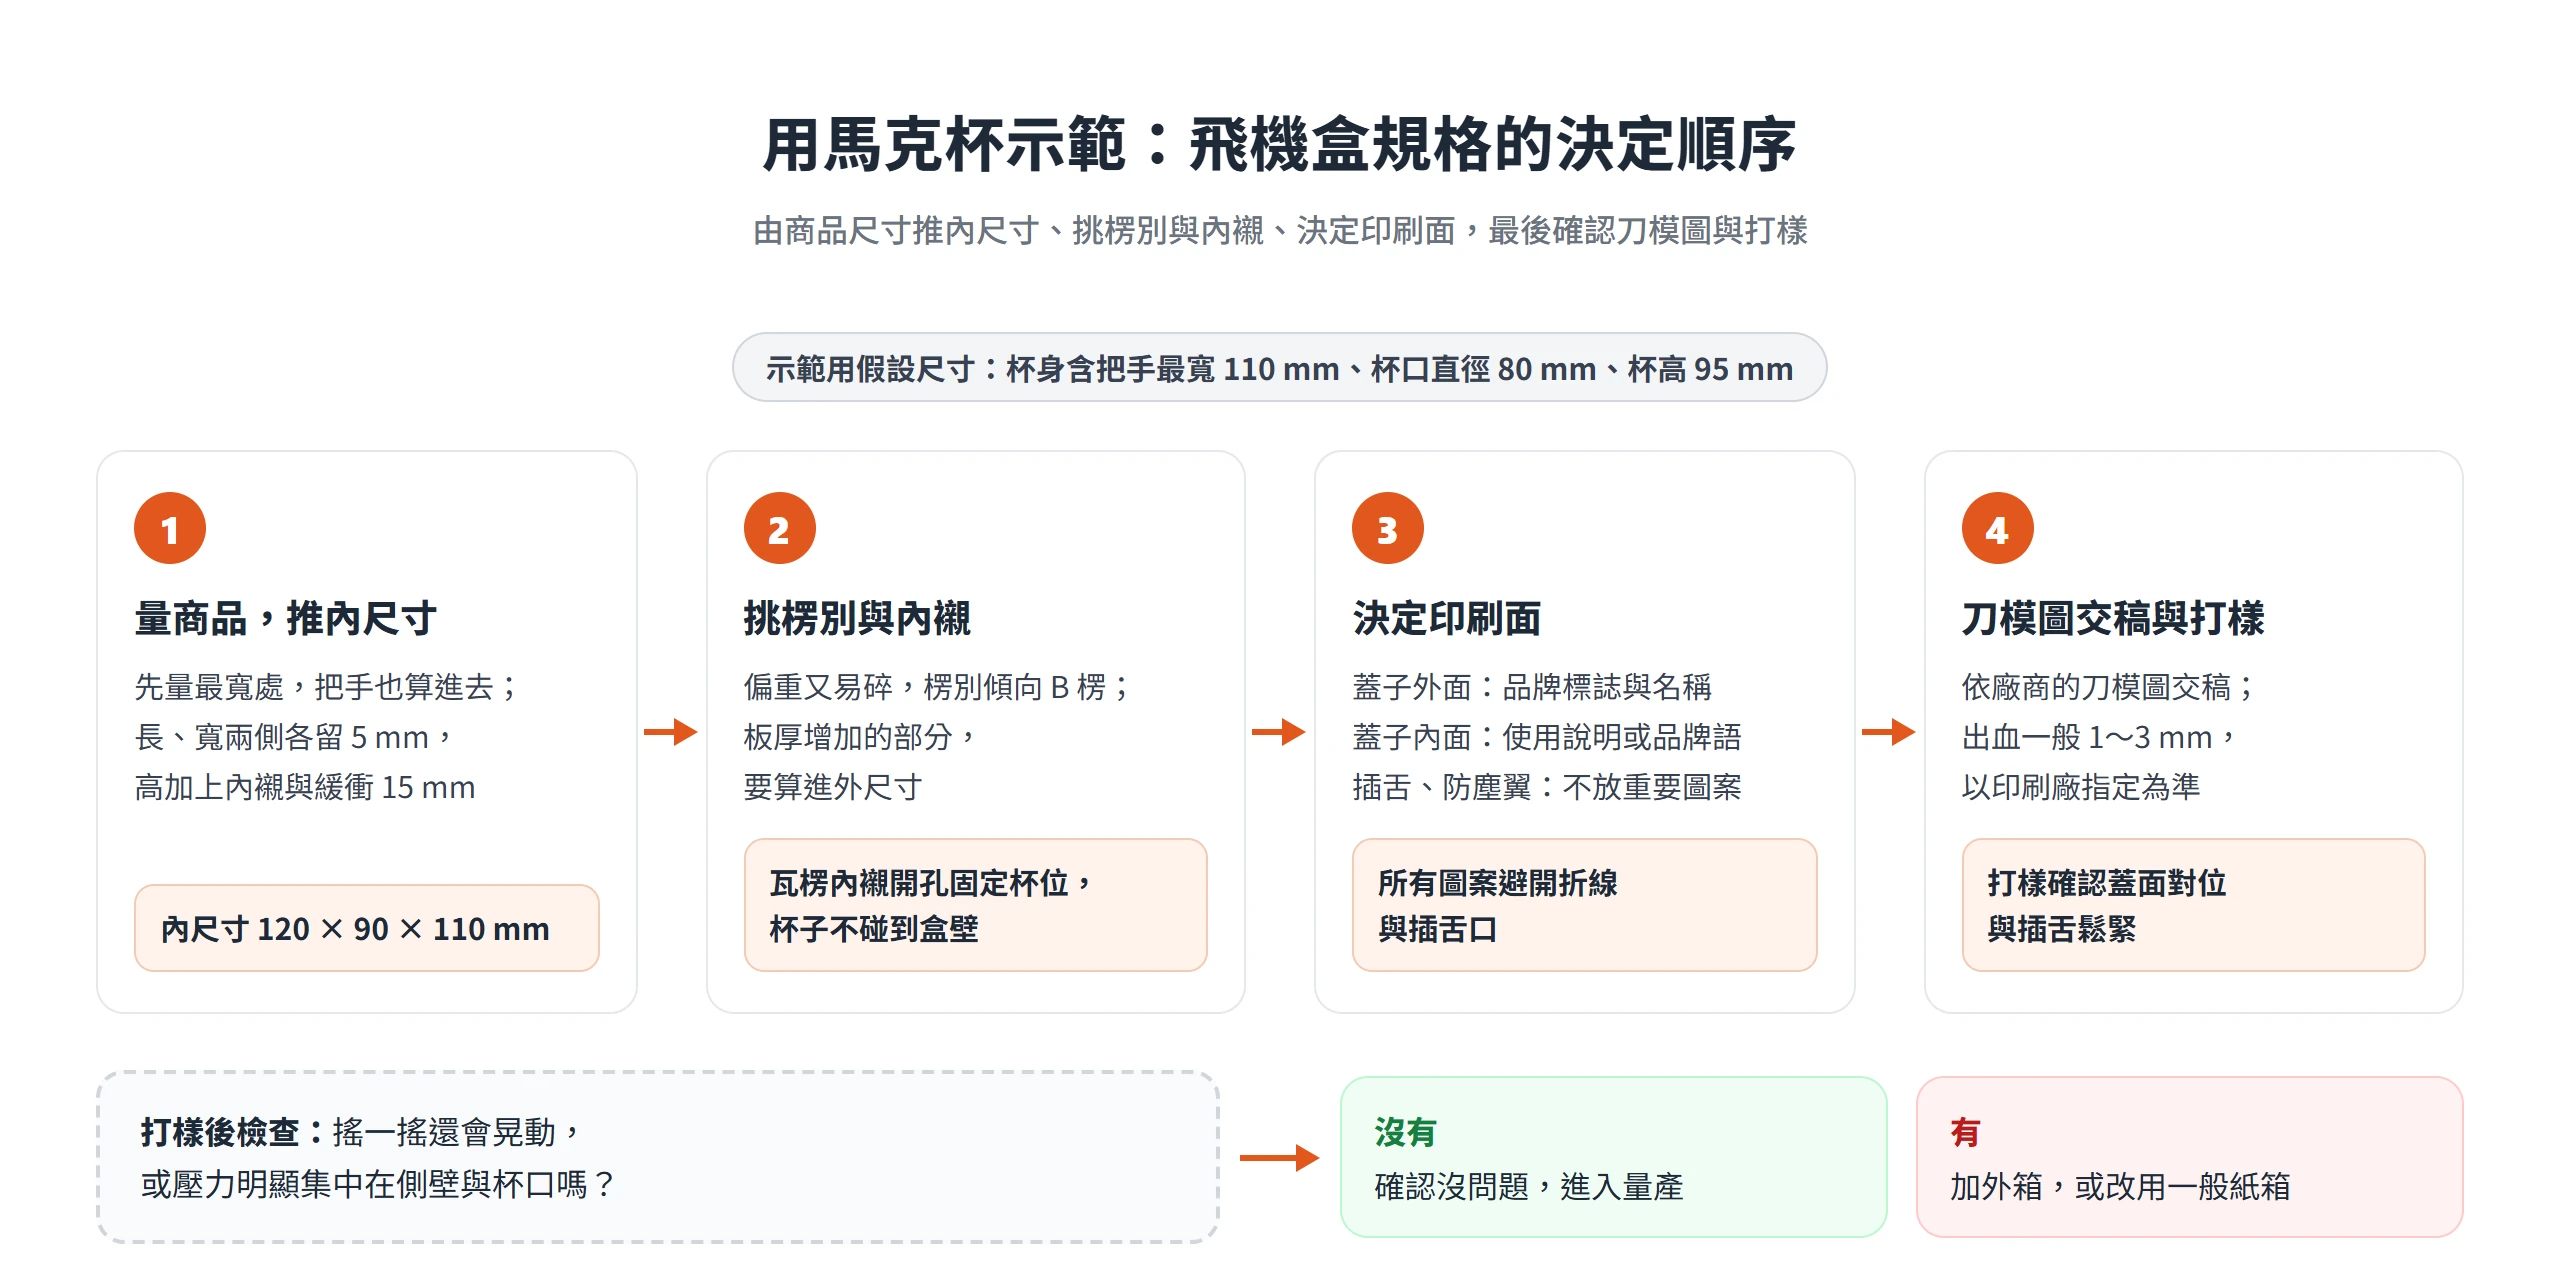
以下的尺寸都是示範用假設尺寸:杯身含把手最寬 110 mm、杯口直徑 80 mm、杯高 95 mm。這不是實測,也不是市售規格,實際操作時要以自己商品的尺寸為準。
從杯子的尺寸推出盒子內尺寸
先量最寬處,馬克杯最寬的地方是把手。照這組尺寸推算,三個方向各自這樣算:
- 長:110 mm 加上兩側各 5 mm 的活動空間,得 120 mm。
- 寬:80 mm 加上兩側各 5 mm,得 90 mm。
- 高:95 mm 加上上方的內襯與緩衝 15 mm,得 110 mm。
示範用的內尺寸是 120 × 90 × 110 mm(長 × 寬 × 高,高為盒身深度,不含蓋子)。每邊留 5 mm,是因為它比 VDW 的品質規範中 ±3 mm 的公差量級再寬一些。如果要加瓦楞內襯,內襯的厚度還要另外加進每一邊。
外尺寸要另外算,內尺寸之外兩側各多一個板厚,內折處更多。沿用前面品質規範例子中 B 楞板厚 3 mm 來粗估,每個方向至少多出 6 mm 左右,示範用的外尺寸約 126 × 96 × 116 mm 以上,材積用這個外尺寸算。以 5000 為除數代入,約是 0.28 kg,實際計價還要和杯子加內襯的實重比較,取較大的那一個。
馬克杯傾向用 B 楞,再靠內襯固定杯位
馬克杯偏重又易碎,楞別會傾向 B 楞。前面提過,B 楞以較高的楞高換來較強的緩衝與垂直抗壓,代價是盒子變厚,一般來說折邊也較圓、表面不如細楞平整。板厚增加的部分,已經算進前面粗估的外尺寸裡。
以這個示範杯子來說,保護杯子的另一半功夫在內襯。用瓦楞內襯開孔固定杯位,讓杯子不碰到盒壁。如果更重視蓋面的細緻印刷,面紙裱貼可以兼顧外觀,但保護力仍然取決於內襯和楞別。
這個示範用的杯子又高又重,打樣之後若是搖一搖還會晃動,或壓力明顯集中在側壁與杯口,就該加外箱,或改用一般紙箱。這不代表飛機盒不好,而是這個商品已經落在它的適用邊界之外。
示範盒的印刷面配置與交稿打樣
沿用前面 120 × 90 × 110 mm 的示範盒,蓋子外面放品牌標誌與「龐果設計」的名稱,蓋子內面放一句使用說明或品牌語,因為開箱的第一眼看到的就是它。插舌與防塵翼的面不放重要圖案,所有圖案都避開折線與插舌口。
出血一般是 1~3 mm,以印刷廠指定為準;重要的圖文離折線,要留得比 ±2 mm 的套準量級更寬鬆。最後依廠商的刀模圖交稿,打樣時確認蓋面的對位和插舌的鬆緊,確認沒問題才量產。
飛機盒把成型、開箱和印刷體驗都放進同一片紙板,也因此每個規格都牽動著其他規格。下單前,先量好商品最寬處的尺寸,向廠商要一份刀模圖,並且留一次打樣的機會;如果打樣後商品還是晃動,就把外箱或一般紙箱列入選項,比硬撐一個不合適的飛機盒更省事。