辦公室印表機按下列印鍵,紙就從出紙匣滑出來,整件事看起來只有一步。同一份設計稿拿去印刷,中間卻隔著好幾道設計師平常看不到的工序,每一道都會在成品上留下痕跡。
加拿大 BCcampus 的開放教科書《Graphic Design and Print Production Fundamentals》就觀察到這個落差。不少設計師的經驗只到按下列印,不知道電腦裡的圖要經過哪些處理才能上機,結果印刷廠的前置部門得額外調整檔案。多花的時間與成本通常藏在帳裡看不出來,設計師也收不到下次該怎麼改的回饋。
把這段看不見的流程弄清楚,下次拿到印刷廠要求的出血、色彩模式、PDF 格式時,你就會知道每一項規定預防的是哪一種狀況,而不是照單全收卻不明白為什麼。這些規定幾乎都出現在上機之前,因為版一旦做好,之後要改圖文就得重做一塊版。
印刷是什麼?
印刷的核心是版。先把原稿做成一塊能上墨的版(或一份數位檔),再把同一份圖文一次又一次轉印到紙或其他承印物上,這就是印刷。美國環保署(US EPA)的印刷產業背景文件把傳統的幾種做法歸為接觸式製程,共通點是用一塊上了墨的印版,在機台上施加壓力把墨轉印到承印物,藉此複製出大量相同的原稿。版面分成兩塊,一塊是上墨的圖文區,另一塊是不沾墨的區域。
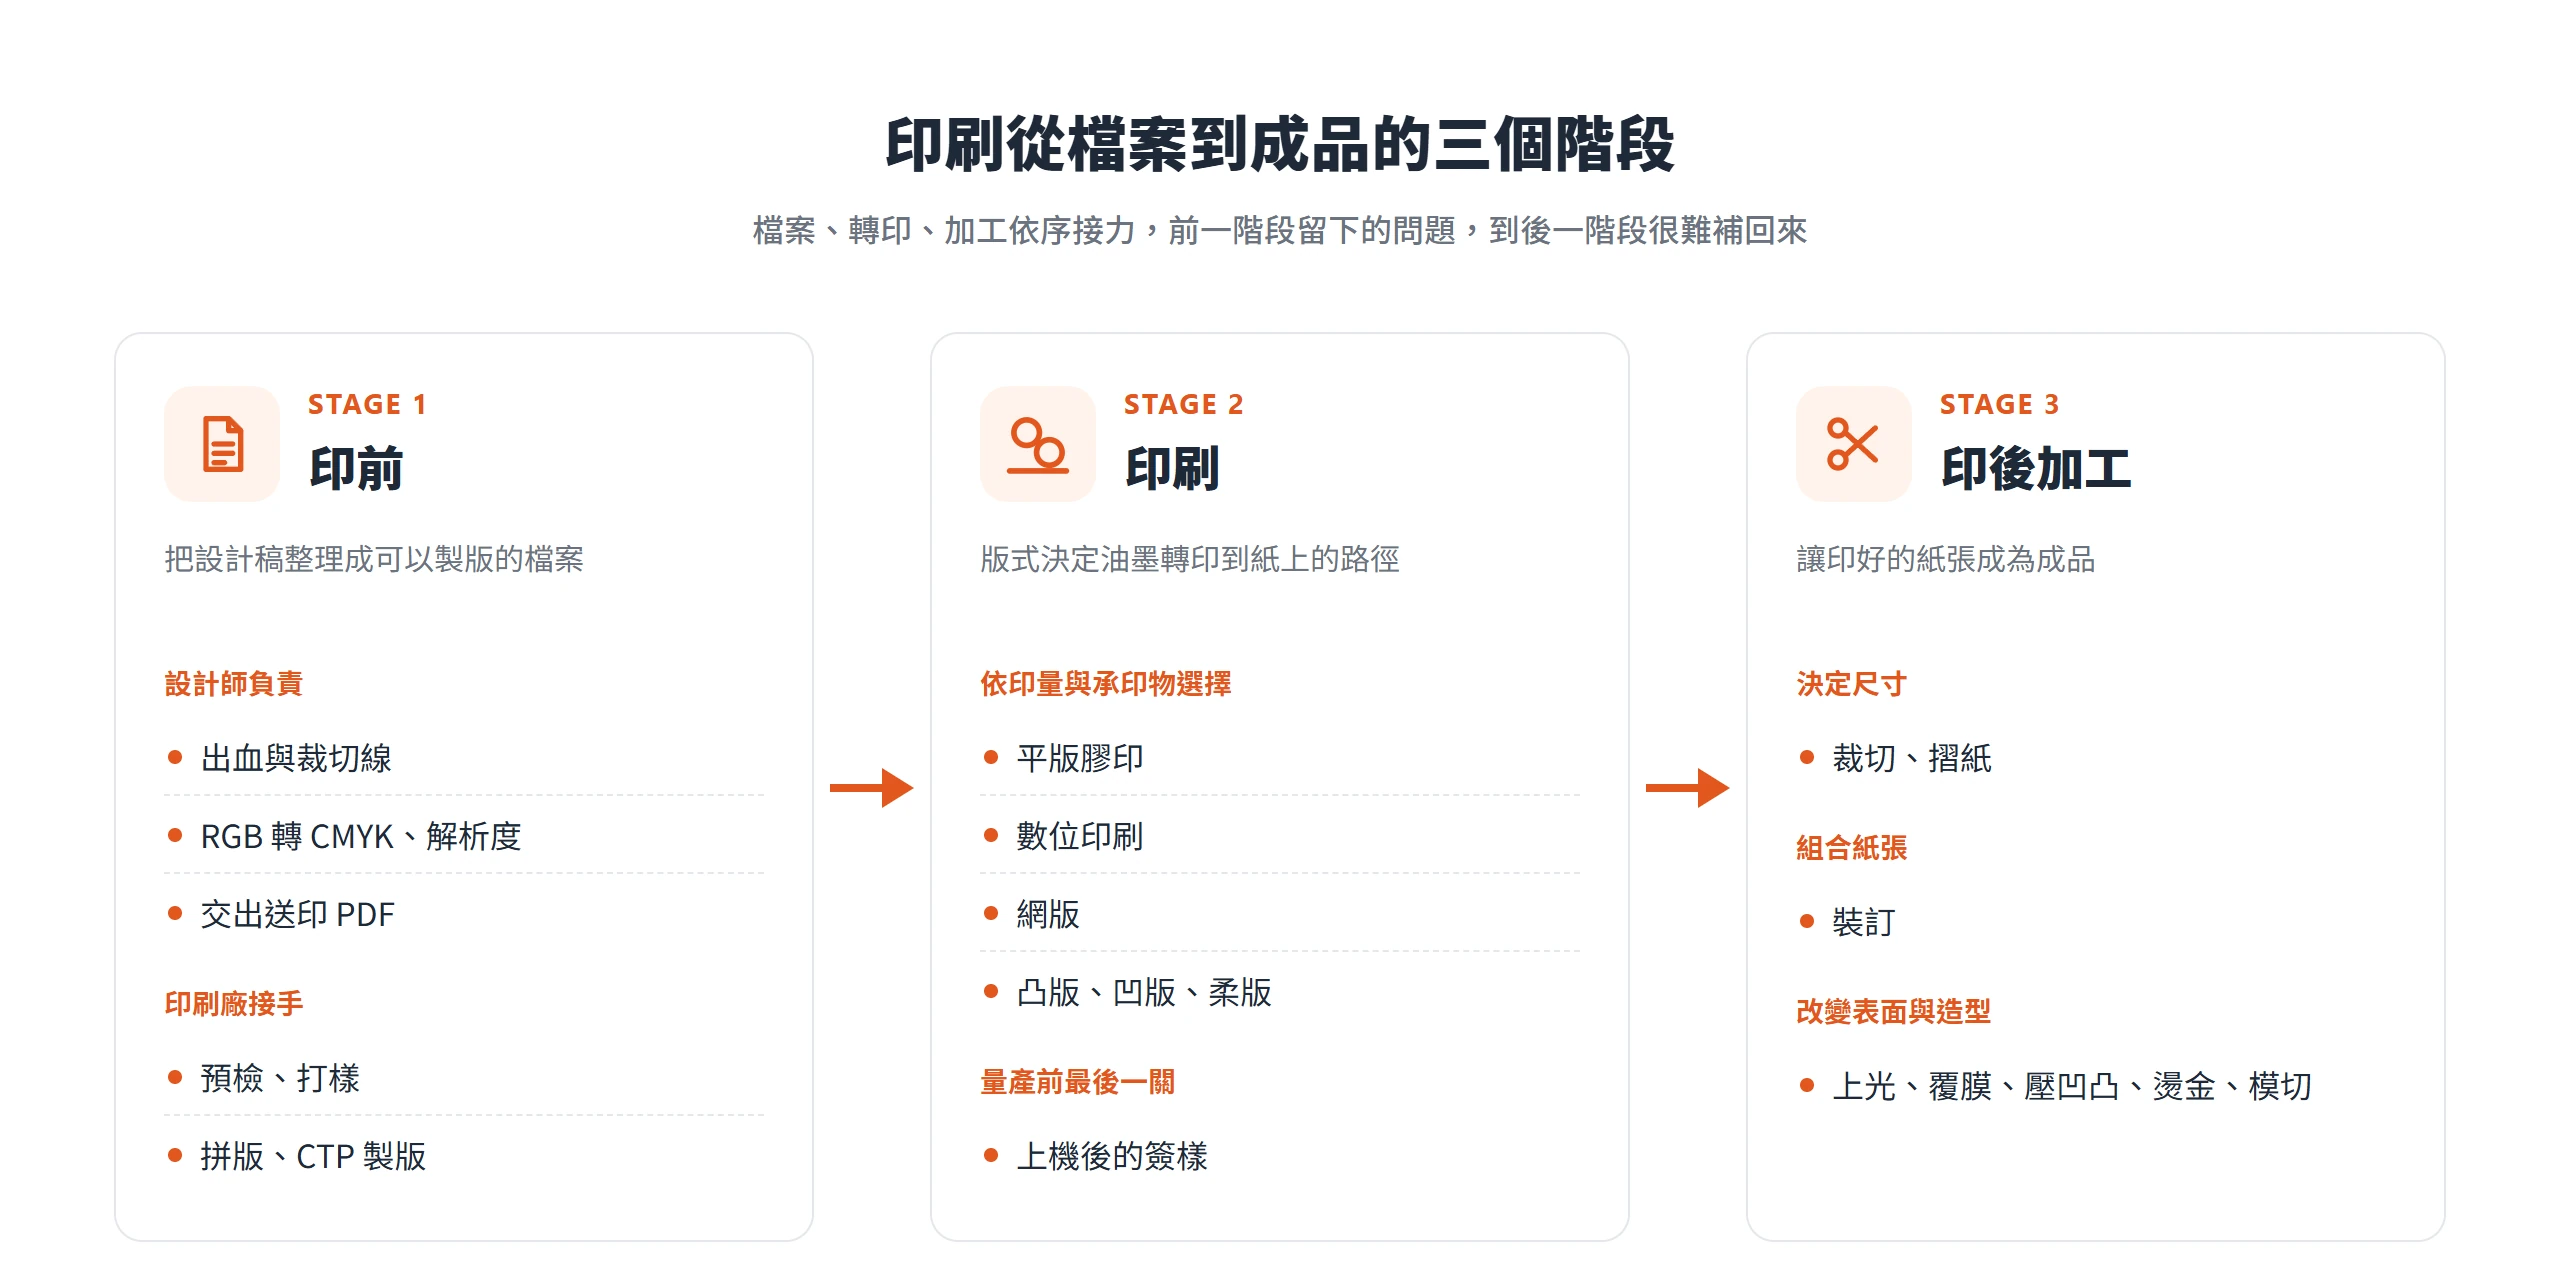
版只做一次、卻能反覆轉印,所以印量越大,製版的成本攤到每一張上就越薄,這也是印刷和辦公室列印最根本的差別。辦公室的碳粉機或噴墨機屬於不用傳統印版的數位印刷,每一張都重新成像,少量很方便,但少了「先做版再大量複製」這一層。一份設計稿能不能印成預期的樣子,取決於檔案、轉印、加工三個階段,前一階段留下的問題,到了後一階段很難補回來。
印前階段,把設計稿整理成可以製版的檔案
印前指的是設計完成到上機印刷之間的所有準備,由兩邊的人接力完成。設計師負責把出血、色彩、解析度處理好,交出送印 PDF;印刷廠接手後,再進行預檢、打樣、拼版與製版。
BCcampus 的教科書把印前處理拆成 6 項,分別是點陣化(RIP)、色彩管理、補漏白(trapping)、透明度處理、拼版與預檢,並強調同一張圖交給平版或柔版印刷,前置處理也不一樣。這代表印前沒有一份放諸四海皆準的標準檔,印刷廠指定用什麼規格,就以那份規格為準。
在傳統流程裡,印前的終點是做出一塊印版,圖文區能吸墨,其餘區域不沾墨。檔案整理得越完整,製版時需要補救的地方就越少。
出血與裁切線,替印後裁切的誤差預留空間
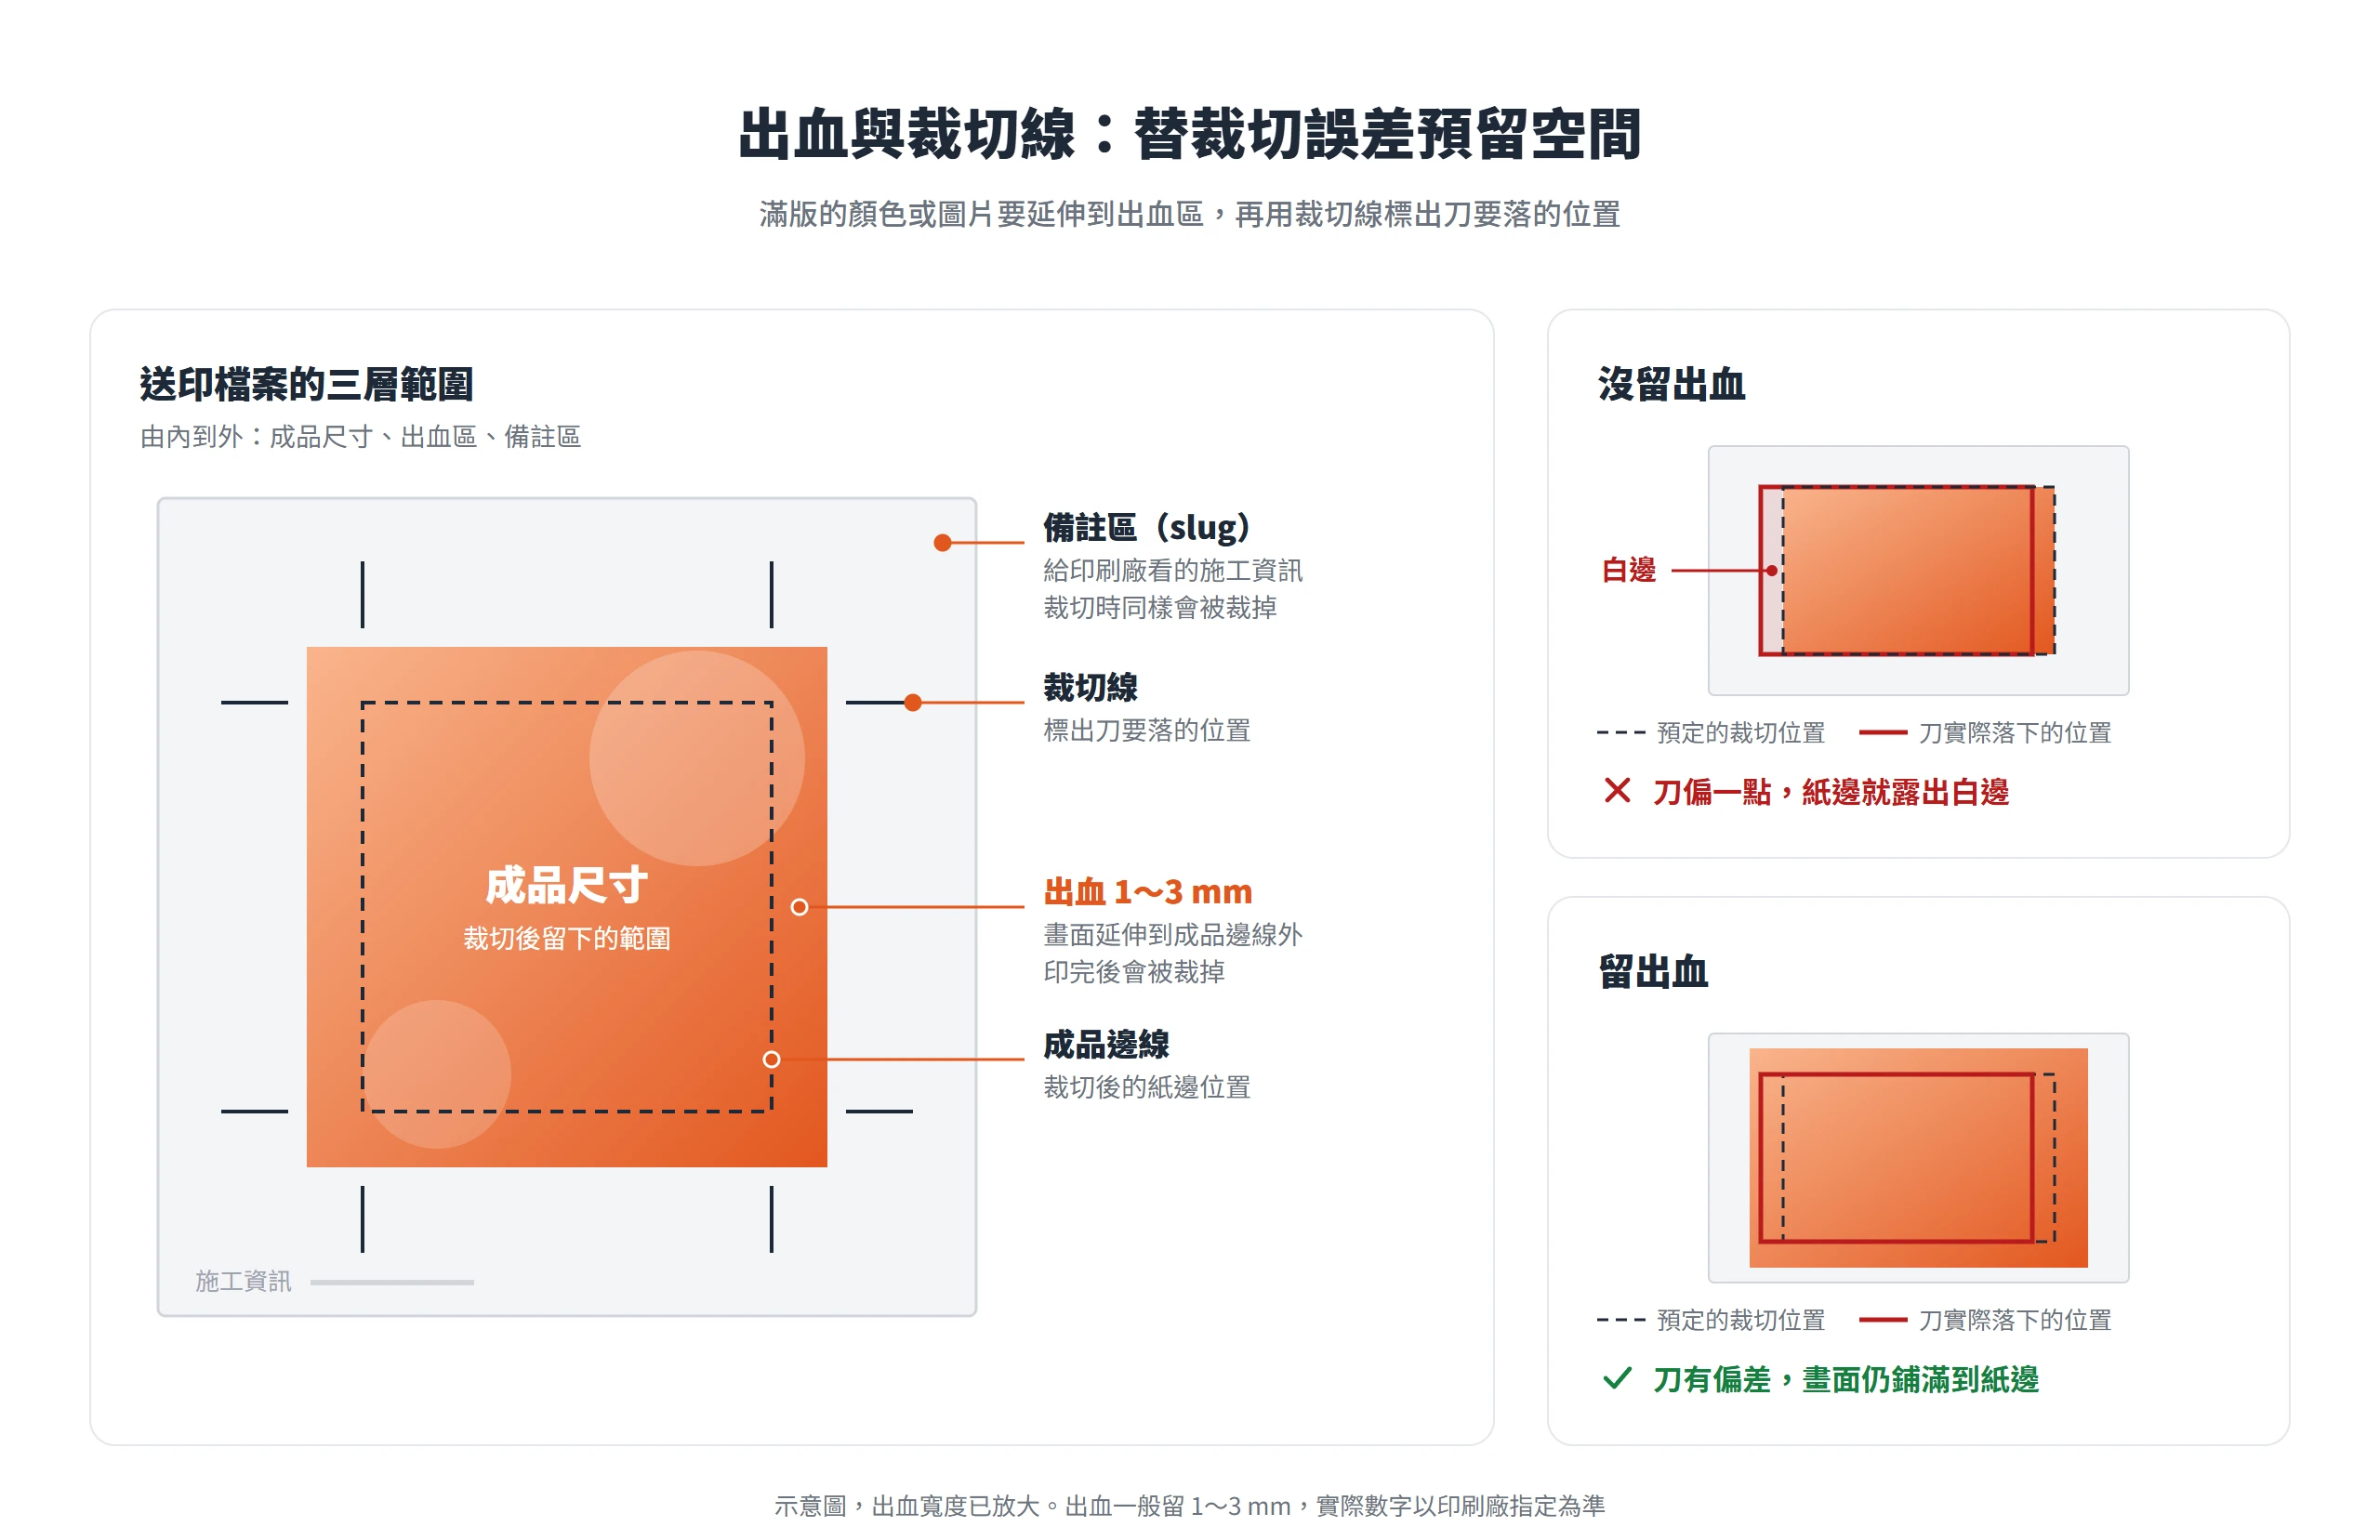
成品邊緣要滿版的顏色或圖片時,畫面不能剛好停在成品邊線上。裁切發生在印刷之後,刀落下的位置總會有一點偏差,只要偏一點點,紙邊就會露出一條白邊。
Adobe InDesign 的說明提到,想把內容印到紙張邊緣,設計就要延伸到出血區,讓畫面略大於成品尺寸;再用裁切線標出刀要落的位置,多出來的部分印完後會被裁掉,畫面才能鋪滿整頁。出血一般留 1 到 3 mm,每家印刷廠的設定不同,實際數字以印刷廠指定為準。
出血外面還有一圈備註區(slug),放的是給印刷廠看的施工資訊,裁切時同樣會被裁掉。美國華盛頓州政府企業服務部(Department of Enterprise Services)的印刷詞彙表,把出血定義為印刷內容在裁切後延伸到紙邊,把裁切線定義為標示要裁去部分的線。匯出送印 PDF 時,要記得勾選裁切標記並套用文件設定的出血,否則前面多留的出血就白做了。
RGB 轉 CMYK 的分色原理與色差來源
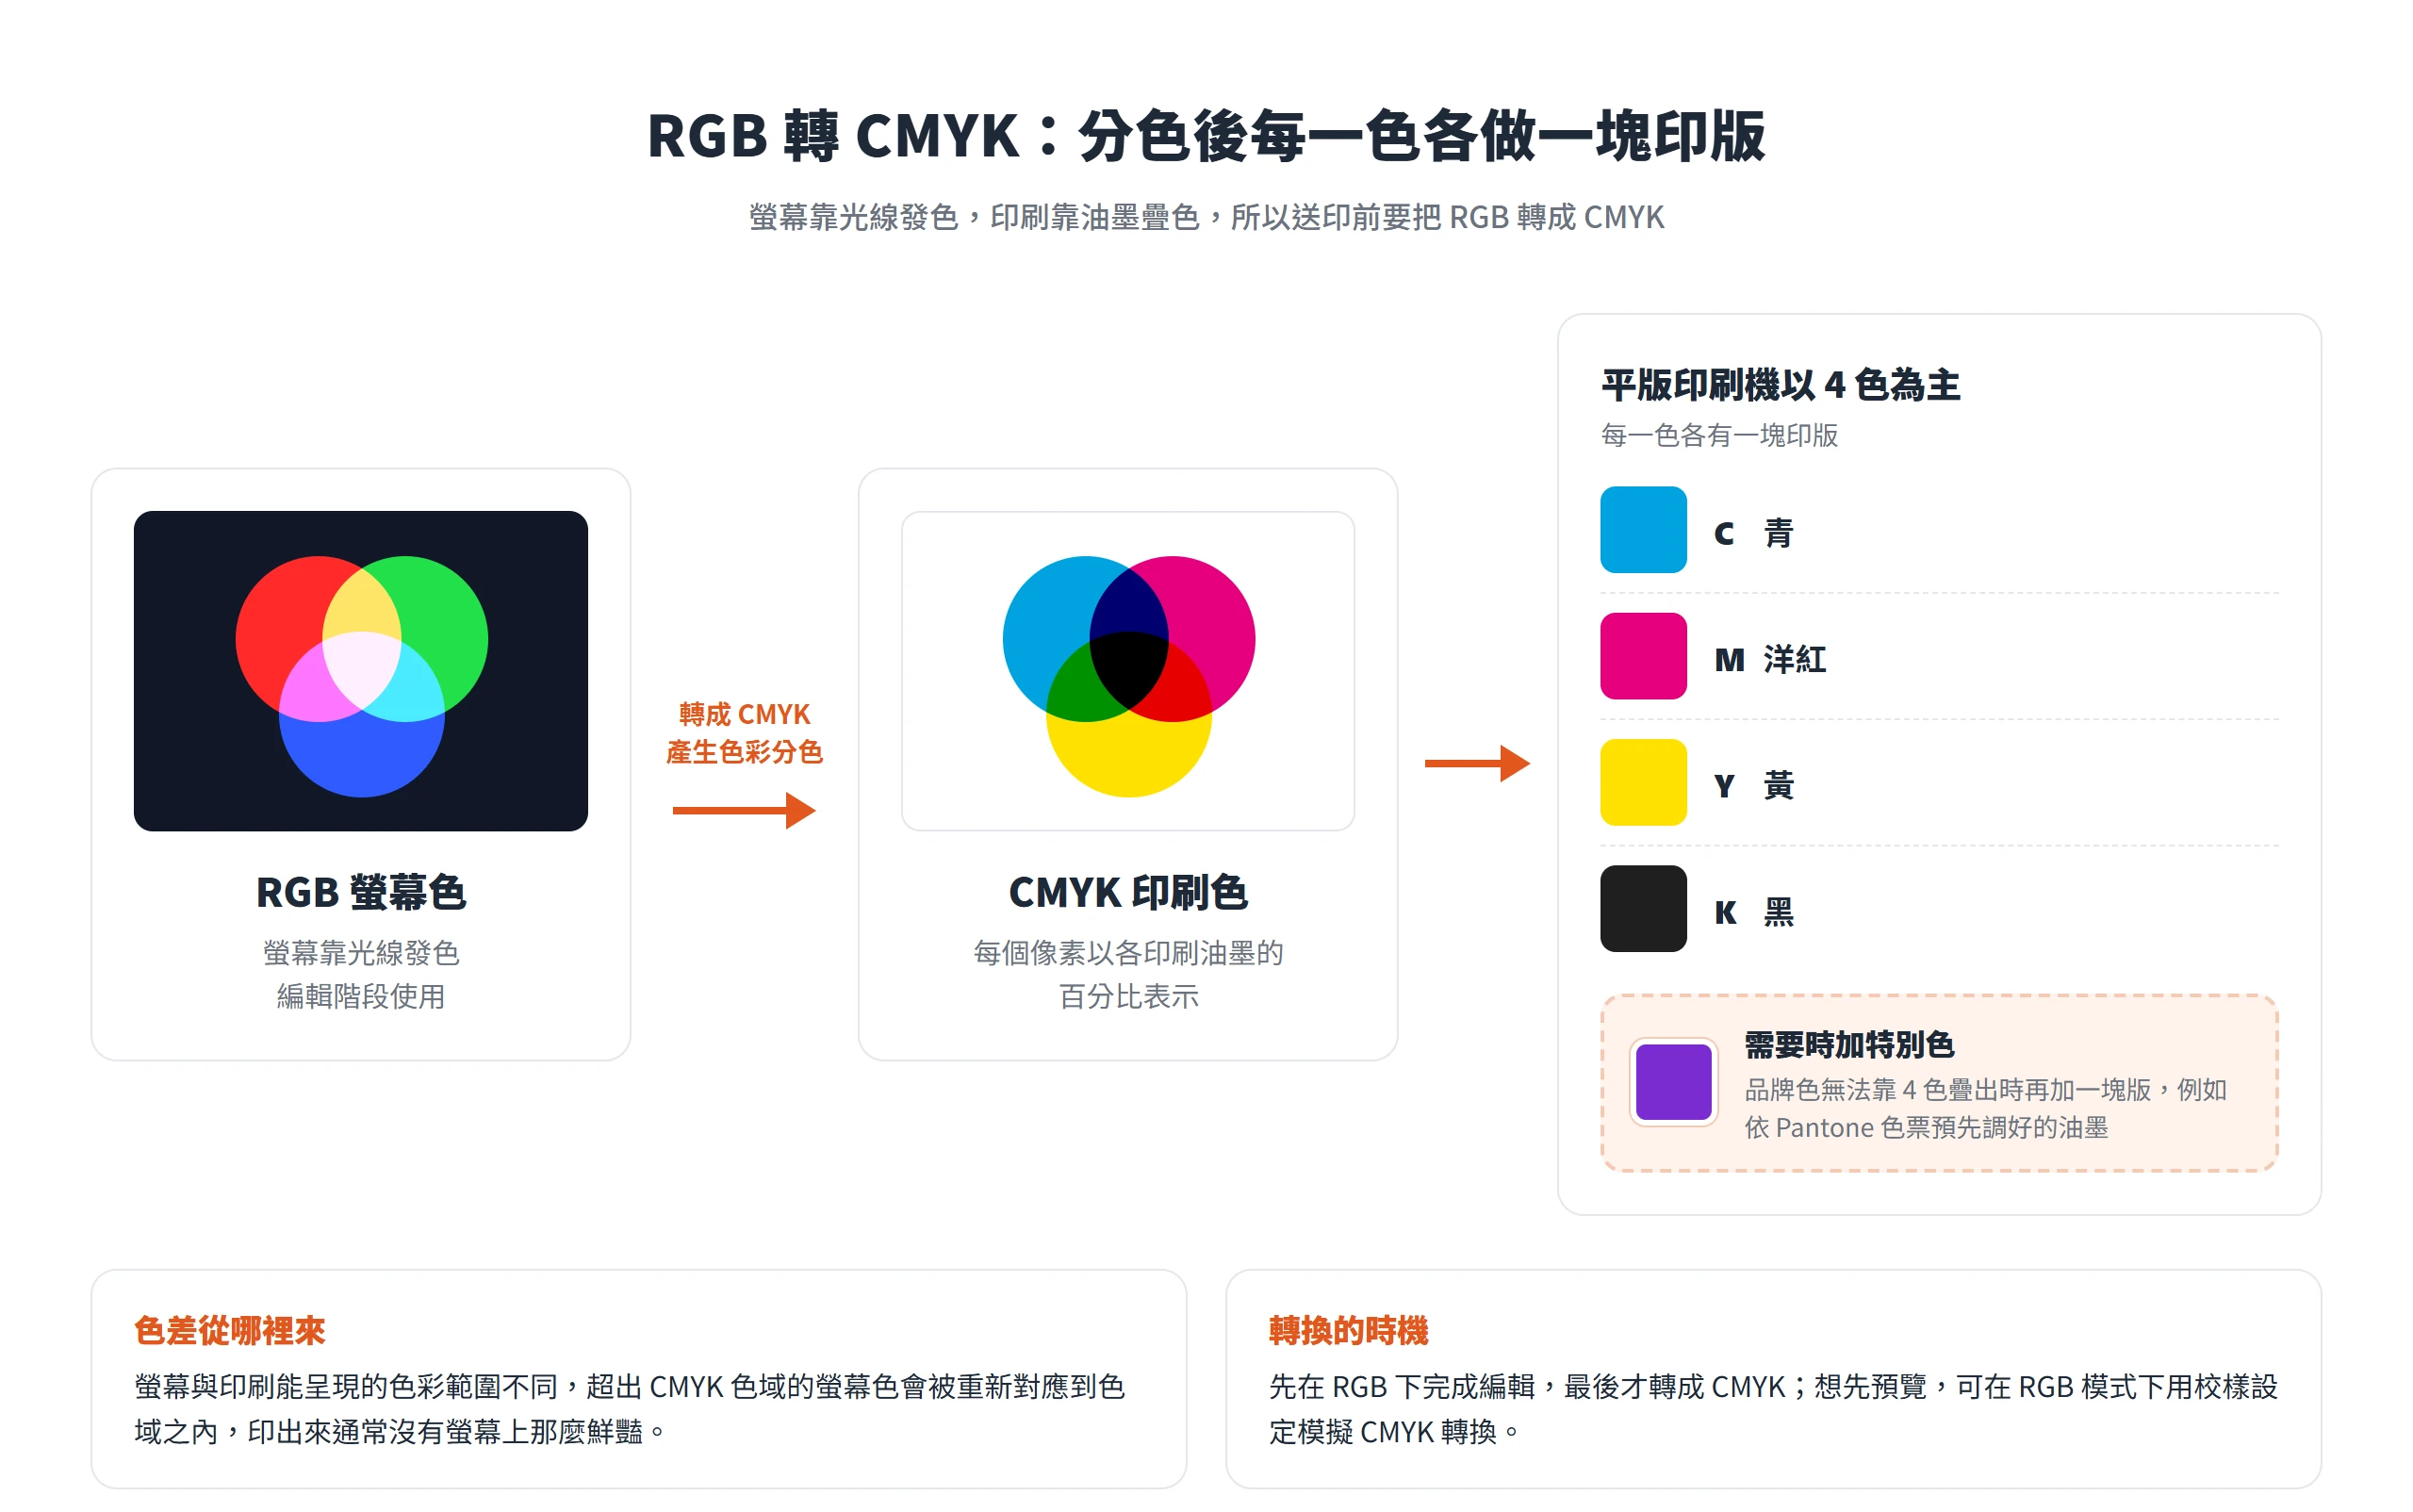
印刷靠油墨疊色,而螢幕靠光線發色,所以螢幕用的 RGB 在送印前要轉成 CMYK。Adobe Photoshop 的說明指出,CMYK 模式下每個像素以各印刷油墨的百分比表示,準備以印刷色印製的影像就該使用這個模式;把 RGB 影像轉成 CMYK,就是產生色彩分色(color separation)。
分色不只是檔案格式的轉換,它直接對應到印刷機上的版。影像科學與技術學會(IS&T)的教學指出,平版印刷機通常以黑色加上青、洋紅、黃三原色共 4 色為主,每一色各有一塊印版。品牌色若無法靠這 4 色疊出來,才會另外加上特別色,例如依 Pantone 色票預先調好的油墨。這類油墨飽和度高、超出 CMYK 色域,常用來印標誌的顏色。
螢幕與印刷能呈現的色彩範圍不同,超出 CMYK 色域的螢幕色,轉換時會被重新對應到色域之內,印出來通常沒有螢幕上那麼鮮豔,色差就是這樣來的。Adobe 建議從 RGB 影像開始時,先在 RGB 下完成編輯,最後才轉成 CMYK;想先預覽效果,可以在 RGB 模式下用校樣設定模擬 CMYK 轉換,不會動到影像資料。CMYK 實際能呈現的範圍,還會依印刷機與印刷條件而不同。
圖檔解析度約為網線數的 1.5 到 2 倍
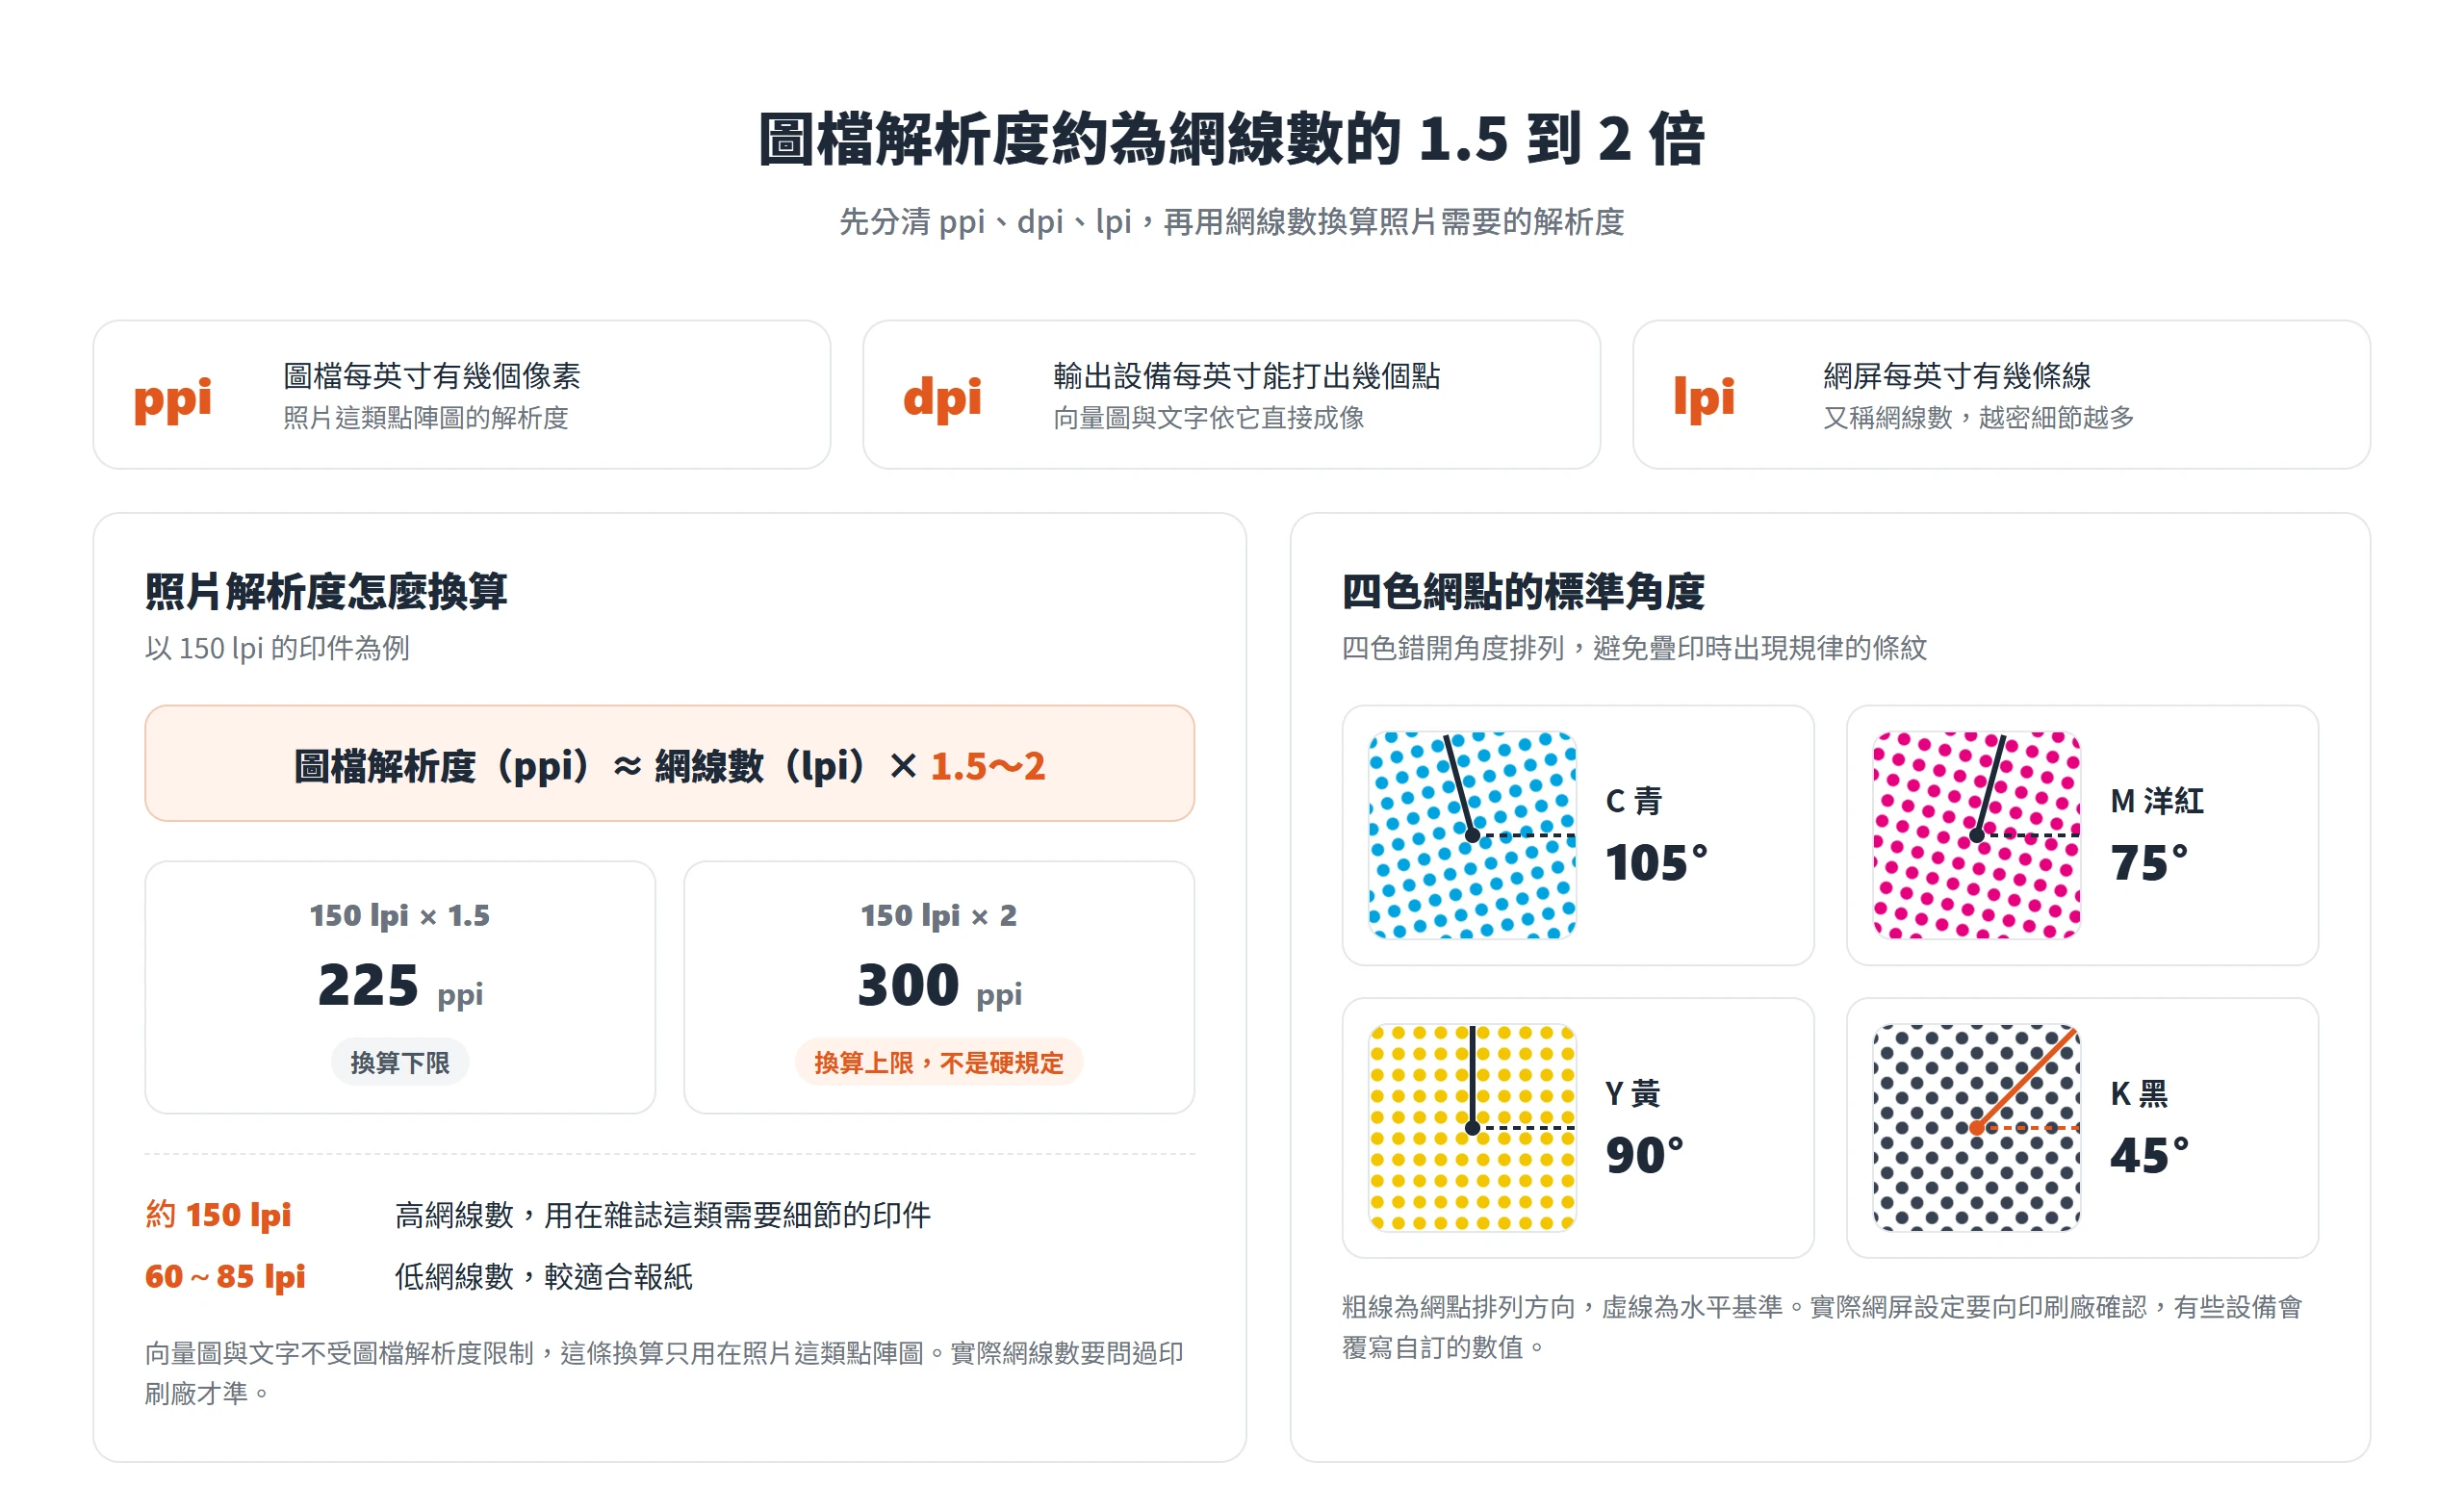
印刷用網點來模擬連續的色調,網點排得越密,能表現的細節就越多。網點排列的密度稱為網線數,單位是 lpi(每英寸線數)。Adobe InDesign 的說明提到,約 150 lpi 的高網線數用在雜誌這類需要細節的印件,60 至 85 lpi 的低網線數則較適合報紙。
這裡要先把三個詞分清楚。ppi 是圖檔每英寸有幾個像素,dpi 是輸出設備每英寸能打出幾個點,lpi 則是網屏每英寸有幾條線。Adobe 的說明指出,影像解析度一般應為網線數的 1.5 至 2 倍,才能得到最佳的半色調效果,所以 150 lpi 的印件,圖檔大約要有 225 至 300 ppi。許多人把 300 ppi 當成送印標準,它其實是這條換算的上限,也就是 150 lpi 的 2 倍,並不是所有印刷方式都適用的硬規定。Adobe 也提到,某些情況下較低的解析度仍可接受;至於網線數,要問過印刷廠才準。
向量圖與文字不受圖檔解析度限制,會直接以輸出設備的解析度成像,這條換算只用在照片這類點陣圖上。另外,四色的網點並不是用同一個角度排列。Adobe 列出的標準角度為青 105°、洋紅 75°、黃 90°、黑 45°,目的是避免疊印時出現規律的條紋。同樣地,網屏的實際設定要向印刷廠確認,因為有些設備會覆寫自訂的數值。
送印 PDF 的格式標準與預檢
交給印刷廠的檔案通常是 PDF,而不是設計軟體的原檔。原檔拿到另一台電腦開啟時,字型沒安裝、連結的圖片找不到,版面就會跑掉;PDF 把字型、圖片與出血都包進同一個檔案,內容才能完整地傳到印刷廠手上。
PDF/X 是為了印刷資料交換而制定的 PDF 子集,屬於 ISO 15930 這一系列國際標準。系列中有一部規範的正是用 PDF 傳遞完整資料,檔案裡已包含最終印刷所需的全部元素,也支援 CMYK 與特別色。簡單來說,它的目的就是讓檔案內容完整、輸出結果可預期。至於匯出時要選哪一個預設,Adobe 的說明建議套用印刷廠建議的設定。
預檢(preflight)則是檔案送出前,或進入印刷廠時的自動掃描,用來找出字型沒有內嵌、圖片解析度不足、色彩設定不符這類問題。前面提到 BCcampus 列出的 6 項印前處理,預檢就是其中之一。問題在上機之前被找出來,要付出的代價最小,等到印出來才發現,往往已經浪費了紙張與時間。
打樣是開印前確認顏色與內容的機會
打樣是在正式印刷之前,先做一份樣張。華盛頓州企業服務部的詞彙表把它定義為:為了找出錯誤或瑕疵、預測結果,並記錄印件預期呈現樣貌而製作的測試樣張。漏字、少圖、顏色偏掉這些問題,都是在這一步第一次以實體的樣子出現在眼前。
樣張分成兩種。一種是在螢幕上模擬印刷結果,也就是軟打樣,Photoshop 的校樣設定就是這類,它終究只是模擬;另一種是用打樣設備實際輸出,讓人拿在手上檢查。螢幕上看起來沒問題,不代表樣張沒問題,因為螢幕是發光的,紙是反光的,兩者看起來本來就不會完全相同。
印刷廠與委印方需要一份共同的顏色依據時,就會用到合約樣。德國媒體技術研究所 Fogra 指出,依 ISO 12647-7 檢驗的打樣,是印刷服務商與印件買方雙方共同的色彩視覺參考,能證明資料準備無誤,也是發生爭議時的參照;ISO 12647-7 規範的就是打樣系統與打樣製作的認證準則。同一系列的 ISO 12647-2 則把打樣列為平版印刷流程的階段之一。這裡的打樣是用打樣設備模擬印刷結果,和上機之後才有的簽樣不同。
拼版與 CTP 製版,檔案變成印版的最後一步
拼版是把各頁依摺紙與裝訂後的正確位置,排到一整張印刷用紙上。華盛頓州企業服務部的詞彙表寫得很直接,拼版的目的是確保印好的紙張在摺疊或裁切之後,每一頁都落在正確的位置。把多頁排在同一張大紙上,也能讓印刷更有效率,少浪費紙。
設計師通常不需要自己拼版,但裝訂方式會決定頁序與頁數的安排,這個決定會一路影響到檔案怎麼準備。
拼版完成後,檔案就要變成印版。早年的流程是先輸出底片,再用底片製版;現在的 CTP(電腦直接製版)則是用雷射直接在印版上成像。IS&T 的教學指出,平版印版多半是陽極氧化鋁板,表面有一層約 1 微米厚的聚合物,上機前在 CTP 設備中以雷射掃描去除不需要的聚合物,圖像就形成了,再把印版包上版滾筒夾緊。每一色各自需要一塊版,所以四色印刷就是四塊版,需要特別色時再多加一塊。
印刷階段,版式決定油墨轉印到紙上的路徑
做好的版(或檔案)送上機之後,接下來就是油墨怎麼到紙上。美國環保署的背景文件列出 5 種主要的印刷製程:凸版、柔版、凹版、平版膠印與網版,並依圖像轉印的方式分成 4 類。
| 分類 | 代表製程 | 油墨在版上的位置 |
|---|---|---|
| 凸起(relief) | 凸版、柔版 | 凸起的表面 |
| 凹陷(intaglio) | 凹版 | 凹陷的地方 |
| 平面(planographic) | 平版 | 平面上的圖文區 |
| 孔洞(stencil) | 網版 | 穿過多孔的表面 |
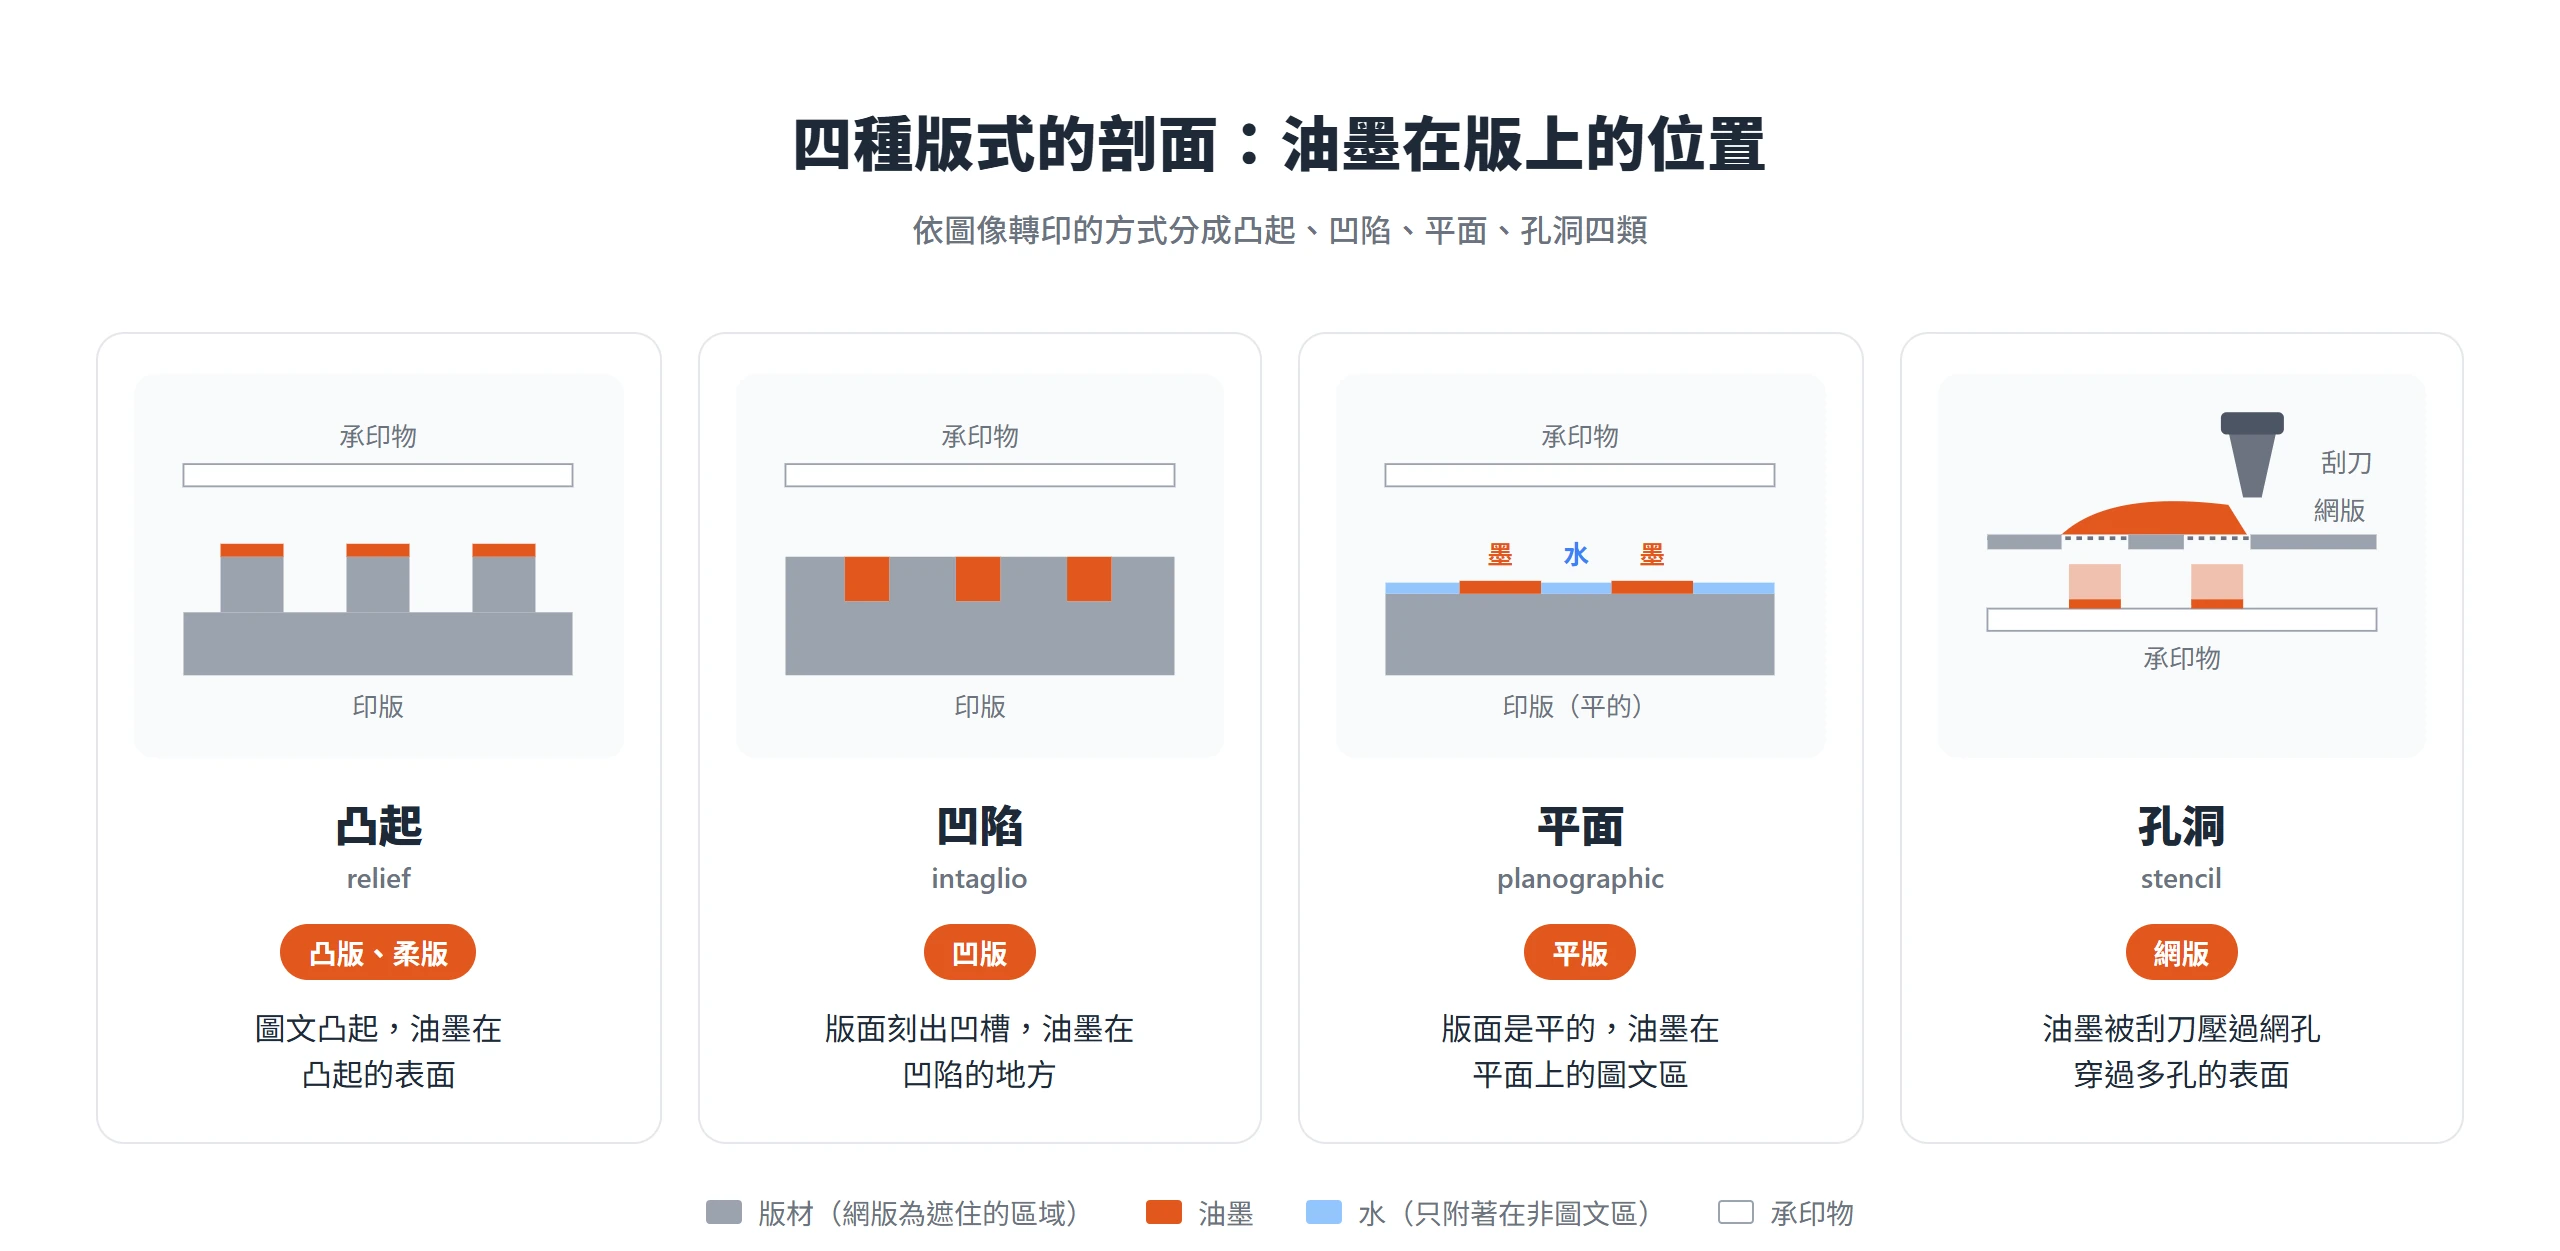
另一種分法是看油墨有沒有經過中間層。油墨直接從版轉到承印物的稱為直接印刷,經過一個包覆橡皮布的中間滾筒再轉到承印物的稱為間接印刷,也就是 offset。美國環保署的文件指出,凸版、柔版、凹版與網版幾乎都是直接印刷,平版幾乎都是 offset。
不靠傳統印版的數位印刷,則是另一條路。BCcampus 的教科書指出,電子照相與噴墨偏向客製化、個別化的印件,平版與柔版則用在大量生產的印刷品。這幾種方式各有適合的場合,沒有哪一種能適用所有情況。
平版的油水相斥原理與橡皮布轉印
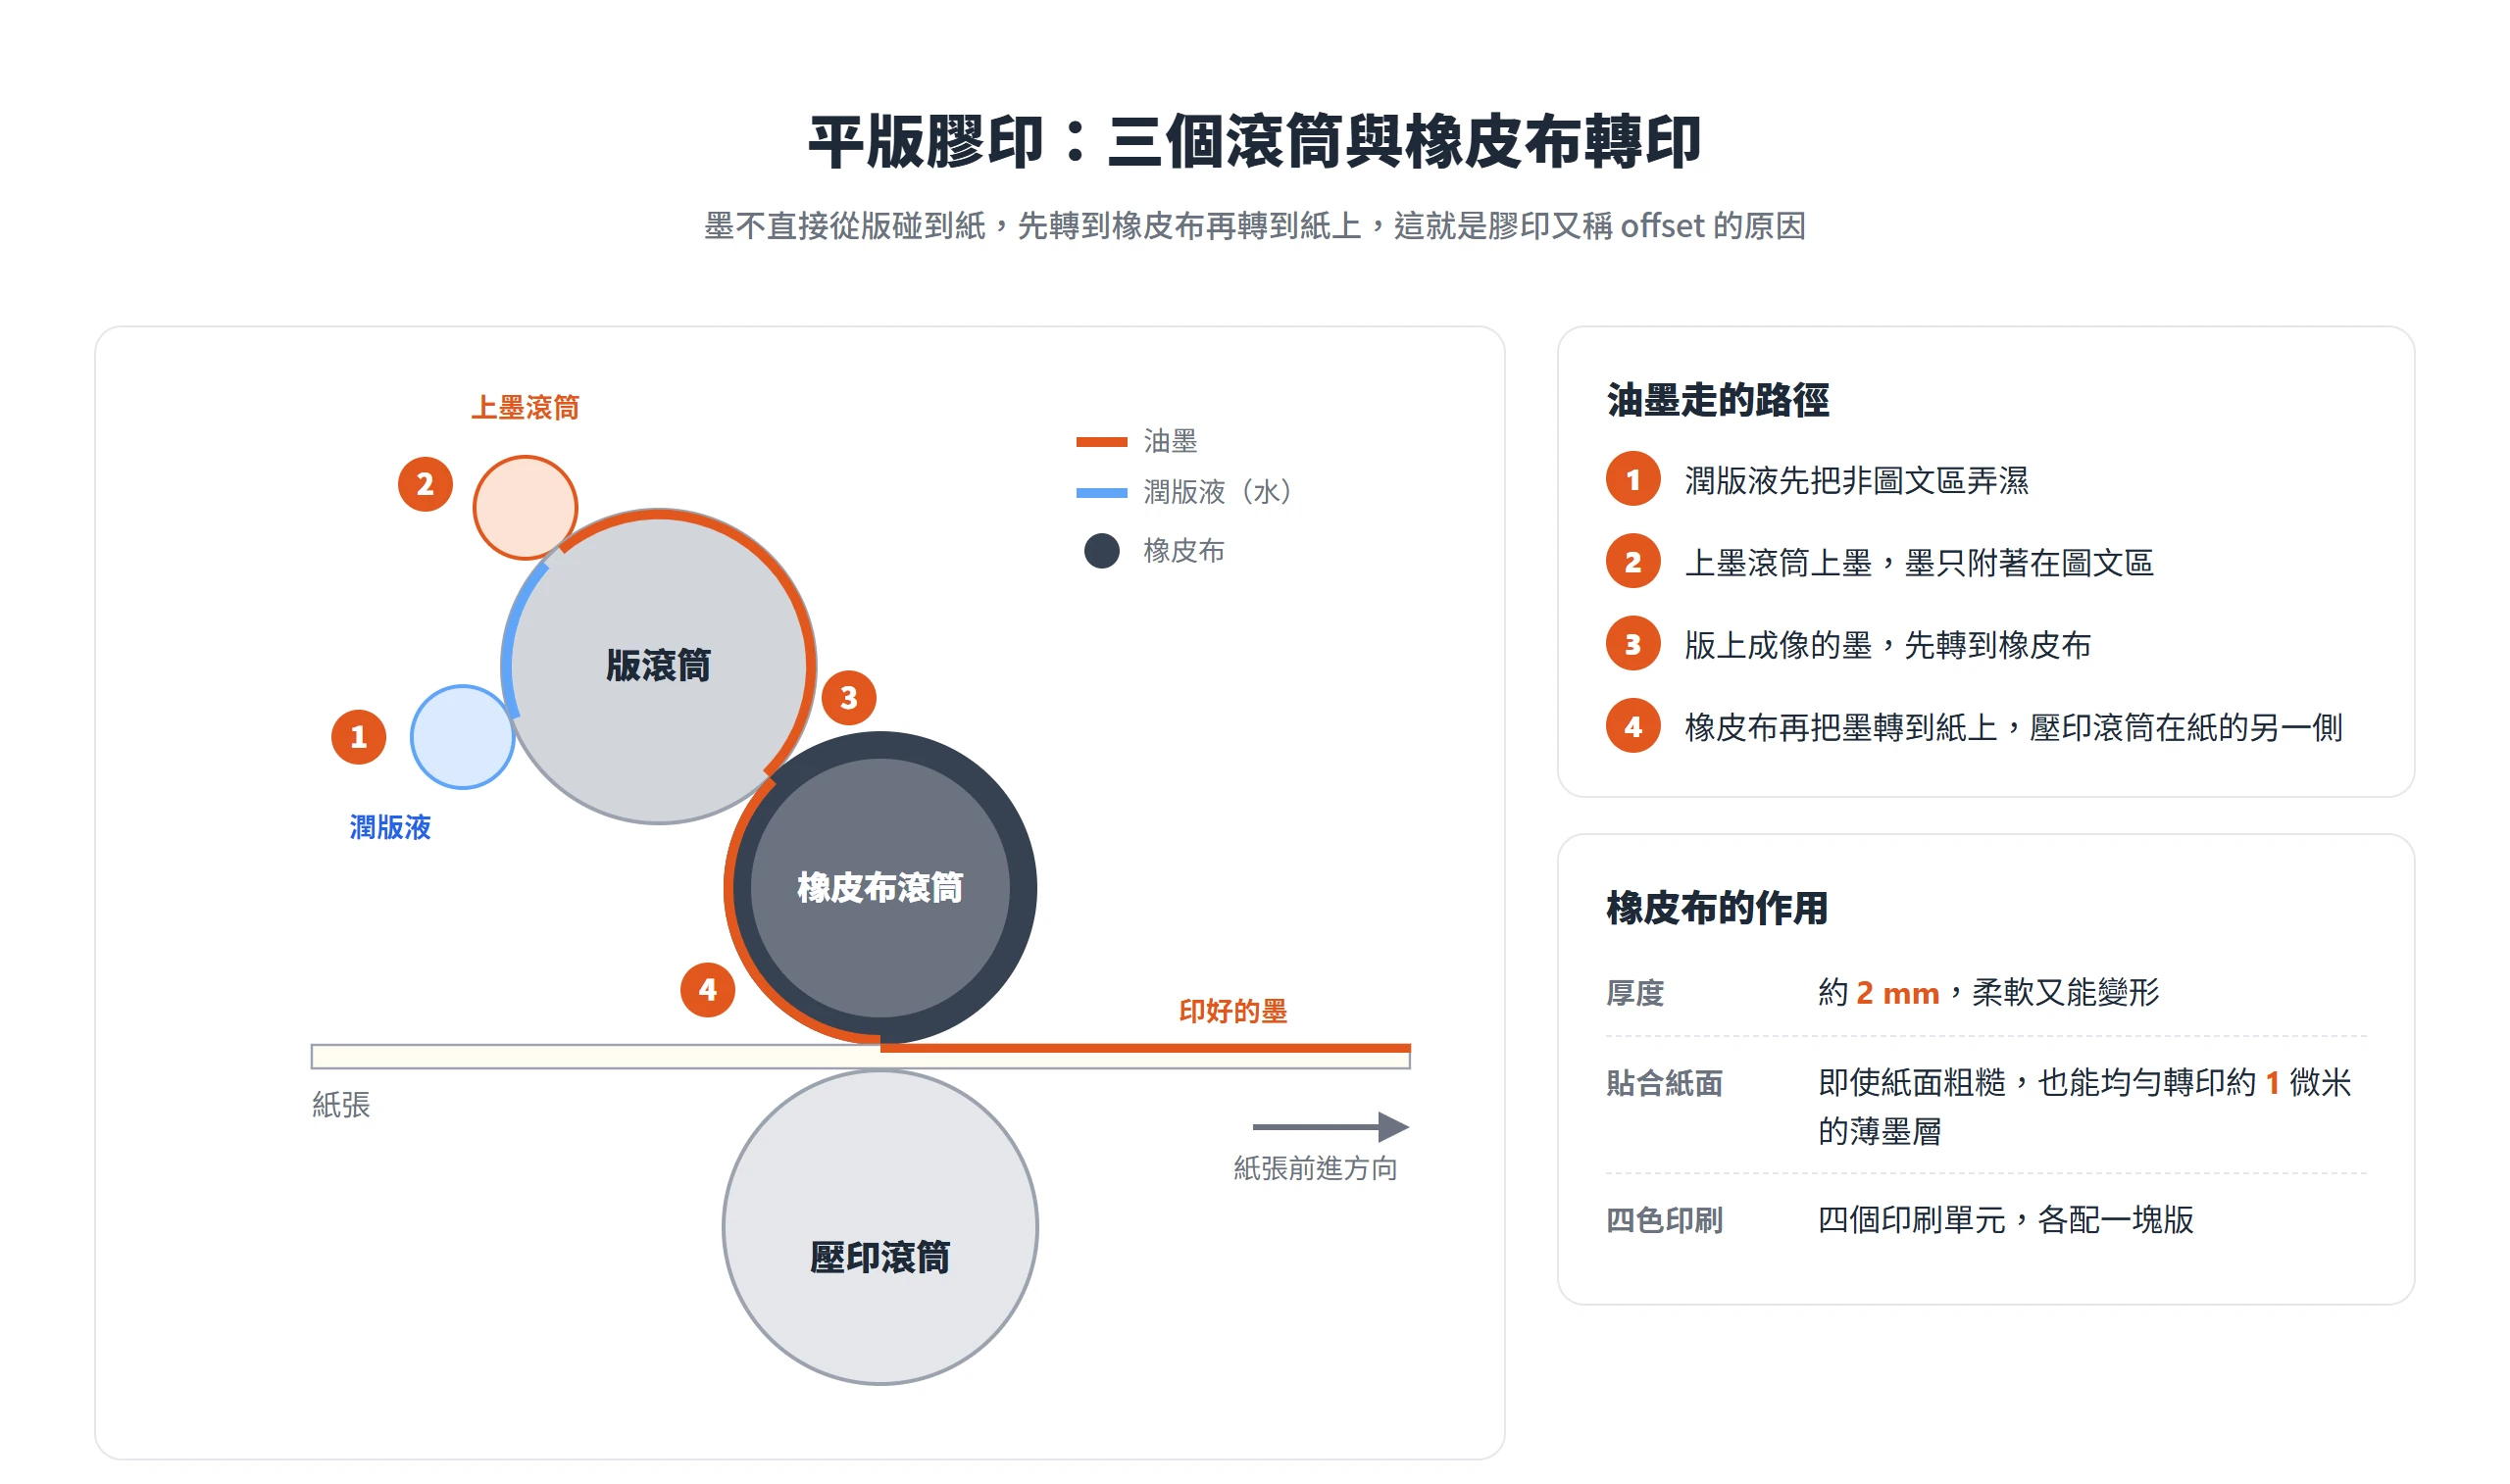
平版是商業印刷最常見的方式,華盛頓州企業服務部的詞彙表也把膠印稱為最常使用的一種。它奠基在油與水不相混的原理上,版面是平的,墨只附著在圖文區,水則附著在其他區域,所以墨與水必須同時供給到版面。IS&T 的教學說明,先由潤版液把已去除聚合物的區域弄濕,再由其他滾筒上墨,墨只會附著在仍有聚合物的圖文區。
墨不會直接從版碰到紙。每個印刷單元有三個主要滾筒,分別是版滾筒、橡皮布滾筒與壓印滾筒,橡皮布滾筒夾在版與壓印滾筒之間。墨在版上成像後,先轉到橡皮布,再轉到紙上,這就是膠印又稱 offset 的原因。
橡皮布厚約 2 mm,柔軟又能變形,所以能貼合紙面的紋路,即使紙面粗糙,也能均勻轉印出很薄的一層墨,厚度約 1 微米。美國環保署的文件也提到,橡皮布讓平版比凸版或凹版更能容忍粗糙的紙。四色印刷需要四個印刷單元,各配一塊版,特別色可另外加。雜誌、書籍、型錄與海報這類商業印件,常用這種方式印製;平版也有對應的國際製程標準 ISO 12647-2,用來規範各項製程參數。
數位印刷省去製版,每一張都能不同
數位印刷由數位檔直接控制碳粉或油墨成像,不需要傳統印版。華盛頓州企業服務部的詞彙表指出,數位印刷不再需要底片與印版,電腦直接把數位檔傳給印刷機,因此速度快,客戶常用它來趕交期。
HP 的技術說明把這個差別講得很清楚,平版使用固定的印版,數位印刷則可以為每一頁重新建立印版,所以每一張印出來的內容都可以不同,而且沒有個別的設定成本。這對需要每張內容都不一樣的可變資料印刷特別有用,例如每一張都印上不同的收件人姓名。HP 也指出,省去製版與開機調整(makeready)的成本,印量少的短版也能印得划算。
數位印刷本身也分成不同的技術路線,噴墨與碳粉兩大類機器都屬於這一類。HP Indigo 是其中一個例子,它的液態電子照相(LEP)是一種熱式 offset 製程,各色的分色影像從可重複使用的感光成像版,轉到加熱的橡皮布,油墨粒子受熱後融成平滑的薄膜,接觸到較冷的承印物便迅速固化。這個例子也說明,數位印刷不一定完全沒有「版」,只是版變成了可以重複使用的成像版。
網版讓油墨穿過網孔轉印到瓶子與布料上
網版是孔版的一種。華盛頓州企業服務部的詞彙表描述,網版印刷是讓油墨穿過尼龍等多孔網版,轉印到要裝飾的表面;網版上不要印的區域用乳劑或模板遮住,印刷時用刮刀把墨壓過網孔,落在承印物上。
因為油墨是壓過網孔,承印物不必送進滾筒之間,所以能印在平版機器放不進去的表面。詞彙表列出的材質包括紙、塑膠、紙板、木、布與玻璃;美國環保署的文件則指出,網版主要用在其他方法難以印刷的表面,像是瓶子、管子與 T 恤。
凸版、凹版與柔版的原理與常見用途
凸版是圖文凸起的部分上墨,再壓在紙上。華盛頓州企業服務部的詞彙表說明,凸版(letterpress)是最早的印刷方式之一,凸起式(relief)印刷的概念就是由它而來,要印的圖像從版面凸起。因為是靠壓力把墨印進紙面,紙面可能留下輕微的凹陷。
凹版剛好相反,版面刻出凹槽用來存墨。美國環保署的文件指出,凹版使用雕刻的鍍銅圓筒,圓筒上有極小的網格承載油墨,網格越深,載墨越多,色調也越深。圓筒耐磨,印到數百萬次也沒問題,不過製作耗時又昂貴,所以只有長印量,或經常重複加印的短印量才划算。
柔版也屬於凸起的版,不過版材是柔軟的,搭配網紋輥上墨。美國環保署的文件列出它的特點,包括適用粗糙的承印物與多種材質,製版與上機都比凹版簡單,所以更適合短印量,印版成本也遠低於凹版圓筒。該文件指出柔版主要用來印包裝,像是瓦楞紙箱、折疊紙盒、塑膠提袋、軟包裝與紙袋;文件提到的凹版印刷機裡,也有專印軟包裝、標籤與折疊紙盒的機型。所以做包裝設計時,就可能遇到用柔版或凹版印製的情況。
挑選印刷方式時先看印量與承印物
前面幾種方式可以收成一套判斷邏輯。做印版或圓筒要先付出一筆固定成本,印量越大,攤到每一張上就越薄,所以長印量偏向平版、凹版與柔版;印量小,或每張內容都要不同,數位印刷不必負擔製版,更有利;承印物特殊,像是曲面、布或玻璃,才輪到網版。
美國環保署談包裝印刷時指出,選哪一種製程,看的是印刷與加工的經濟性、成品的需求與承印物的性質,而不是設計本身,而且這個決定通常是由設計師以外的人來做。文件也引述 Nelson R. Eldred 的著作《Package Printing》,指出認為某些方式的複製效果天生比其他方式好,是普遍的誤解,每一種方式都可能印出極好或極差的結果。這段話雖然針對包裝,放到其他印件上道理也相通,沒有最好的方式,只有適合的方式。
色彩需求與交期是另外兩個影響因素。要用特別色或特殊油墨,就得選能夠加印的方式;交期很短,製版的前置時間也要算進去。
上機後才進行的簽樣是量產前最後一關
簽樣(press check)發生在上機之後。華盛頓州企業服務部的詞彙表把它定義為在批准開始量產之前,檢視測試樣張的場合。ISO 12647-2 也把「OK 樣」與「量產印刷」列為不同的階段,可見核准樣張與開始量產,在流程上是兩件分開的事。
它和前面的打樣不同,這張樣是真機實印。美國環保署的文件提到,印前各道步驟的目的之一,是減少印刷工人在機台上校正圖文位置、調出正確顏色時造成的損耗,這段調整過程就是開機調整(makeready)。前面的檔案與打樣做得越準,開機時要調整的地方就越少,所以簽樣雖然是量產前的最後一關,真正決定結果的仍是前面的工作。
印後加工,讓印好的紙張成為成品
印完的紙大多還不是成品。美國環保署的文件指出,有些印品,像信紙、傳單與海報,印完只需要少許裁切與包裝就能出貨;多數印品則要經過裝訂、加工與轉換這些後續工序,才會變成最終產品。裝訂指的是把印好的紙張或捲筒紙,變成書、雜誌、型錄或摺頁所需的工作。
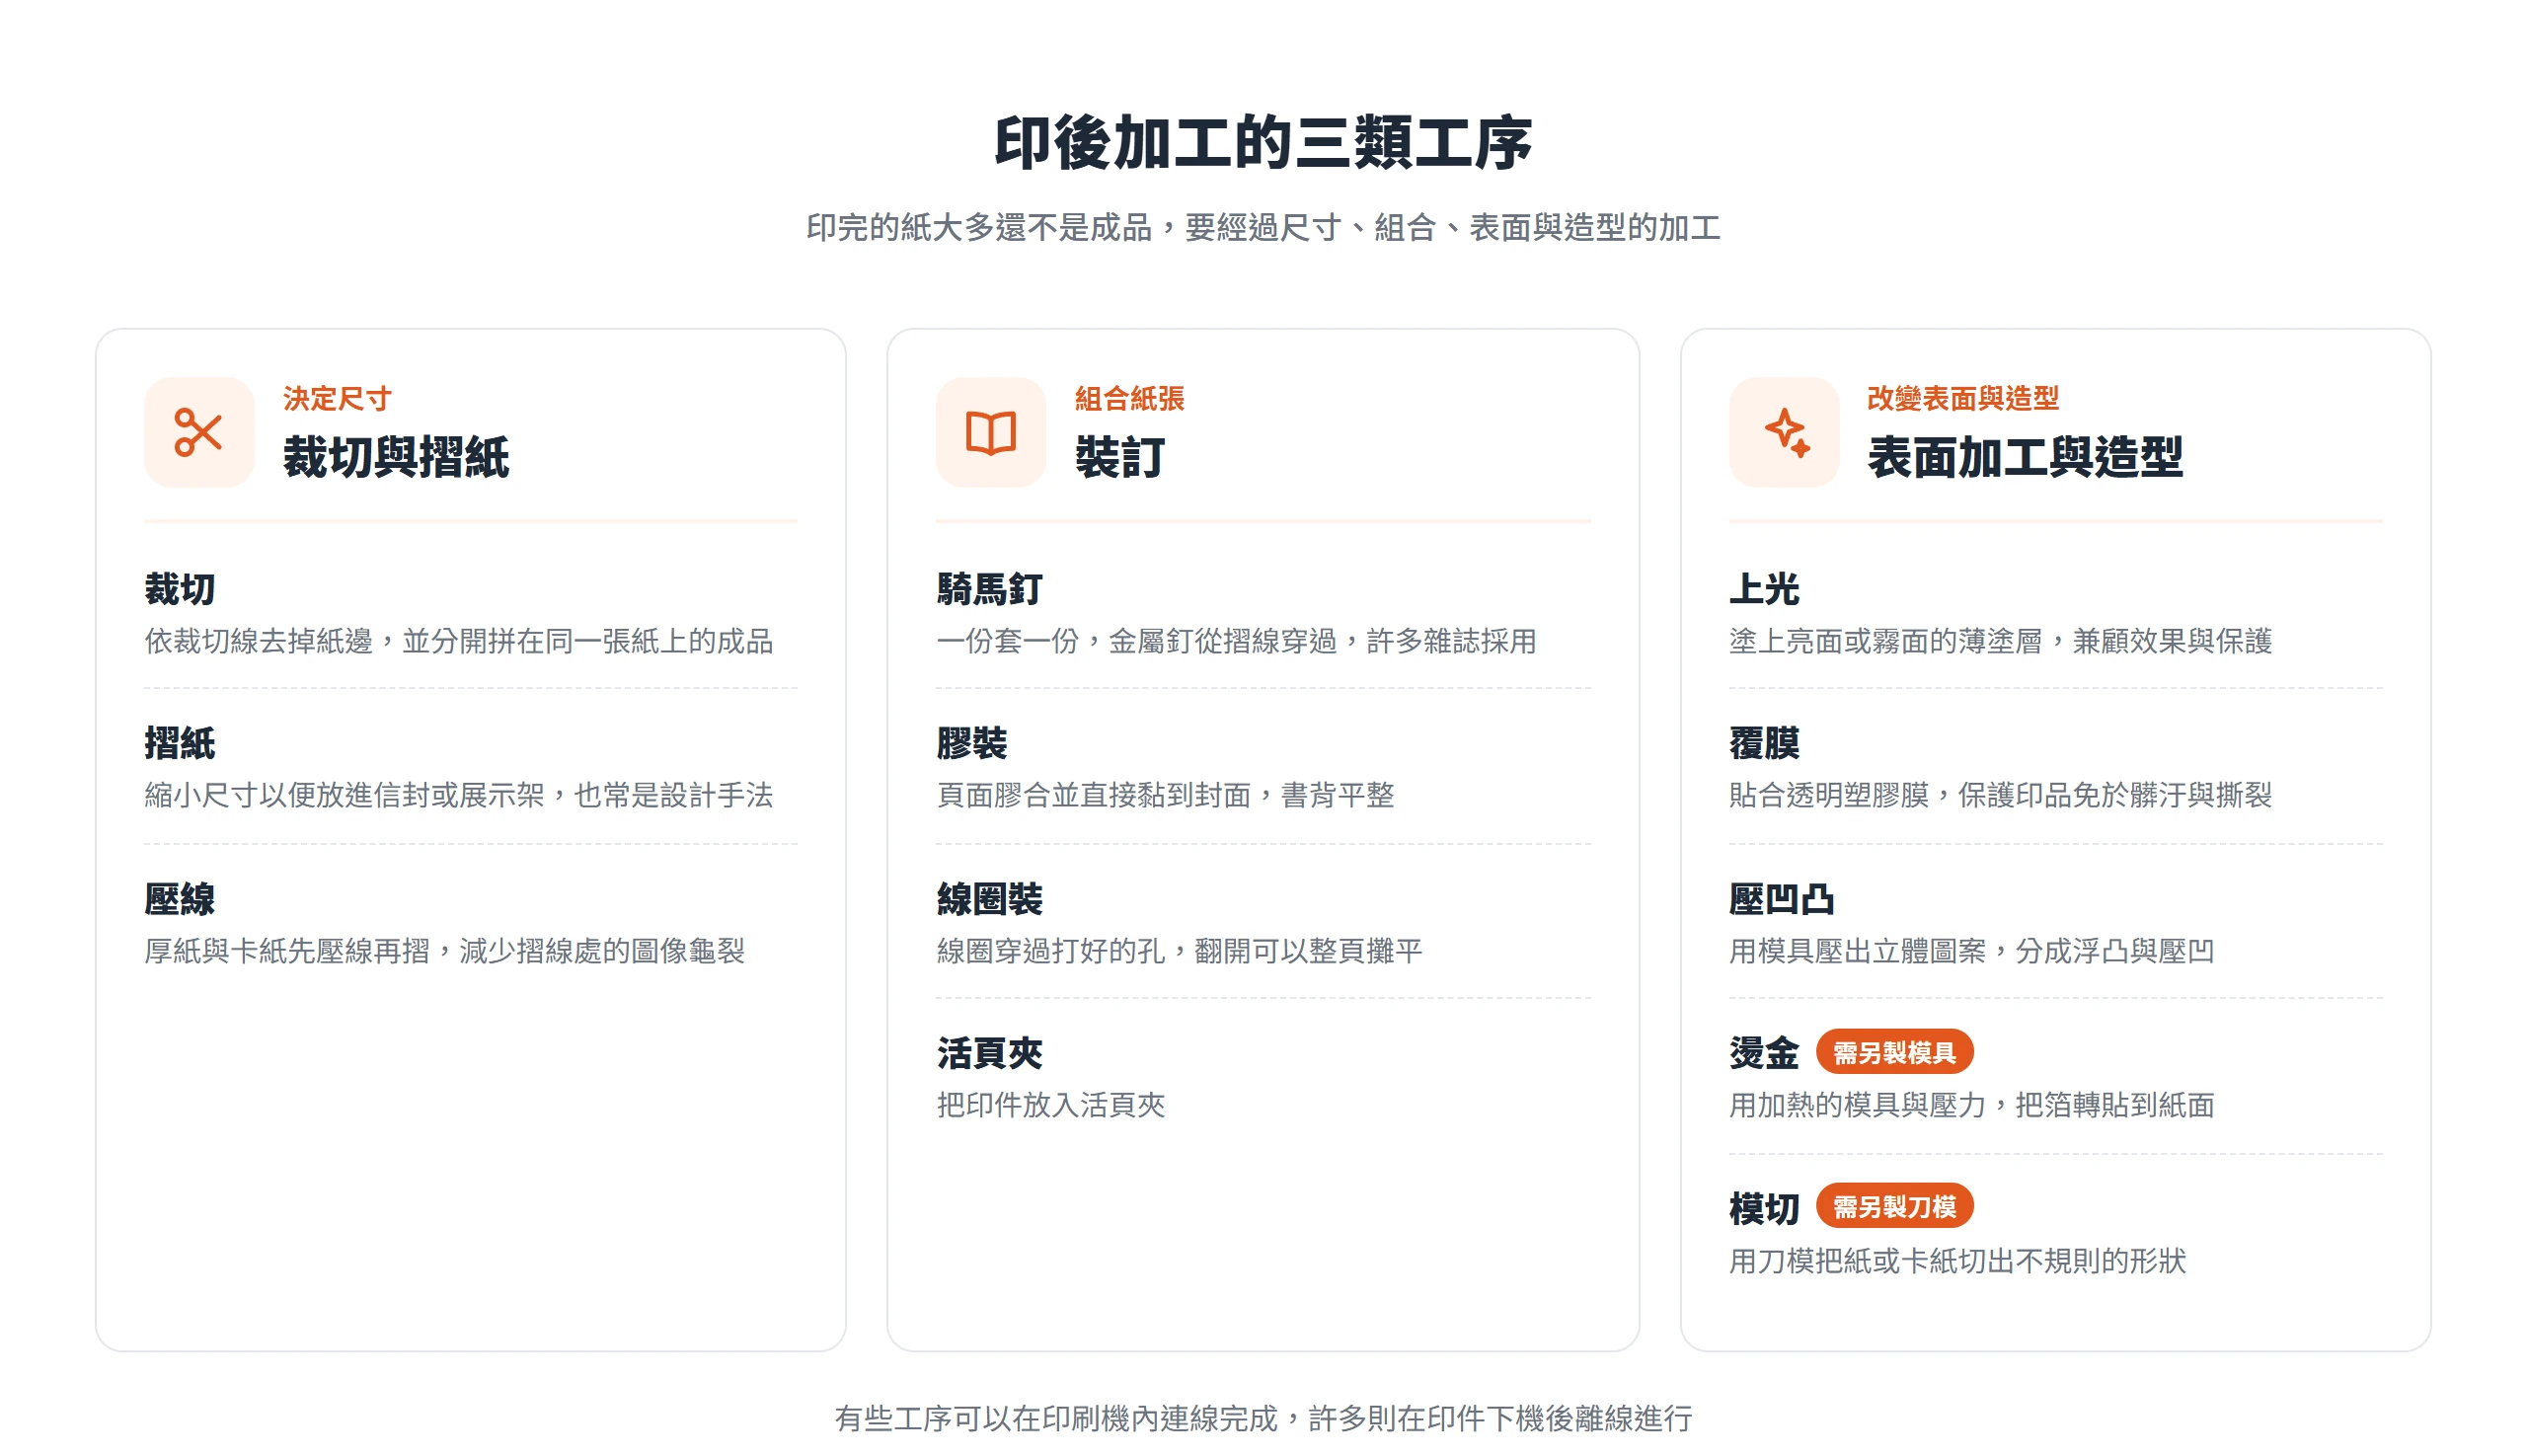
愛荷華州立大學印刷服務把 finishing 定義為印刷完成後增加附加價值的作業,有些可以在印刷機內連線完成,許多則是在印件下機後離線進行。這些工序大致可以分成三類,一類是決定尺寸的裁切與摺紙,一類是把紙張組合起來的裝訂,一類是改變表面與造型的上光、覆膜、壓凹凸、燙金與模切。
裁切與摺紙決定成品的最終尺寸
裁切是依裁切線把多餘的紙邊去掉,也把同一張紙上拼了多件的成品分開。愛荷華州立大學的定義是使用刀具,把印件裁到所需的尺寸。前面提到的出血,就是印前多留的那一圈畫面,替這一刀的偏差預先買了保險。
摺紙是把印件摺疊壓平,功能之一是縮小尺寸,以便放進信封、包裝或展示架;它也常是設計手法,例如把一張紙分成摺頁或邀請函的數個版面。華盛頓州企業服務部的詞彙表把摺好、準備裝訂成書本內頁的印張稱為 signature。
紙張偏厚時,要先壓線再摺。愛荷華州立大學的說明提到,壓線是在紙上壓出摺線,讓它更好摺,多用於厚紙與卡紙;該校也指出,壓線可以減少摺線處的圖像龜裂,對數位印刷的印件特別有用。
騎馬釘、膠裝與線圈裝各自適合的印件
裝訂是把分開的紙張或摺頁收集起來,並固定在一起。愛荷華州立大學列出的常見方式包括無線膠裝、騎馬釘、線圈裝,以及放入活頁夾。每一種方式的結構不同,適合的印刷品也不同。
騎馬釘是把摺好的紙張一份套一份收集,用金屬釘從摺線穿過,華盛頓州企業服務部的詞彙表指出,許多雜誌採用這種方式。膠裝則是把頁面膠合在一起,並直接黏到封面,書背是平整的,看起來就像平裝書。線圈裝是用塑膠或金屬線圈穿過沿一側打好的孔,翻開時可以整頁攤平,適合需要反覆翻閱的印件。精裝則以硬質封面包覆書頁,屬於另一類結構。
不同的裝訂方式對頁數與紙厚都有各自的限制,這些細節要配合印刷廠的規格才算得準。比較重要的是,裝訂方式要在印前就決定,因為它會影響頁數、頁序與拼版。
上光、覆膜與壓凹凸,改變紙面的觸感與光澤
這三種加工都在紙面上多加一層,或壓出形狀。上光是在印張上塗一層薄的亮面或霧面塗層,兼顧特殊效果與保護。華盛頓州企業服務部的詞彙表區分了兩種製程名稱,一種是上光油(varnish),另一種是耐用的水性塗佈(aqueous coating);愛荷華州立大學則列出 UV 塗佈,液態塗上後經紫外線照射,即時固化乾燥,常見亮面與霧面兩種。
覆膜是把透明塑膠膜貼合在印品表面。愛荷華州立大學的定義指出,它用來保護印品免於汙漬、髒汙、潮濕、皺摺與撕裂,適合要承受大量使用或戶外環境的印件。
壓凹凸是用模具在紙或卡紙上壓出立體的圖案,圖案凸起的稱為浮凸,凹陷的則是壓凹。名片這類每天被拿在手上的印件,常見到這幾種加工,因為它們直接改變手指摸到的觸感。
燙金與模切要依檔案另外製作模具
燙金是用加熱的模具與壓力,把箔轉貼到紙面。愛荷華州立大學說明,箔多為金、銀或銅色,另有多種顏色,也能和壓凹凸結合,做出立體的金屬圖案。華盛頓州企業服務部的詞彙表則把燙金定義為用模具,把金屬或顏料圖像放到紙上。
模切是用刀模把紙或卡紙切出不規則的形狀。愛荷華州立大學的說明是,用薄如剃刀的鋼刀彎成特定形狀,把紙、卡紙與貼紙材料裁成固定的形狀。貼紙、盒型與異形名片的輪廓,常是靠這個步驟切出來的。
這兩項加工有個共同點,就是都需要額外的一副模具,一個是燙金用的模,一個是切出形狀的刀模。模具是依你交的圖形另外製作的,所以檔案裡必須多標出燙金的區域與刀模的線,印刷廠才有依據開模。
加工與印量先定案,印前檔案才反推得出來
流程是往前走的,從設計、印前、印刷一路到印後,但決定得倒著下。成品要什麼形式、做哪些加工,必須先定案,檔案要怎麼準備才推得出來。
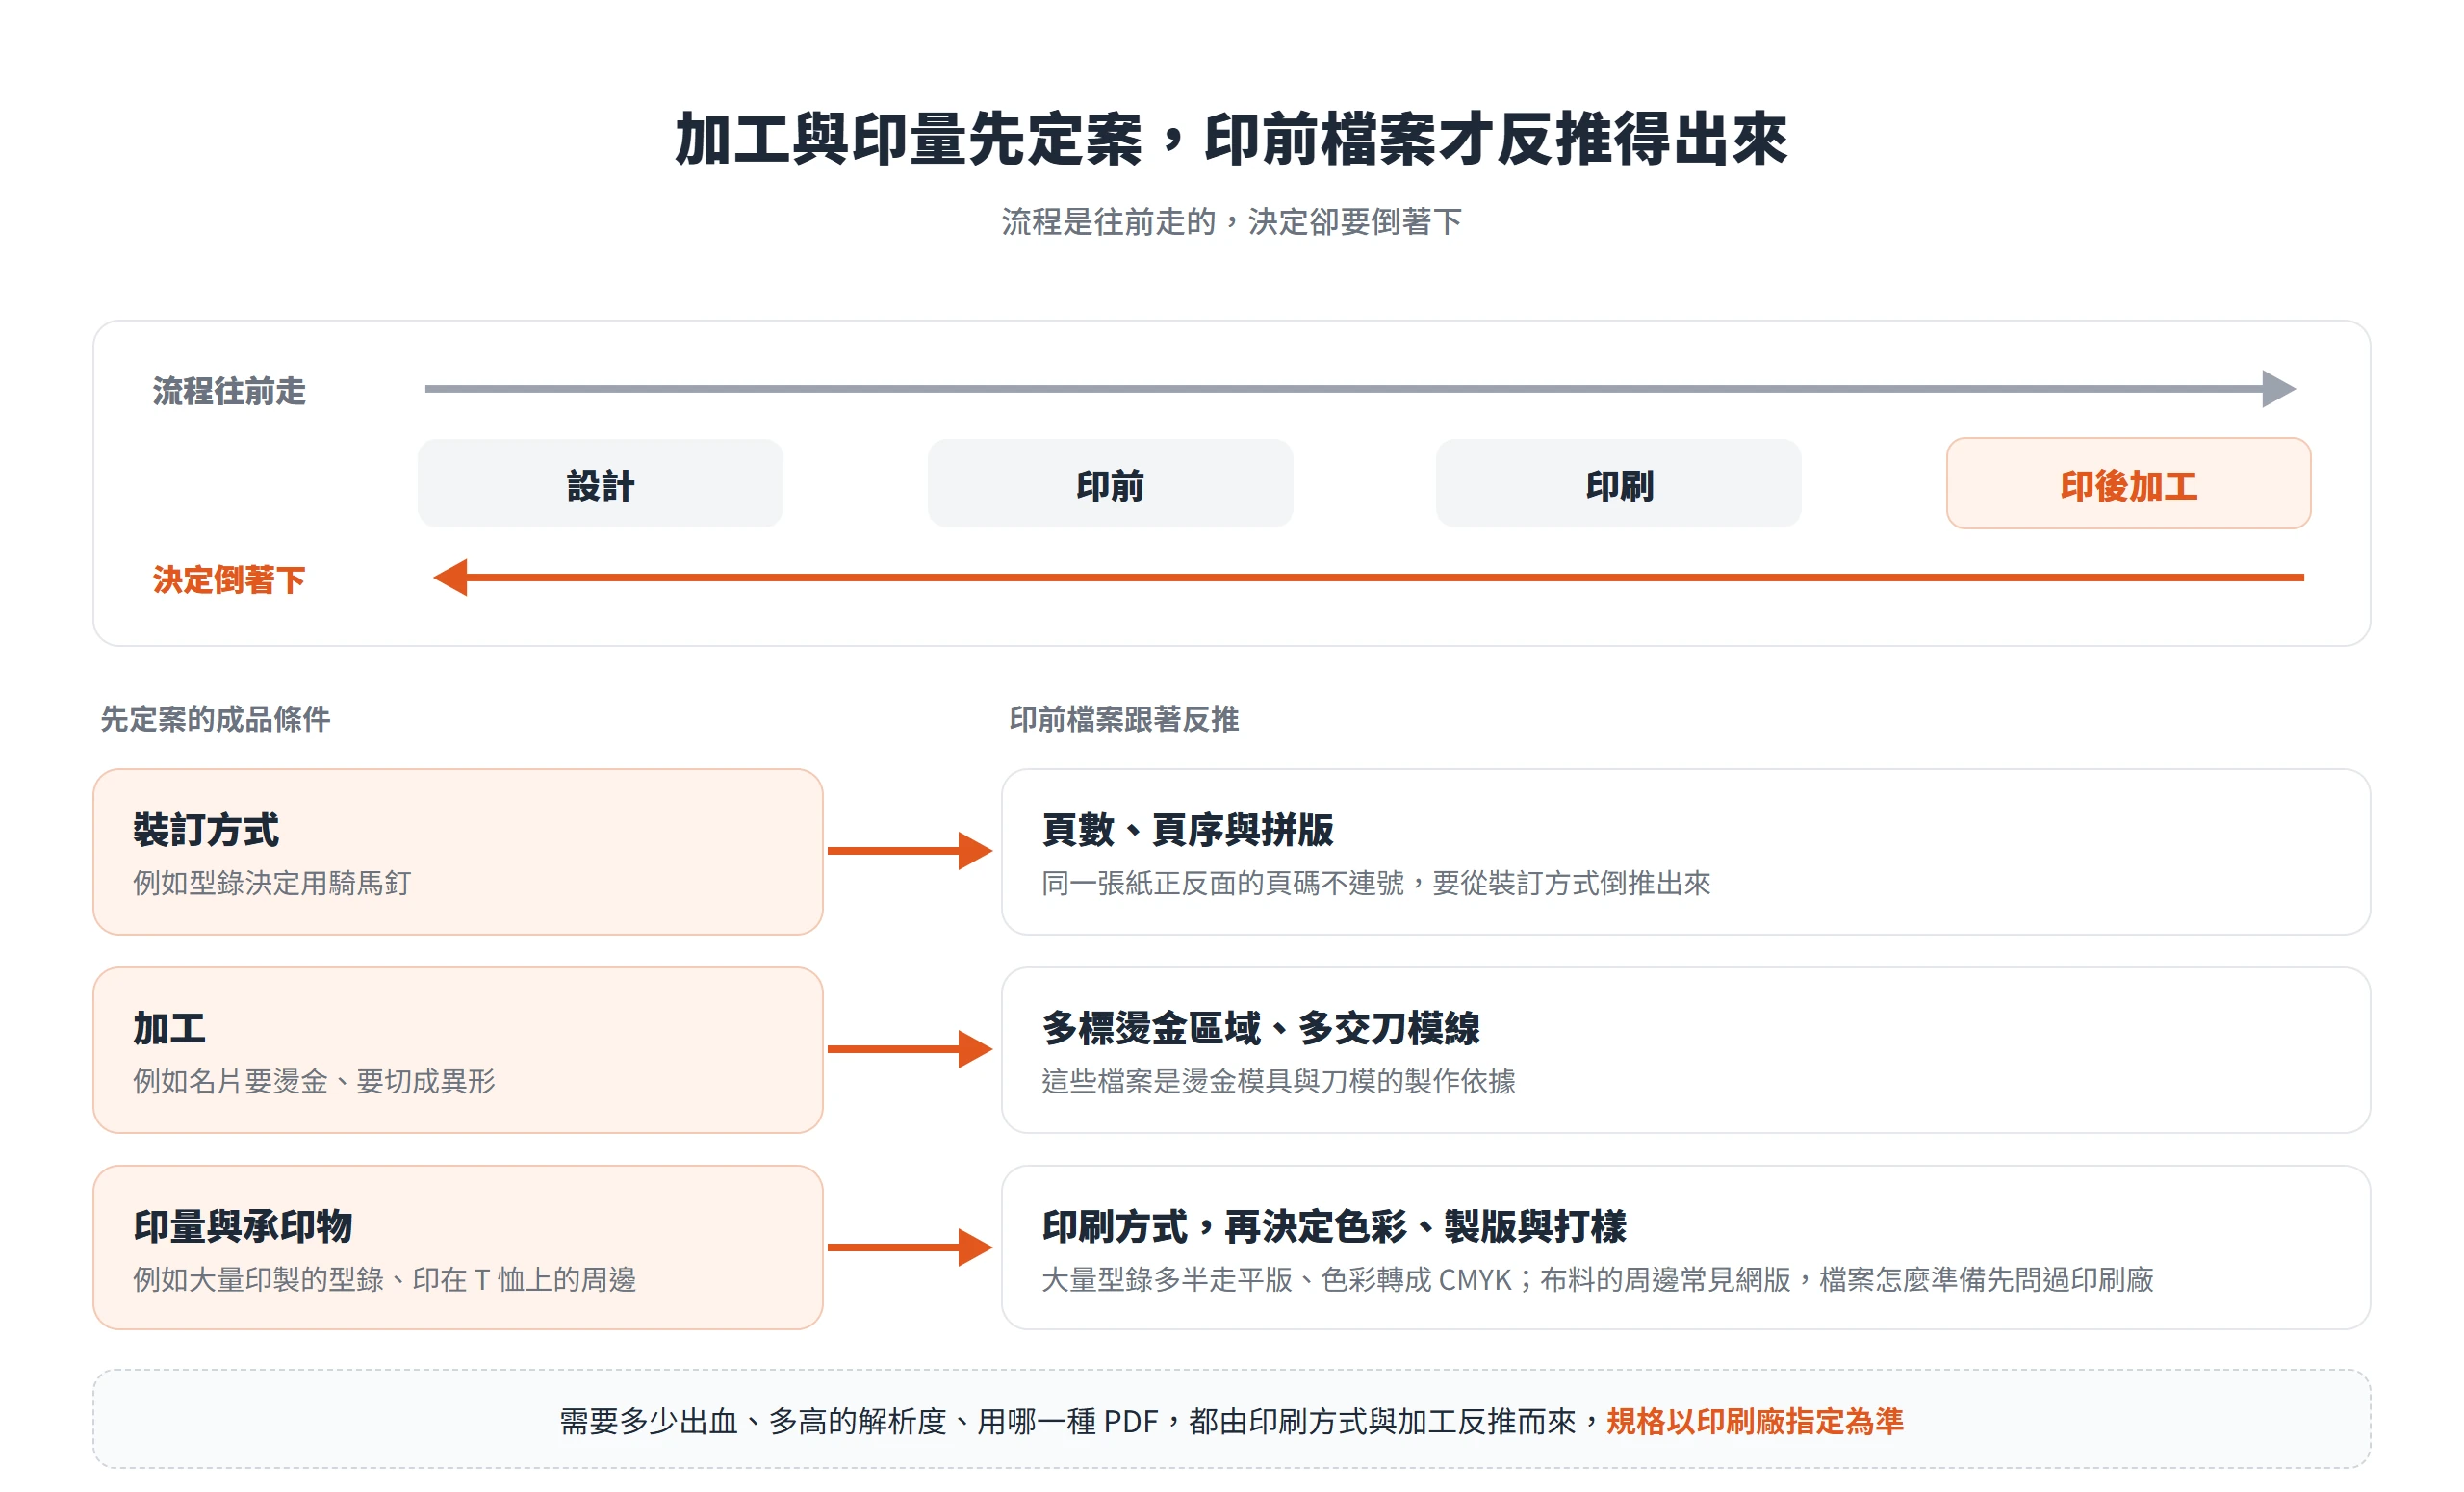
先看裝訂。一本要裝訂成冊的型錄,如果決定用騎馬釘,紙張就會一份套一份摺起來,同一張紙正反兩面印的頁碼並不連號,而是從裝訂方式倒推出來的。華盛頓州企業服務部的詞彙表指出,拼版是為了確保紙張摺疊或裁切後,各頁都在正確的位置;BCcampus 的印前章節也把分析各種裝訂方式並選出正確的拼版,列為學習目標之一。裝訂方式不先定案,頁數與頁序就沒有依據。
再看加工。一張要燙金的名片,檔案裡就得多標出燙金的區域;要切成異形,就得多交一條刀模線。這些額外的檔案,是燙金模具與刀模的製作依據。如果只想著把畫面設計好,沒有先決定要不要加工,後面就得反覆補檔。
最後看印量與承印物,這兩項決定該用哪一種印刷方式,印刷方式又決定色彩設定與製版、打樣的做法。一批要印在 T 恤上的周邊,承印物是布,網版是常見的選項,檔案怎麼準備、顏色怎麼設定,都要先問過印刷廠;一份要大量印製的型錄,多半走平版,色彩要轉成 CMYK,必要時再加特別色。
這些規格每家印刷廠不一樣,Adobe 的說明反覆提醒,要向印刷廠確認需要哪些標記與建議的網屏設定,出血要留多少也看各家設定,匯出 PDF 時也要選印刷廠建議的預設。換句話說,需要多少出血、多高的解析度、用哪一種 PDF,都是由後面的印刷方式與加工反推而來的,而不是自己憑印象決定的。
印刷這條流程是單向的,往前走了就很難退回去重來,所以真正省事的做法,是在動第一個圖層之前,先弄清楚最後那張紙會用什麼方式印出來、印完又要經過哪些加工。