
一個紅包袋捏在手裡只有巴掌大,攤開來卻是一張有摺線、黏邊與封口舌的展開稿,要經過軋型、摺邊、塗膠,才會變回袋子的樣子。
這也是紅包袋設計最容易出狀況的地方。圖稿套進網路上找來的紅包袋模板,在螢幕上排得漂漂亮亮,送到印刷廠才發現公司標誌被封口舌蓋住、背面下緣的圖案被黏邊吃掉、燙金跨過摺線剝落,甚至鈔票根本放不進去。這些問題多半不是美感不夠,而是設計時沒有把它當成一只會摺、會黏的小型紙袋來看。
尺寸、紙材、印量與燙金的位置,全都是從這個構造推出來的。只要先弄懂袋子是怎麼摺成的,後面每個決定都有依據可循,也不容易在送印前夕才發現整份稿要重做。
紅包袋由前片、後片、封口舌與黏邊摺成
紅包袋本質上是一張紙,先經過軋型切出外形、壓出摺線,再把邊緣塗膠黏合而成。攤平的展開稿由四種部位組成:前片是收到的人第一眼看到的正面,後片是背面,封口舌是延伸出來、用來蓋住開口的那一塊,黏邊則是把前後片接合起來的窄帶。成品的最後一道工序是摺邊與黏合,所以設計稿上看似連在一起的圖案,成型後會被摺線切成不同的面。
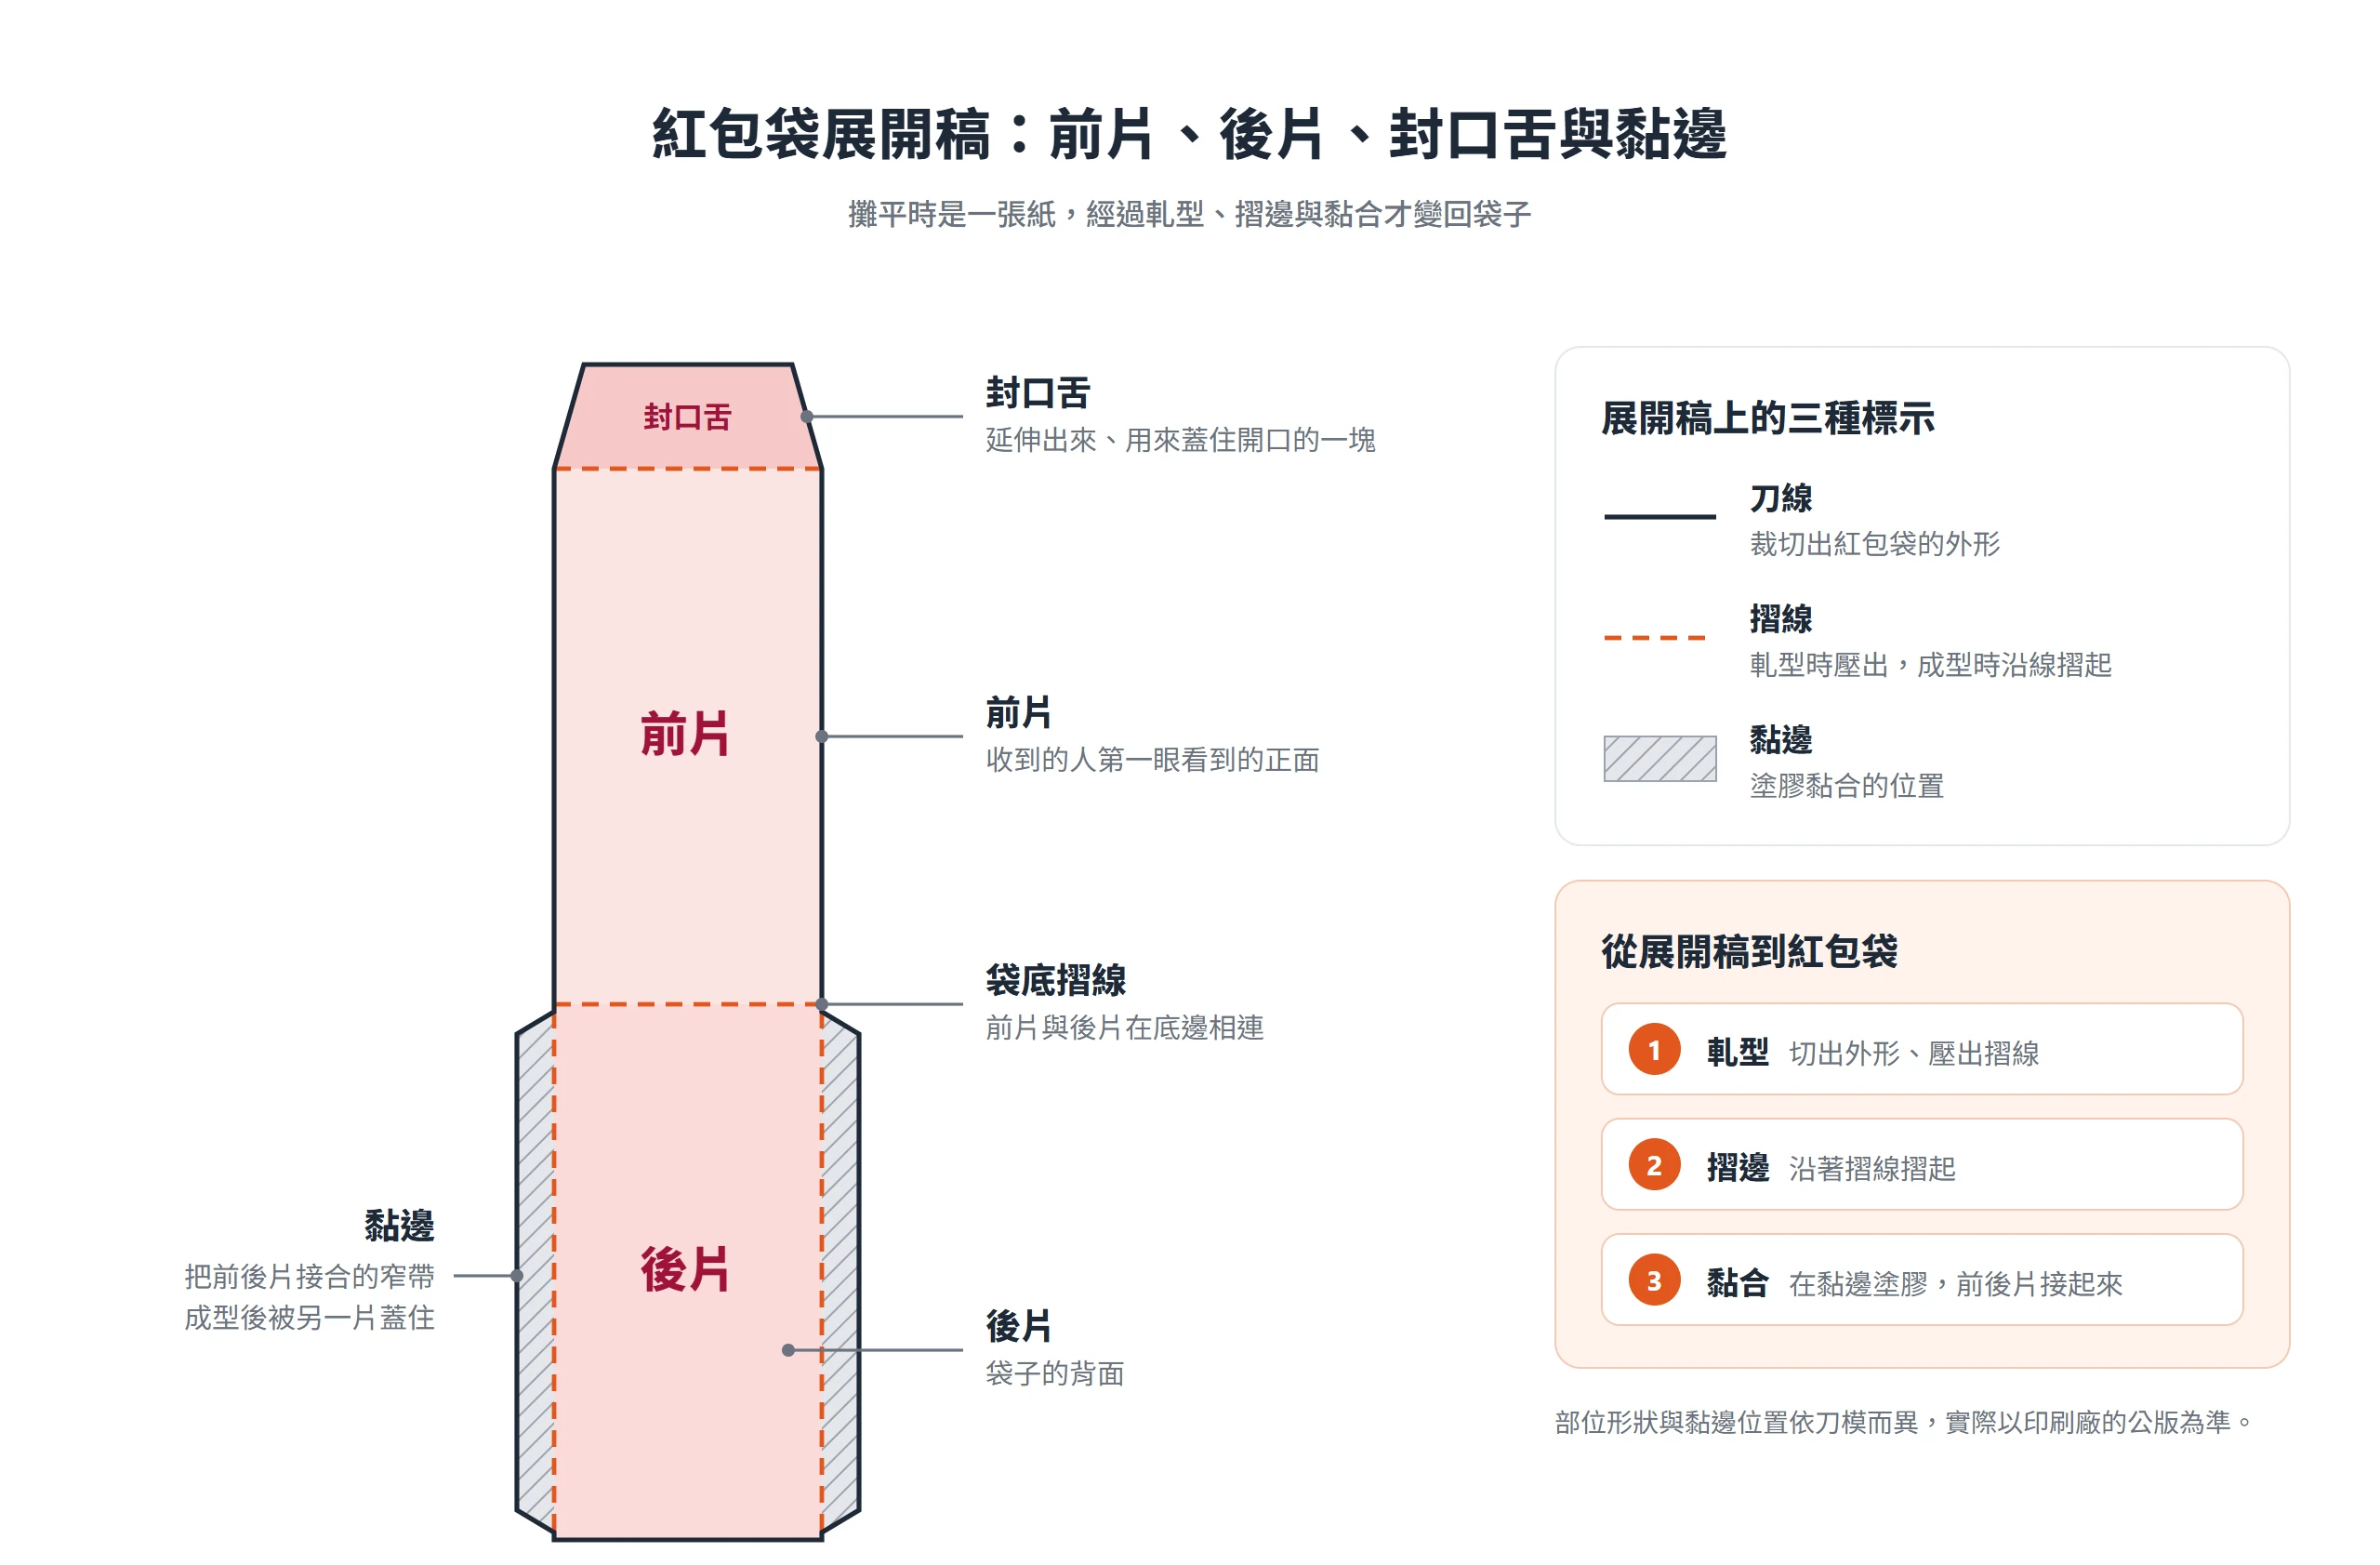
傳統紅包袋的比例其實有規律可循。臺灣師範大學科學教育中心的《科學教育月刊》第 337 期(2011 年 4 月)有一篇以摺紙談紅包袋數學性質的文章指出,把傳統尺寸紅包袋的封口摺入後,可以得到長寬比約 2:1 的長方形;沿長邊兩側割開、底邊不割,攤平並扣除封口,剩下的是長寬比 4:1 的矩形。換句話說,前片與後片各是一個 2:1 的矩形,在底邊相連,攤開就是 4:1。要留意的是,該文討論的對象以傳統尺寸為主,花樣特殊的款式不一定適用,所以這個比例適合拿來理解構造,並不是每一款都套得上的規格。
直式中式和橫式歐式兩種袋型
市面上的袋型大致分成兩類。直式中式是鈔票直放、開口在短邊上方,台灣過年與開工最常見的就是這一款;橫式歐式的外形像一只小信封,開口在長邊,鈔票橫放。
兩種袋型的選擇,先看要放什麼、要送給誰。直式中式的年節氣氛濃,是開工紅包與年節贈禮的穩當選擇;橫式歐式給人較國際化、較像信件的觀感,常用在婚禮禮金、禮券與賀卡,企業想送禮券或做貴賓回饋時也很合適。袋型定下來,尺寸才有得談,因為兩者的長寬方向與能放的內容並不一樣。
兩種袋型的外尺寸常常相近,真正影響版面的是開口方向。直式袋從短邊抽出鈔票,橫式袋從長邊取放,封口舌也跟著沿長邊拉長,能放圖的面積與位置都和直式不同,選橫式之前最好先把這塊版面算進去。
平口、圓口與特殊封口的取捨
封口形狀是紅包袋最顯眼的視覺差異之一。平口的封口舌邊緣是一條水平直線,俐落簡約,適合想走現代、極簡或品牌感強烈的設計;圓口的封口舌是弧形,線條柔和,目前很常見,也是多數人想到紅包袋時腦中的樣子。
特殊封口像是花瓣式向四邊掀開、如意形,或帶榫舌扣合的結構,視覺上最有記憶點,製程限制也最多。帶榫舌或特殊突起的結構多半無法交給糊袋機自動完成,要改走手工糊合,另外也可能需要獨立刀模,成本與前置期都會拉長,紙材與印量的選擇也會跟著受限。
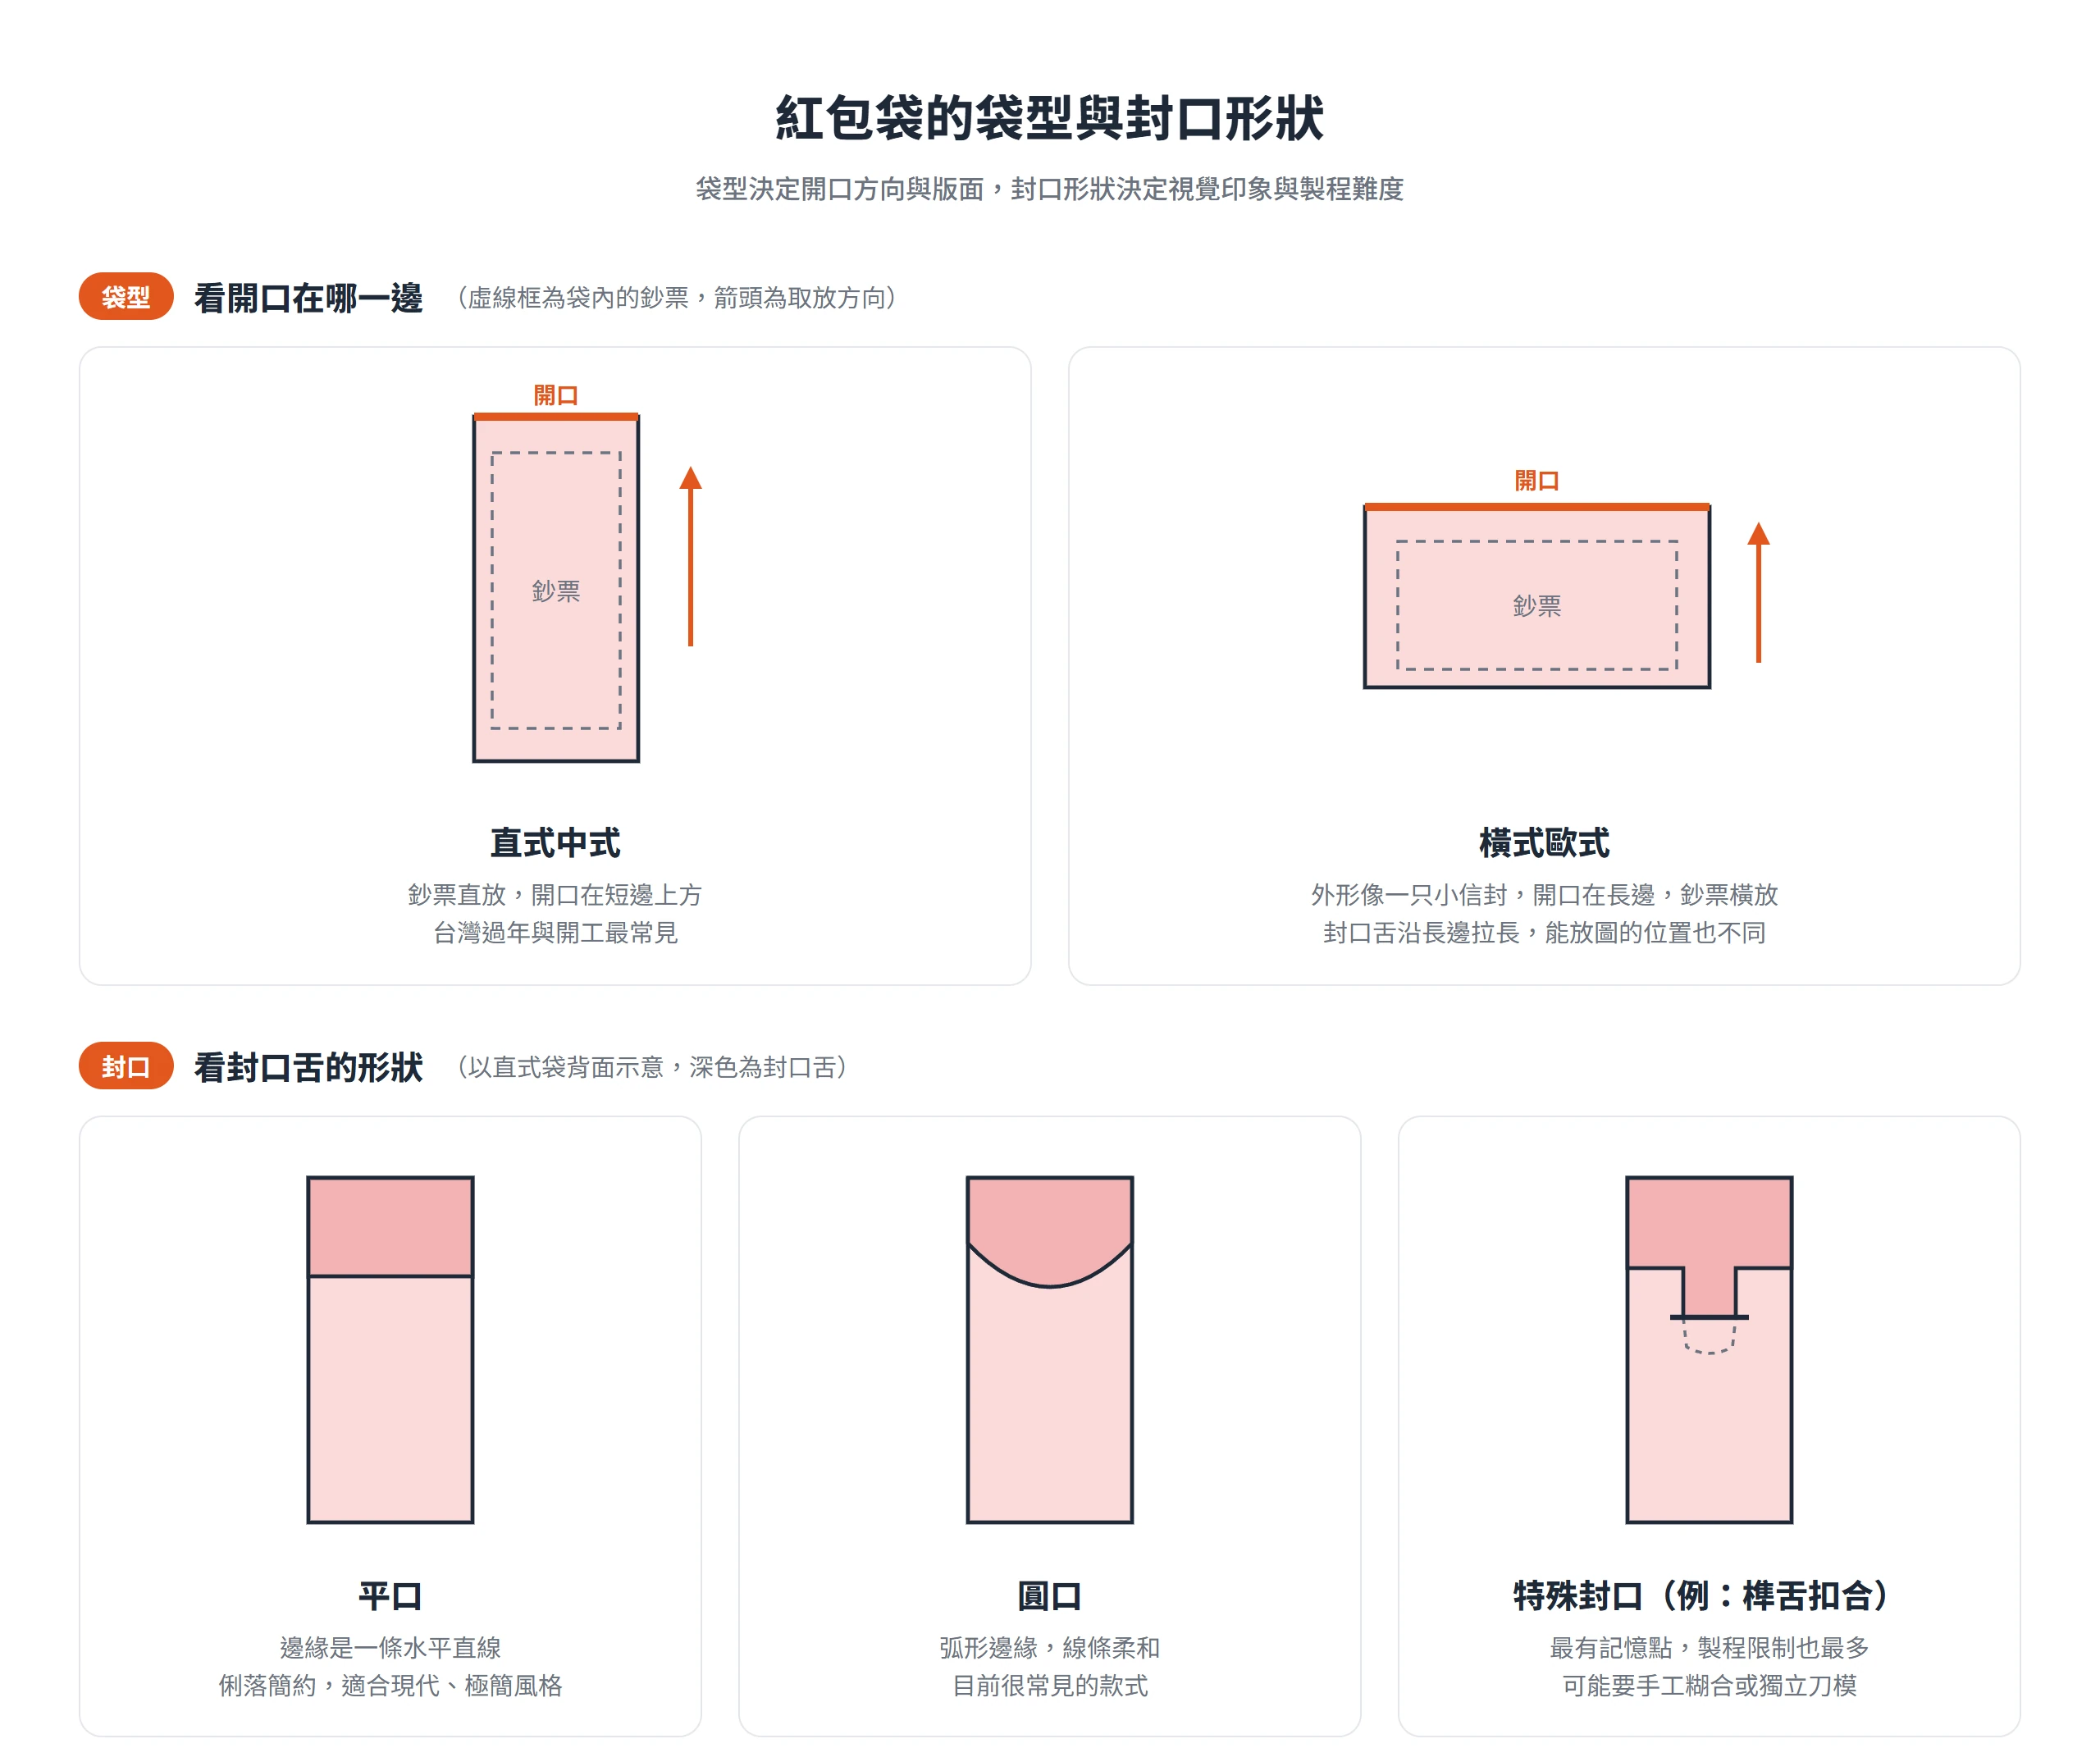
封口形狀還有一個容易被忽略的影響,就是封口舌上能不能放圖。形狀規整的舌片有空間放小圖案或吉祥紋飾,形狀不規則的舌片,圖形放上去容易被切掉一角,設計時要把這塊面積實際量出來再決定。
展開稿上的摺線、黏邊和成型後被遮住的位置
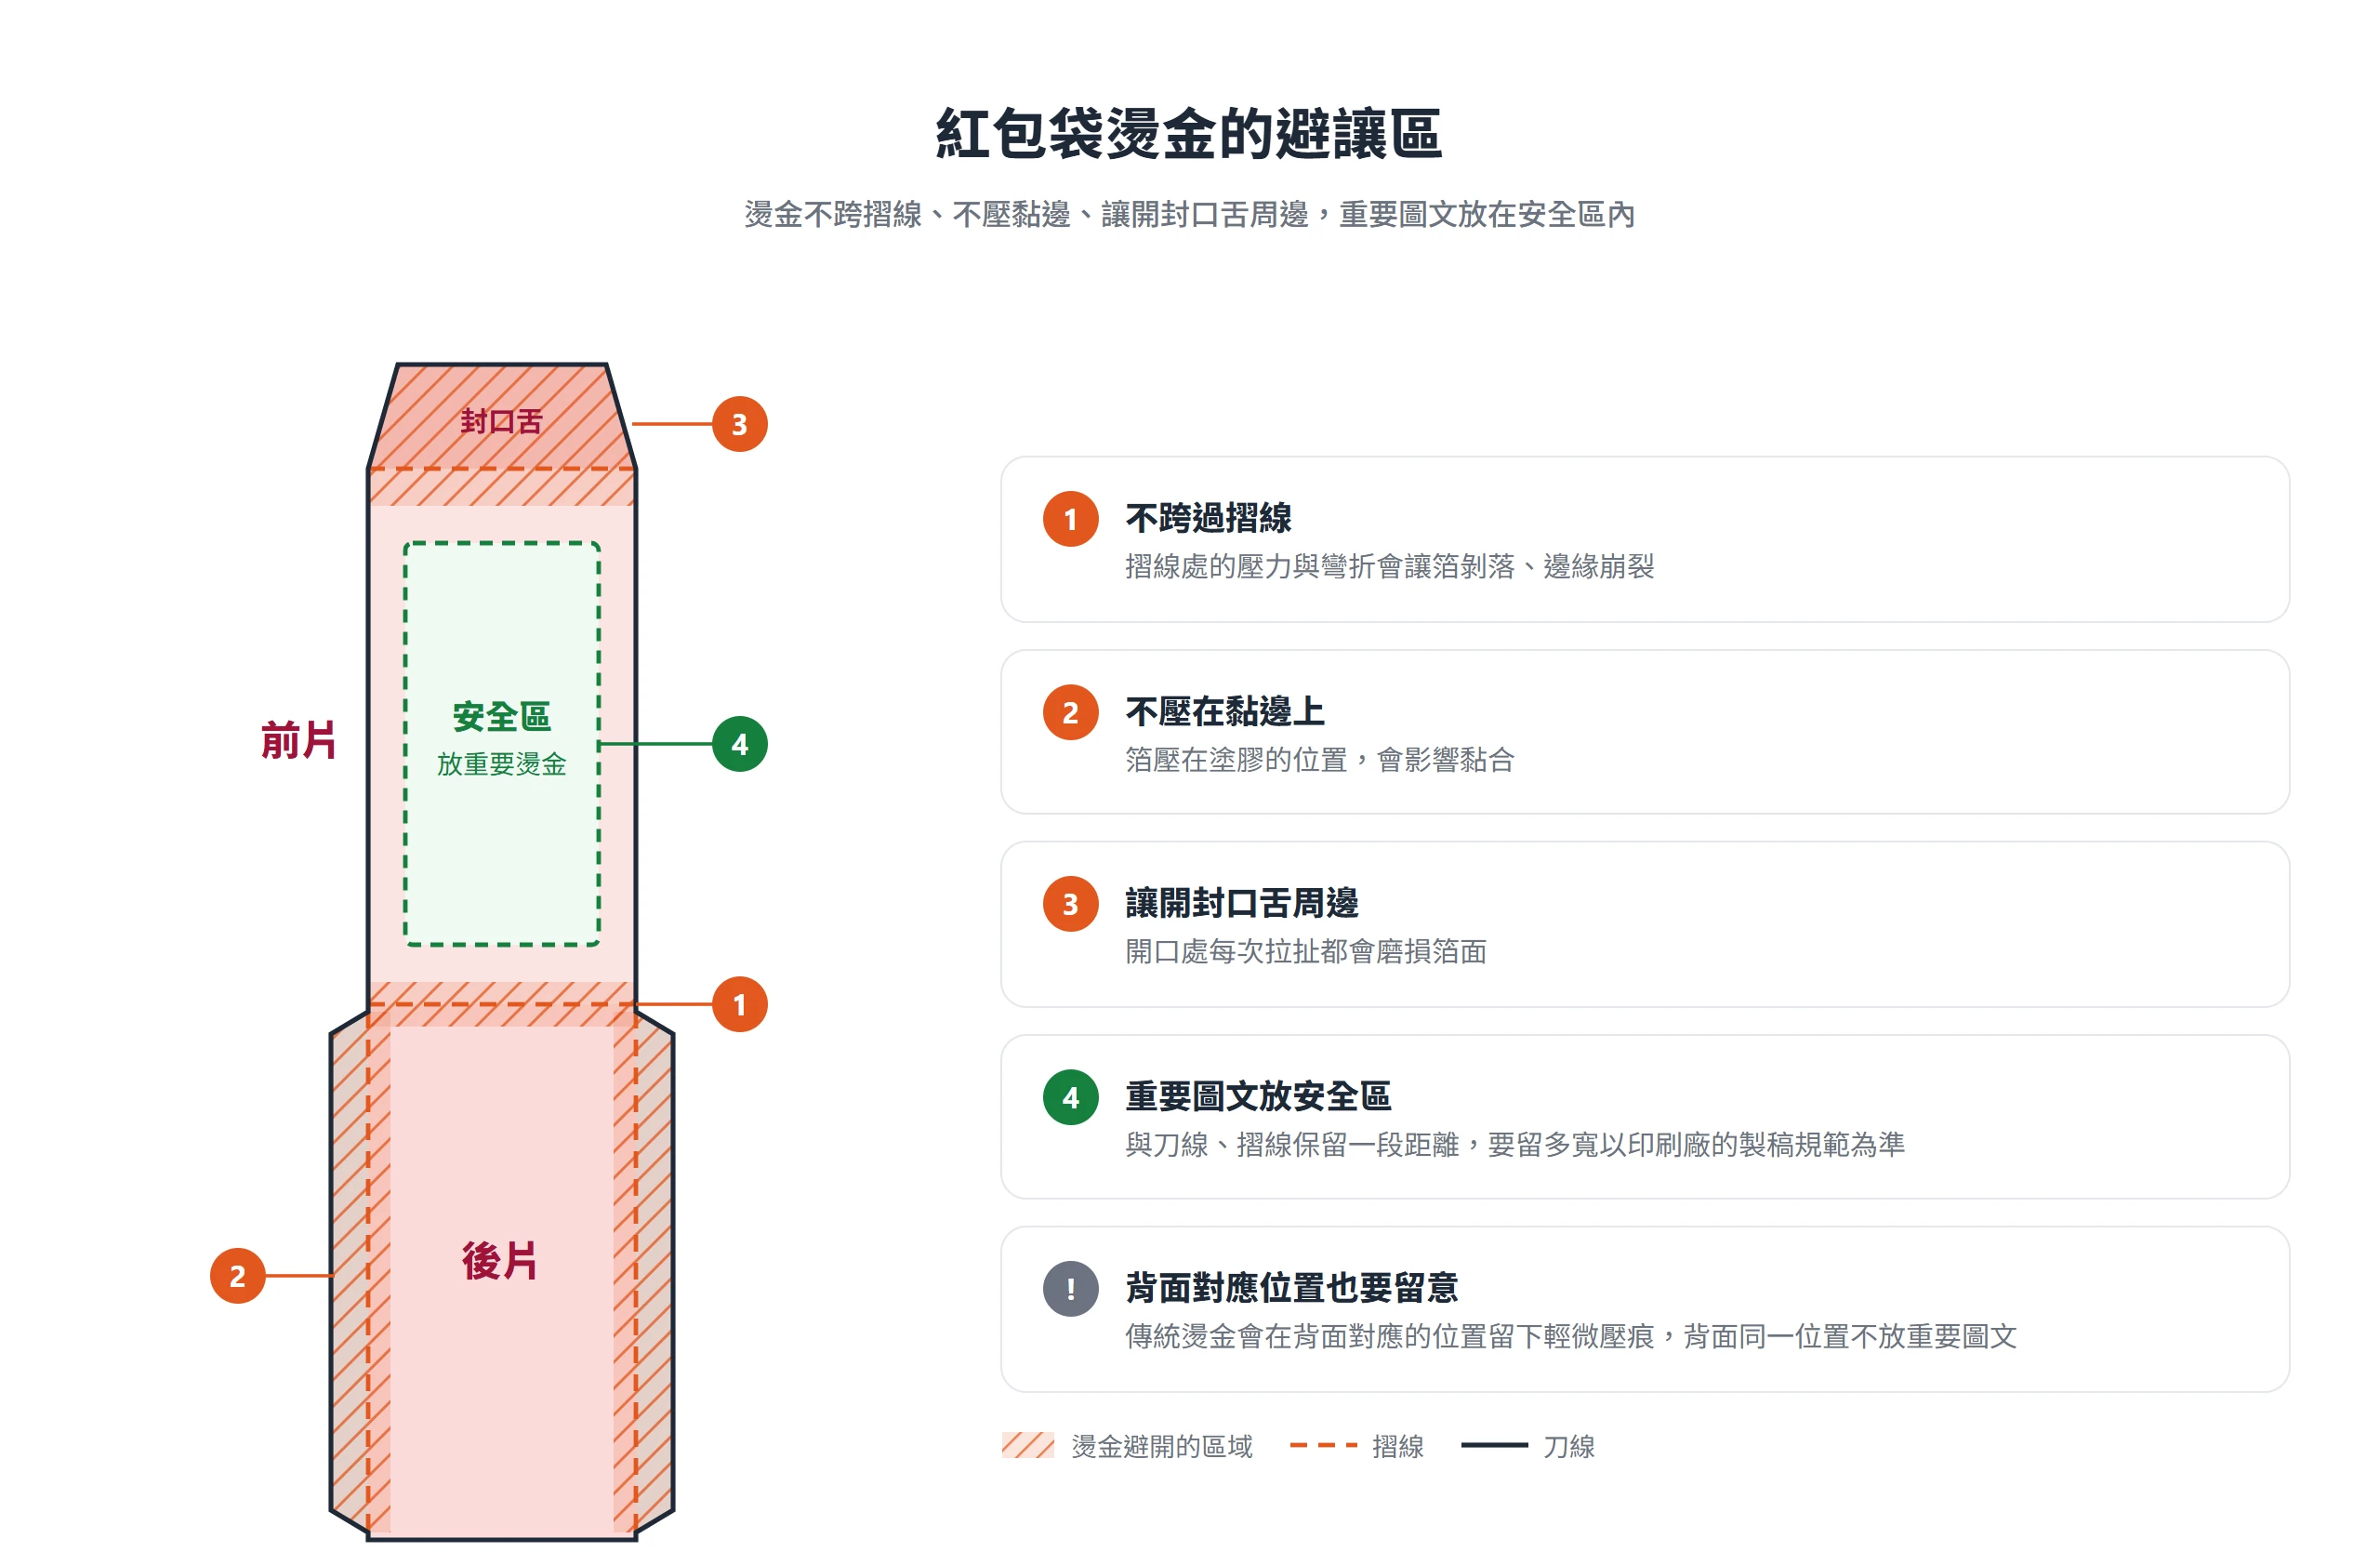
拿到展開稿,先認出三樣東西。標示為刀線的是裁切外形,虛線或另外標示的是摺線,印刷廠公版上註明的窄帶就是塗膠的黏邊。成型後,封口舌闔上會蓋住袋身靠近開口的一段,黏邊也會被另一片蓋住,這些位置就算印了圖案,收到的人也看不到。
背面下緣特別容易出事。黏貼處會蓋住下緣的一小段,圖案如果延伸到那裡,就可能被擋掉。黏邊的位置由刀模決定,一般來自印刷廠的公版,設計師不要自己挪動,要做的是把重要的文字與標誌放在成型後仍然看得到、也遠離摺線與黏邊的區域。
最直接的確認方式,是把公版列印成原寸,剪下來摺一次。哪些面會看到、哪些面被蓋住、摺線落在圖案的哪個位置,動手摺一遍就一清二楚,比對著平面稿想像可靠得多。
尺寸要從新臺幣鈔票的大小往回推
紅包袋沒有統一的標準尺寸,各家印刷廠與零售頁面對「大」「中」「小」的定義也不一致,同樣叫中型,實際可能差好幾公釐。所以尺寸不能靠名稱,要從袋子裡要放的東西往回推。
推算的順序是,先量要放進去的鈔票、禮券或硬幣,決定袋子的內徑,再換算成外尺寸,最後才是展開稿的尺寸。這比直接抄一張尺寸表可靠,因為表上的數字是別人的需求,不一定是這一次要放的東西。
新臺幣鈔券的長寬決定最小內徑
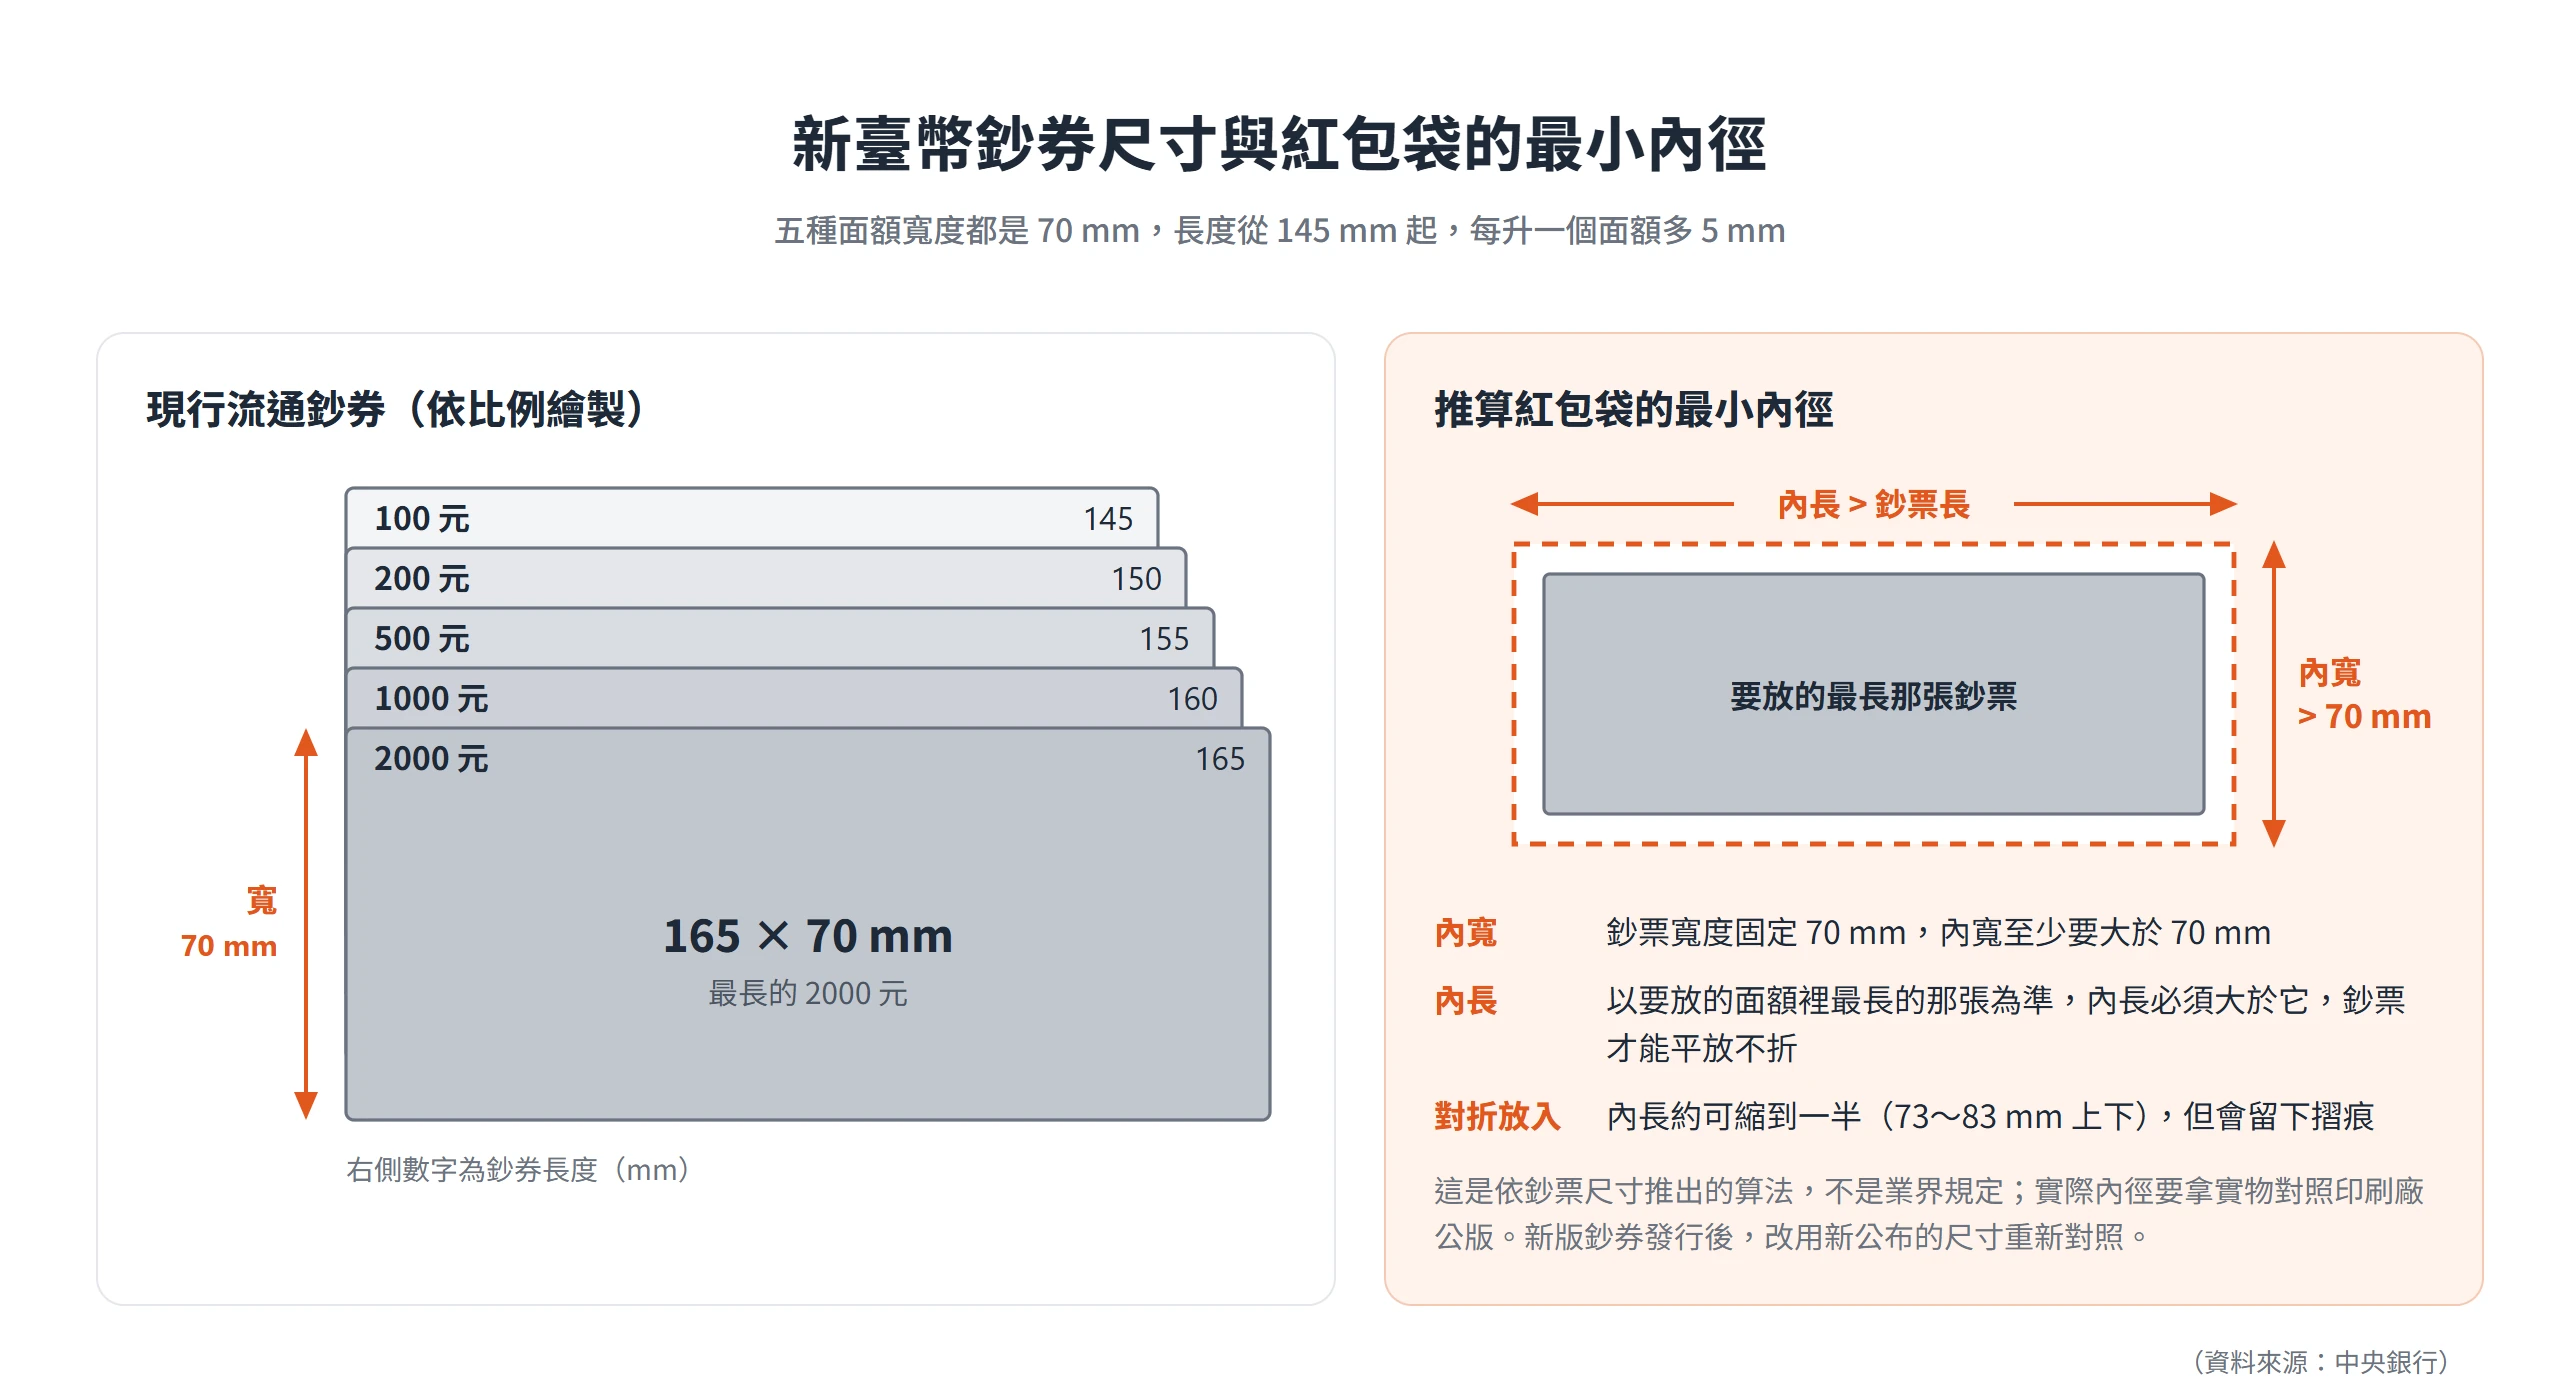
中央銀行公布的現行新臺幣鈔券中,平常會放進紅包的五種面額寬度全部是 70 公釐,長度則從 145 公釐起,每提高一個面額增加 5 公釐:
| 面額 | 長(公釐) | 寬(公釐) |
|---|---|---|
| 100 元 | 145 | 70 |
| 200 元 | 150 | 70 |
| 500 元 | 155 | 70 |
| 1000 元 | 160 | 70 |
| 2000 元 | 165 | 70 |
寬度固定,所以袋子的內寬就有一個固定的下限,至少要大於 70 公釐,鈔票才放得進去。長度則隨面額遞增,要放哪些面額,就以其中最長的那一張為準,內長必須大於它,鈔票才能平放不折。另外,中央銀行同一份規格還列有民國 88 年發行的伍拾圓紀念性塑膠鈔券,尺寸是 166×72 公釐,比上面五種都寬,要放這一張就得另外加大內寬。
如果打算對折放入,內長可以縮短到約一半,也就是 73 到 83 公釐上下,但摺痕會留在鈔票上,這個取捨要先想好。以上都是依鈔票尺寸推出來的算法,不是業界規定,實際內徑還是要拿實物到公版上對照。另外,中央銀行已在 2025 年啟動新臺幣鈔券改版,新版鈔券發行後,記得改用新公布的尺寸重新對照一次。
紅包袋常見的成品尺寸與迷你、加大款
有了內徑的概念,再來看市面上常見的外尺寸,當作量級參考。直式中式的成品常見約 90×170 到 90×180 公釐(寬×長),和前面提到的 2:1 長寬比大致吻合;也看得到寬 105、長 190 公釐的加大款,用來放比較厚的禮券或賀卡。
迷你款的長度常只有 80 到 110 公釐,適合放硬幣、小禮券,或折過的鈔票。橫式歐式的常見尺寸約為 170×90 公釐(長×寬)。
這些全是常見範圍,各家的叫法與實際尺寸都有出入,只能當量級概念,不是驗收標準。訂製時,一律以印刷廠公版刀模的尺寸為準。
外尺寸含黏邊,實際可放的內尺寸更小
標示的成品尺寸是外尺寸。袋子兩側的黏邊與紙張本身的厚度,會吃掉一段內寬,所以寬 90 公釐的袋子,內寬並沒有 90 公釐。鈔票寬 70 公釐,帳面上看起來還有 20 公釐的餘裕,實際能不能順利放進去、取出時不勾到邊,要看公版黏邊的寬度。
決定尺寸前,先拿實物(鈔票、禮券)對照公版刀模的內徑,而不是只比外尺寸。這件事要在打樣前確認,等整批都印好、摺好才發現放不進去,重做的成本最高。
如果鈔票要連同賀卡或禮券一起放,厚度會讓袋子鼓起來,內寬要預留的餘裕就更多。這種情況最好把實際要放的東西全部疊在一起,整疊拿去對公版。
紅包袋模板的三種來源與適用情境
搜尋「紅包袋模板」,拿到的東西其實可能完全不同:有的是設計平台上排好版的現成版型,有的是印刷廠提供的刀模檔,有的是別人自己畫的展開圖。混著找,很容易拿到一個看起來能用、實際印不出來的檔案。
三種來源適合的場合不同,拿到手之後要補的功課也不同。不論哪一種,最後都要以印刷廠確認過的刀模為準。
設計平台的現成版型不一定附正確刀模
線上設計平台與修圖 App 都有紅包袋版型,適合快速出圖、拍照合成或少量自用。優點是現成、好改,缺點是它通常只是一張平面的畫面,不一定帶著正確的刀模、摺線與出血。畫面看起來像紅包袋,不等於印刷廠能照著軋型,所以拿去送印前,要核對尺寸與袋型,必要時改套印刷廠的公版。
如果用 AI 生成的插圖當底圖,要先放大到足以印刷的解析度,文字則另外用向量字體排上去,不要交給 AI 生成,否則吉祥話常出現錯字或變形的筆畫,印出來就很難補救。商用的話,還要確認該版型與素材的授權範圍,不同平台的規定不同,以平台公布的條款為準。
印刷廠提供的刀模檔與製稿規範
正式訂製最穩的做法,是向印刷廠索取他們的公版刀模檔,常見為 Illustrator 的 .ai 向量檔或 PDF。刀模檔已經把刀線、摺線與出血區標好,設計師只需要把稿件放進對應的位置。不同印刷廠的公版略有差異,換廠就要換檔,不能拿 A 廠的刀模去 B 廠印。
拿到檔之後,用法有幾個重點。刀線與摺線要放在獨立圖層,並設定成不輸出,才不會被印到袋子上;彩印稿、刀線與燙金版要分層;出血區要讓底色或圖案滿版延伸出刀線外,一般 1~3 mm,以印刷廠指定為準;重要資訊則不要放在摺線、黏邊與封口舌遮住的位置。
自行繪製刀模的條件與風險
只有全客製才需要自己畫刀模,例如特殊尺寸、花瓣式開口或特殊封口。這條路最自由,也最容易出事,刀線、摺線、黏邊的位置只要畫錯一點,成品就可能合不起來,或封口無法貼合。彩印稿、刀線與燙金版同樣要分層清楚。
走這條路的前提是量夠、預算夠、時間夠,並且一定要先做白樣或打樣確認結構,再正式開模。結構是否可行,也可以請印刷廠協助判斷,尤其是特殊封口會不會被逼成手工糊合,這類製程上的問題,設計師光看稿面很難發現。
印量決定刀模來源與燙金做法
同樣是紅包袋,量少與量大走的是完全不同的工法,而工法決定了能選的紙、袋型與加工。大致的關係是,量越大,可客製的項目越多,單張成本越低,但前置作業也越長。
各家的量級門檻不同,所以只能談大方向,沒有一個通用的數字。另外,燙金本身也分兩種做法,數位燙金不需要製作金屬版,傳統燙金則要開金屬版,這點會直接影響小量案子的選擇。
少量自用靠現成紅包袋加印
幾十個以內的需求,通常是請印刷廠在現成紅包袋上加印或燙印。紙材、袋型都已經固定,能選的不多,但不必開版、很快就能拿到,適合家族聚會、小型店面或活動的小量需求。
設計空間因此也受限。傳統燙金在現成袋上加壓時,常有不能貼邊、不能雙面燙的限制;彩印的檔案格式要求相對寬鬆,但燙金仍然需要向量黑稿。想在現成袋上做燙金,先確認可燙的範圍,再決定圖案的大小。
少量案子最常遇到的狀況,是想要的效果超出現成袋能做的範圍,例如整面燙金或雙面加工。與其硬湊,不如調整設計,只在正面放一個小面積的標誌或四字吉祥話,成品反而比較乾淨俐落。
中量企業贈品多套公版刀模
企業年節或開工贈品多半落在這個量級。用印刷廠的公版刀模,平口、圓口、直式、橫式都可以挑,紙材的選擇也比少量時多。設計師把稿放進公版裡,品質與價格都比較穩,是最常見的訂製路徑。
代價是必須遵守公版的尺寸與刀線,不能任意更動袋型。另外,中量常走合版印刷,也就是把多個案子拼在同一張版上一起印,紅色的色差預期要放寬。
選公版時,先確認它的內徑放得下要放的東西,再看封口形狀與紙材是否符合想要的風格。公版雖然有限制,但已經被印刷廠驗證過能順利軋型與糊合,風險比自己畫刀模低得多。
全客製才適合開新刀模、做特殊封口
量夠大、預算夠,才適合獨立版印刷與全新開模。紙材幾乎不設限,特殊尺寸與特殊封口都能做,是三種量級裡自由度最高的做法。
自由度換來的是最高的製稿要求與最長的前置期。彩印稿、刀線與燙金版要分層清楚,結構要先經過白樣確認,所以全客製的案子要提早定案,越晚決定,能修改的空間就越小。
全客製也不代表什麼都能隨意做。越特殊的結構,越需要印刷廠確認機器能不能處理,例如花瓣式開口或帶榫舌的封口,可能得整批手工糊合。這個量級的設計工作,是把結構、紙材與加工的取捨一次講清楚,而不是只交一張好看的圖。
彩印和燙金從選紙就分成兩條路
選彩印還是燙金,是整個流程裡最容易被忽略、卻最影響成品的決定。彩印紅包袋用白底紙,紅色是油墨印上去的,袋子裡面保持白色;燙金紅包袋則是直接用紅色或金色的現成色紙,內外同色,再把金屬箔燙上去。
兩條路對紙、版面與設計方向的要求完全不同。彩印可以滿版插畫、漸層與照片;燙金適合少量線條與文字,底色就是紙本身。所以要在動筆之前決定走哪一條,等稿子畫完才發現想要的是另一種效果,整份就得重畫。
彩印走白底紙,紅色靠油墨印出
同一份紅色稿,印在不同的白底紙上,鮮豔度並不一樣。道林紙沒有塗佈層、纖維吸墨性高,油墨被吸進去,飽和的紅會偏暗偏灰;雪銅紙(雙銅紙)表面有塗佈層,光滑平整,紅色的對比鮮明、飽和度高,適合插畫滿版的設計。
帶壓紋的紙,像是萊妮紙、細紋紙,吸墨後色彩比較深沉內斂,有布料般的手感,適合想走穩重、有質感路線的品牌;星幻紙這類帶珠光的紙,本身有金屬與珍珠般的光澤,色彩亮,適合華麗的風格。
這裡的取捨是鮮豔與沉穩。想要紅得亮、圖案看得清楚,就選塗佈紙;想要含蓄、有手感,就選壓紋紙,但要接受紅色偏深。同一份稿換了紙就會有色差,所以先選好紙,再微調顏色,不要先調好色再換紙。
燙金走現成色紙,底色就是紙色
燙金紅包袋的底色來自紙本身,不是印出來的,所以可選的是各式紅色、酒紅、金色的美術紙,像是素面大紅、細紋、棉絲紋、珠光與仿絨等。底色的質感由紙決定,設計師要做的是在上面放少量的金色圖文。
仿絨類的紙面纖維明顯,加工與運送過程中容易出現刮痕與白邊,要求高的案子要慎用。另外,燙金的強項是少量線條與文字,大面積的彩色插畫還是留給彩印。
選色紙時,建議先向印刷廠索取紙樣,直接看實物。同一個「紅」在不同的紙上,色相和質感會有明顯落差,酒紅偏沉穩、大紅偏喜氣,珠光紙在不同角度下還會反光。紙樣在自然光與室內燈光下各看一次,比看螢幕上的色塊可靠。
紙張太厚就得手工糊合,成本跟著上升
很多人會踩到的坑是,想用更厚的紙讓袋子更有份量。但紅包袋最後一道工序是摺邊、塗膠、黏合,薄到中等厚度的紙可以交給糊袋機自動完成;太厚的紙彈性大,摺完之後會彈開,只能手工逐個糊合,成本明顯增加。
紙要厚到什麼程度才必須改走手工,並沒有統一的門檻;各廠的機器與袋型不同,能上機的紙厚以印刷廠的說法為準。除了紙厚,封口帶有榫舌結構,或黏邊落在機器不好處理的位置,同樣只能改用手工糊合。
所以結論很實際,想控制預算就選偏薄的紙,想要份量感就要預期手工糊合的成本。這個選擇最好在選紙的階段就跟印刷廠確認,而不是等到打樣之後才調整。
滿版紅底的出血、露白與色差
滿版紅底常見三個麻煩:出血不夠會露白邊、摺線處的折角會露出紙芯、合版印刷的紅色每次都不太一樣。
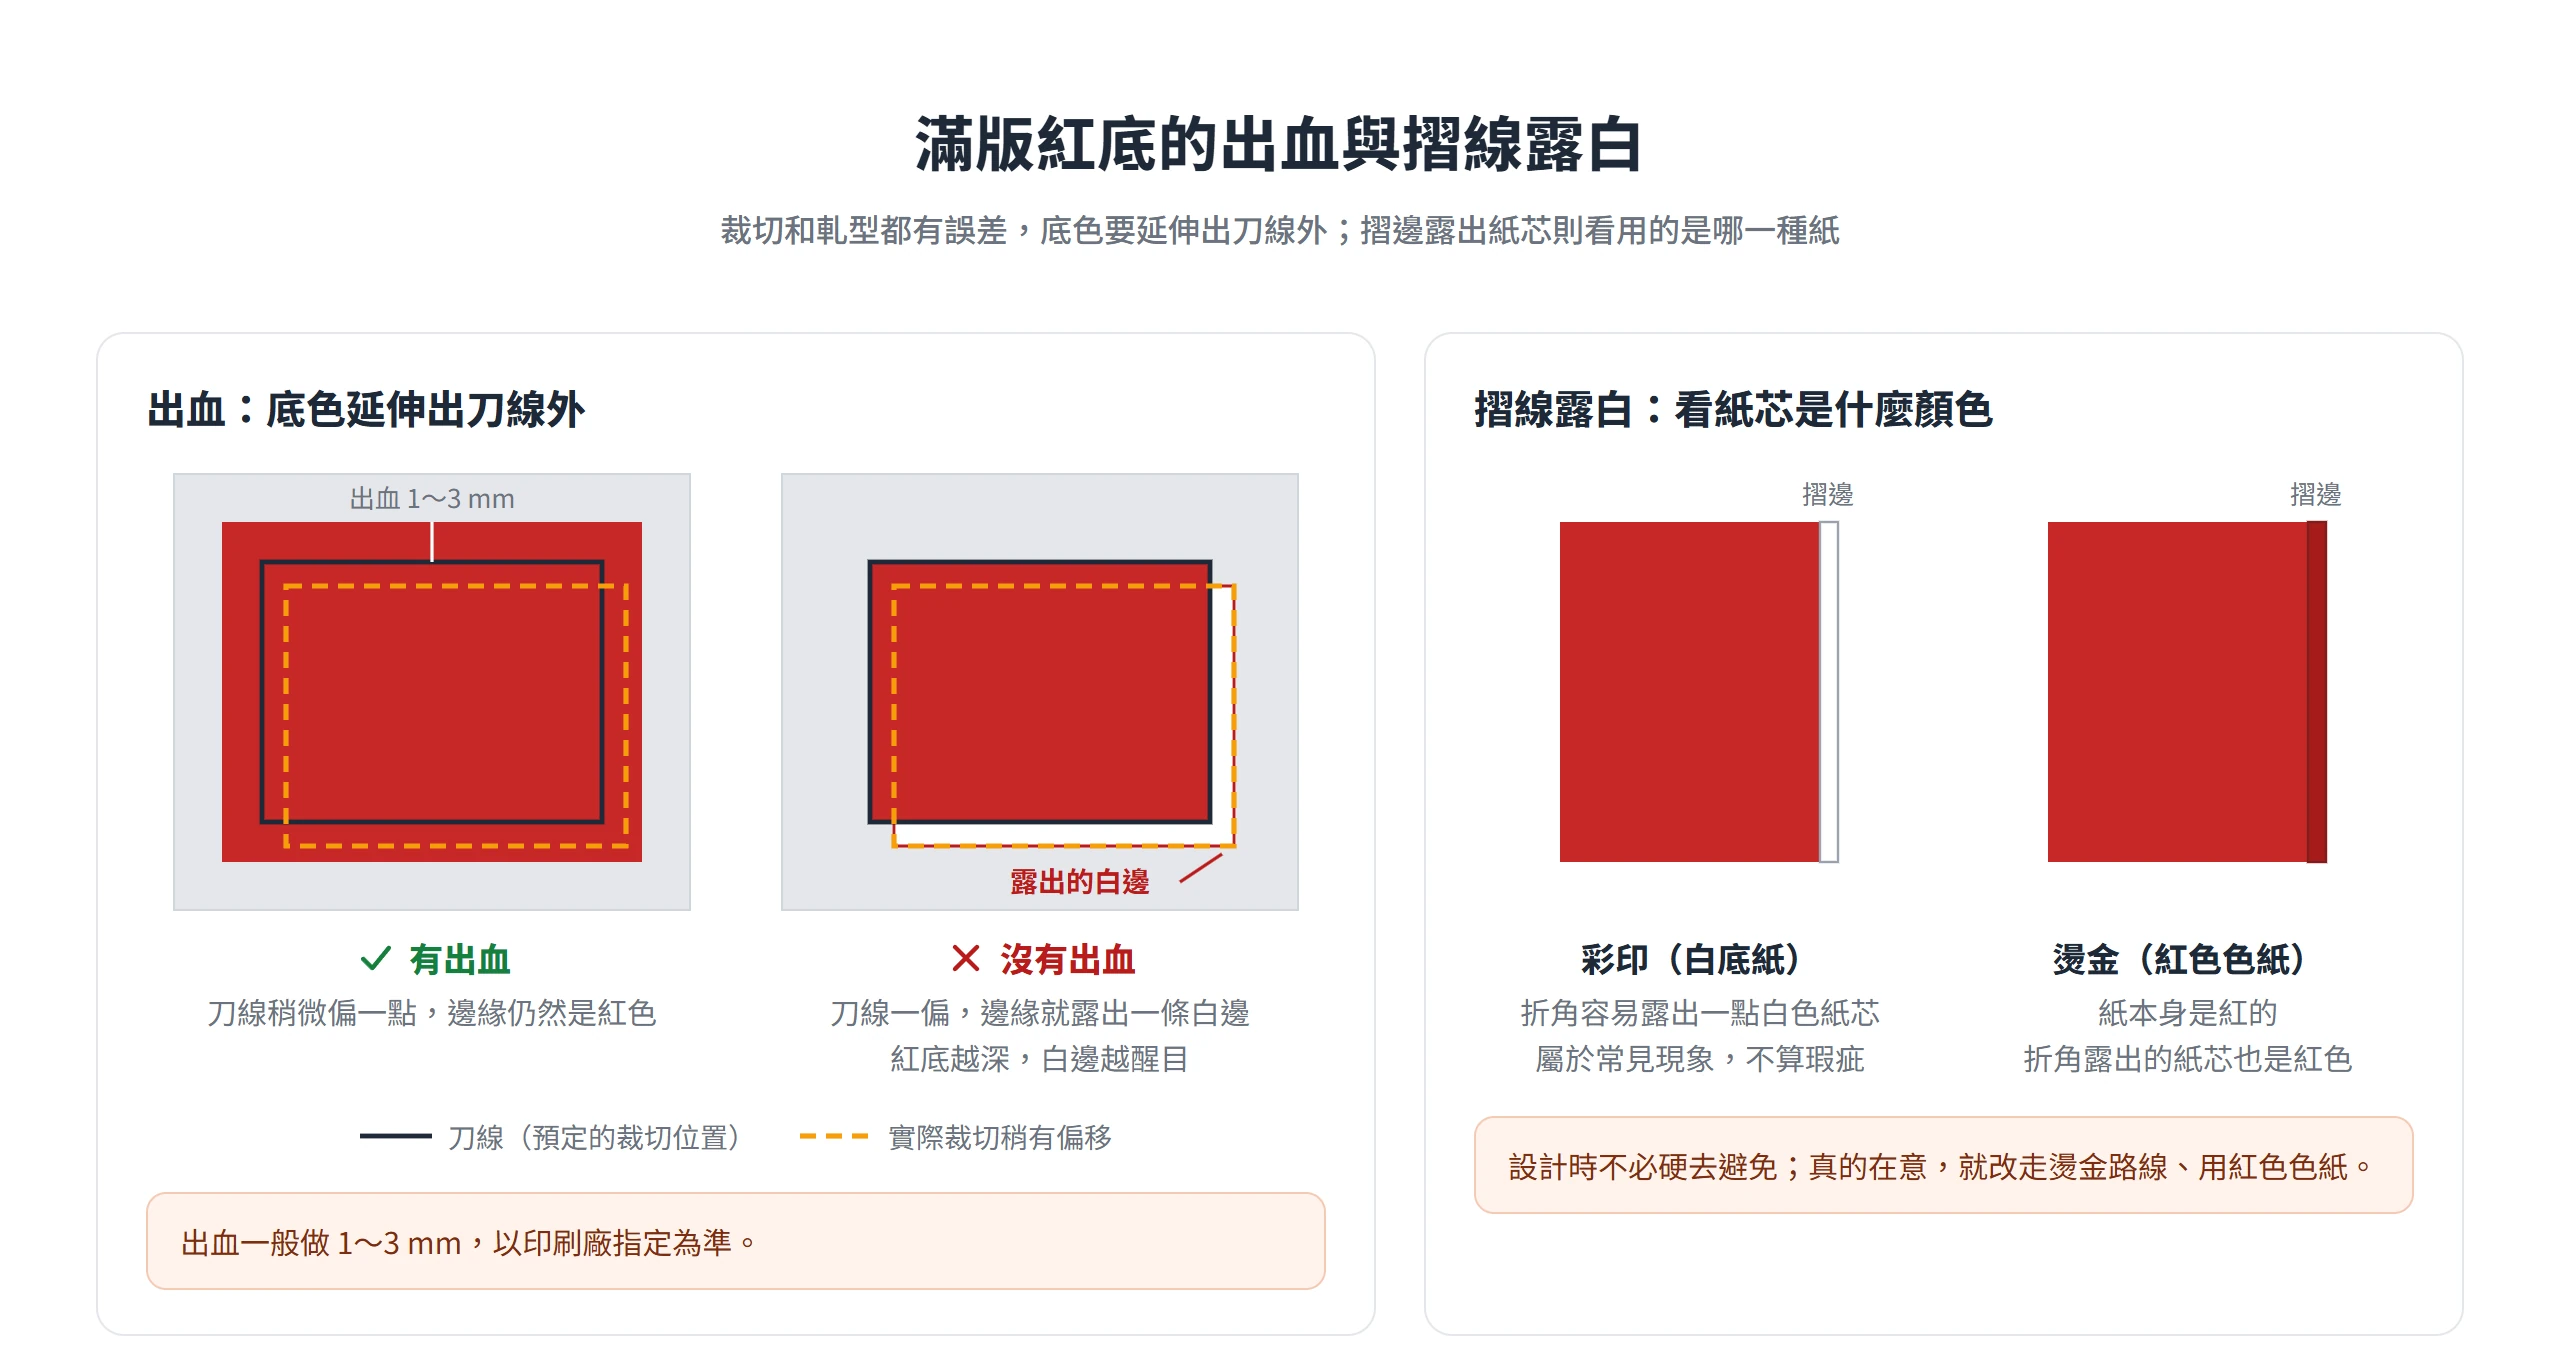
先說出血。滿版紅底一定要把底色延伸出刀線外,一般 1~3 mm,以印刷廠指定為準。裁切和軋型都有誤差,沒有這段延伸,刀線稍微偏一點,邊緣就會露出一條白邊,紅底越深,白邊越醒目。
再來是摺線露白。彩印袋是在白紙上印紅,摺邊的折角容易露出一點白色紙芯,這屬於常見現象,設計時不必硬去避免,也別把它當成瑕疵。真的在意的話,改走燙金路線,用本身就是紅色的色紙,折角露出的紙芯也是紅的,影響會小得多。
色差是最需要事先溝通的一項。合版印刷把多個案子拼在同一張版上印,版上各案的色彩會互相影響,紅色很難每次都完全一致,不同批次之間出現明顯色差是可以預期的。合版通常也沒辦法替單一案子事先校色,所以期望值要放寬,不要拿色票逐點對色的標準來驗收。
紅色的數值有一個常用的起點,M100 加 Y100,也就是洋紅與黃各滿版、不加青與黑。這只是常見做法,最後以印刷廠的色票或打樣為準。另外,要避免在紅裡再疊青或黑、把油墨總量推得太高,過濃的墨層乾得慢,也容易在後加工時沾污背面。
最後是螢幕與紙上的落差。螢幕用 RGB 發光,能顯示的紅比 CMYK 油墨印得出的紅更鮮豔,在螢幕上看起來飽和、發亮的大紅,印出來通常會偏暗一些。所以不要拿螢幕上的紅當驗收標準,打樣出來的結果才算數。
燙金稿的黑稿分層與紅包袋上的避讓區
紅包袋的紙薄,又有摺線與黏邊,燙金時要顧慮的事跟名片或書封不同,最容易出問題的是圖案跨過摺線、壓到黏邊與封口舌。
做稿的順序是,先挑出適合燙的圖案,再做一份純黑的向量黑稿,最後決定避讓的位置。
燙金圖案的線寬、字級與面積限制
紅包袋上適合燙的,是粗線條的吉祥圖案、字級較大的字、簡潔的紋飾,以及品牌標誌的單色版。傳統燙金與數位燙金都只能做單色塊,所以漸層、半透明,以及細密的線條與小字,都燙不出來,或燙出來糊成一團。
燙金對字級、線寬與圖文之間的間距都有下限,各家印刷廠寫的數字落差不小,字級下限常見落在 8 到 10 pt,線寬下限則有 0.2 mm 到約 0.35 mm 不等的標示。這些只能當量級參考,實際數值以合作印刷廠的製稿規範為準。
另一個限制是面積。大面積的實心塊容易因為排氣不良而起泡,所以燙金面積不宜過大;想要整片金色的效果,可以考慮改用金色色紙,或改走彩印。細節很多的插畫,同樣建議交給彩印。
黑稿獨立成層並設為純黑
燙金需要另外做一份黑稿。在 Illustrator 裡,把要燙的物件複製,再原地貼上到獨立的燙金圖層,填色與線條都設成 K100 純黑,文字轉成外框,並在稿上註明要燙的箔色,例如金色或玫瑰金。
黑稿必須是向量檔,不能是點陣圖,否則邊緣會粗糙。這份黑稿只是燙金版的依據,不會印在袋子上,所以要和彩印層分開。彩印層在燙金位置下方,視需要留白,避免底色和燙金互相干擾。
燙金要避開摺線、黏邊與封口周圍
這是紅包袋專屬的避讓規則。燙金不要跨過摺線,因為摺線處的壓力與彎折會讓箔剝落、邊緣崩裂;也不要壓在黏邊上,會影響黏合;封口舌周邊同理,開口處每次拉扯都會磨損箔面,要讓開。
重要的燙金圖文,與刀線、摺線之間要保留一段距離,要留多寬各廠要求不同,以印刷廠的製稿規範為準。另外,傳統燙金是用壓力把箔壓上紙面,袋子背面對應的位置會留下輕微壓痕,這是正常現象,所以背面的相同位置不要放重要的圖文。
燙金與彩印同做時的對位餘裕
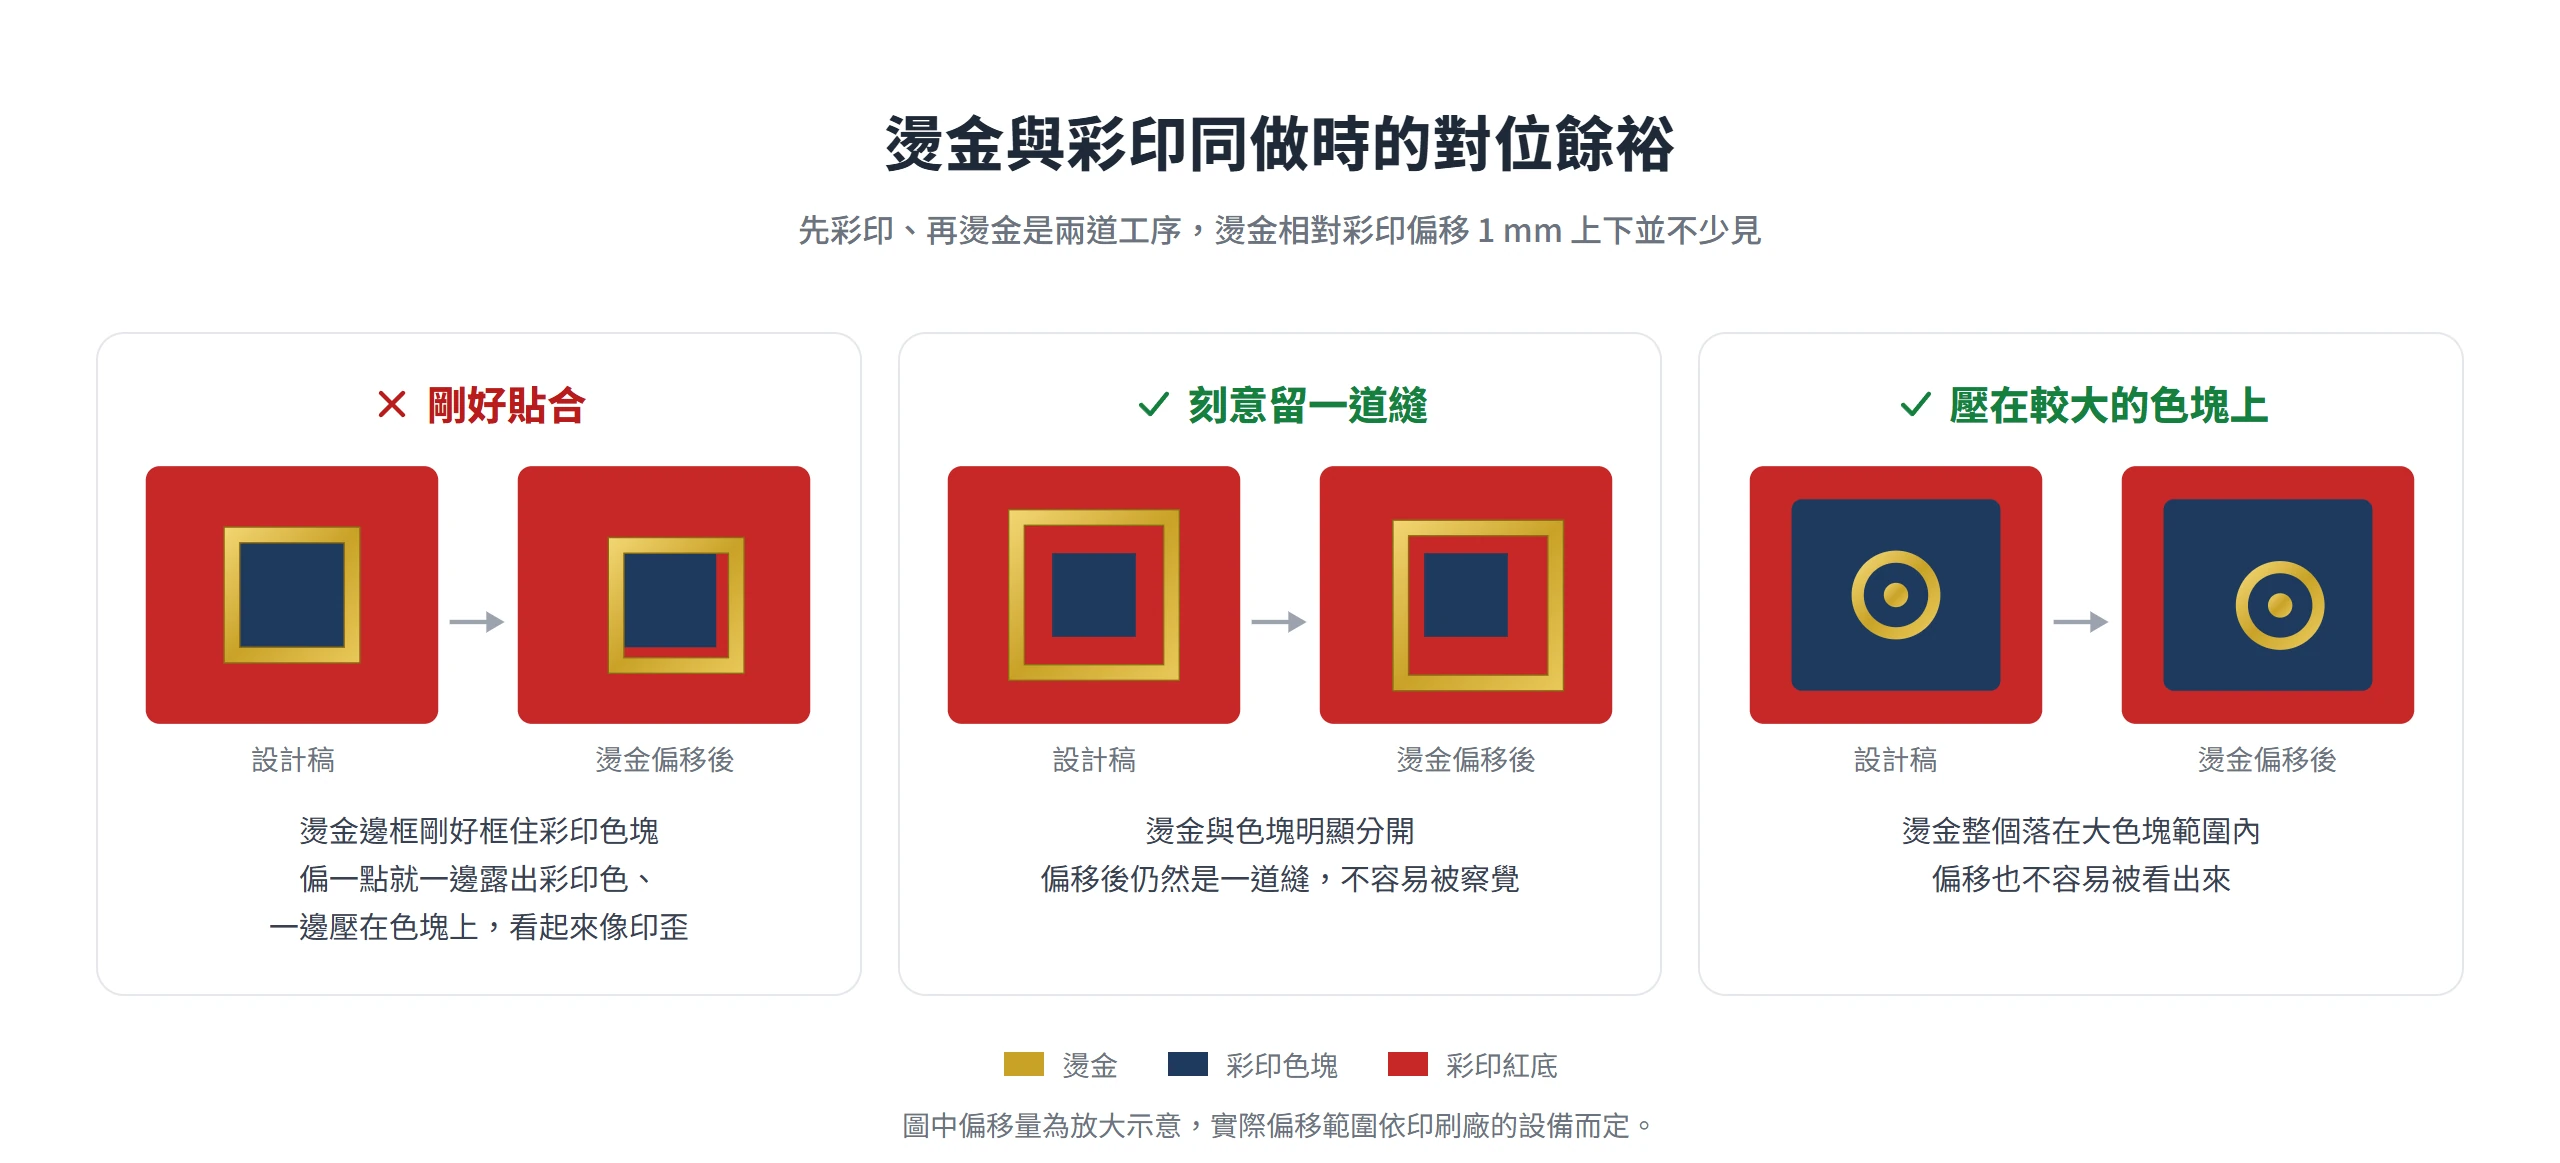
先彩印、再燙金是兩道獨立的工序,各自都有對位誤差。燙金位置相對彩印出現 1 mm 上下的偏移並不少見,實際範圍依印刷廠的設備而定。所以不要把燙金圖形和彩印圖形設計成「剛好貼合」,例如燙金的邊框剛好框住彩印的色塊,偏一點就會一邊露出彩印色、另一邊壓在色塊上,看起來像印歪。
要讓兩者靠近,有兩種做法:刻意留一道縫,讓它們明顯分開;或是讓燙金壓在較大的色塊上,偏移也不容易被看出來。
所有的後加工都有損耗,下單時數量要多留一點,不要剛好抓成需要的數量。損耗的比例依工序與案子而異,具體要留多少,以印刷廠的建議為準。
企業紅包袋的品牌元素不能搶過祝福
紅包袋是年節禮物,收的人會拿在手上、拆開、放進皮夾。它是一個有使用動作的物件,品牌元素要放得讓人看到,卻不能擋到祝福感,也不能妨礙拆開與取出的動作。
如果同一批年節贈品還有春聯與月曆,成套的做法很簡單,就是共用同一組主色、字體與落款位置,收到的人就會把它們當成同一份禮物。
品牌色和紅金底色的搭配
品牌色適合當點綴或局部色塊,大面積還是以紅或金打底,年節氣氛比較足。品牌色若是冷色,例如藍或綠,用金箔或白色的小面積呼應,比滿版改色更不容易讓人覺得不像紅包。
這並不表示品牌色不能滿版。滿版品牌色也可行,只是要靠金色與吉祥紋飾保住年節的氣氛,否則整個袋子看起來就只是一只普通的企業信封。
實際操作時,可以先把品牌色放在標誌與落款的位置,再看整體的紅金比例是否還像紅包袋。標誌若有多個品牌色,挑最主要的一個就好,其餘留給企業的其他印刷品,紅包袋的畫面才不會被切得太碎。
標誌與落款避開封口和取出口
標誌放在正面的中下方或角落較穩。封口舌與開口邊會被拉扯、被手指蓋住,標誌放在這些位置,打開時就容易被切斷或磨損。落款文字(公司名、祝賀語)要放在袋子成型後仍然看得到的區域,並且避開摺線。
一次做多款的時候,標誌位置要統一,字級也要一致。這樣收到的人不管拿到哪一款,一眼都認得出是同一家送的。
拿紅包袋的人,手指通常會捏在袋身的兩側或下半部,所以太靠邊的文字也容易被遮住。標誌與落款離邊緣留一段距離,既避開黏邊,拿在手上也看得清楚。
吉祥話的字數、年份與字體選擇
吉祥話以四字詞為主,字數少、字級大,直式袋用直排比較自然,橫式袋則可以橫排,但字數同樣要克制,讓整個袋面保有留白。
年份與生肖要看是否留作紀念。如果希望沒發完的袋子可以留到明年再用,就不要印年份;若是限定當年的紀念款,印上年份與生肖則更有收藏的意義。
字體要選能商用授權的,文字在送印前轉成外框,避免印刷廠的電腦缺字,被替換成別種字體。
吉祥話的字體與紅金底色要有足夠的對比。燙金的字尤其要選筆畫夠粗、結構清楚的字體,細筆畫的字體在燙金時容易糊掉,這和前面提到的線寬下限是同一件事。
年節檔期要從發放日往回排工序
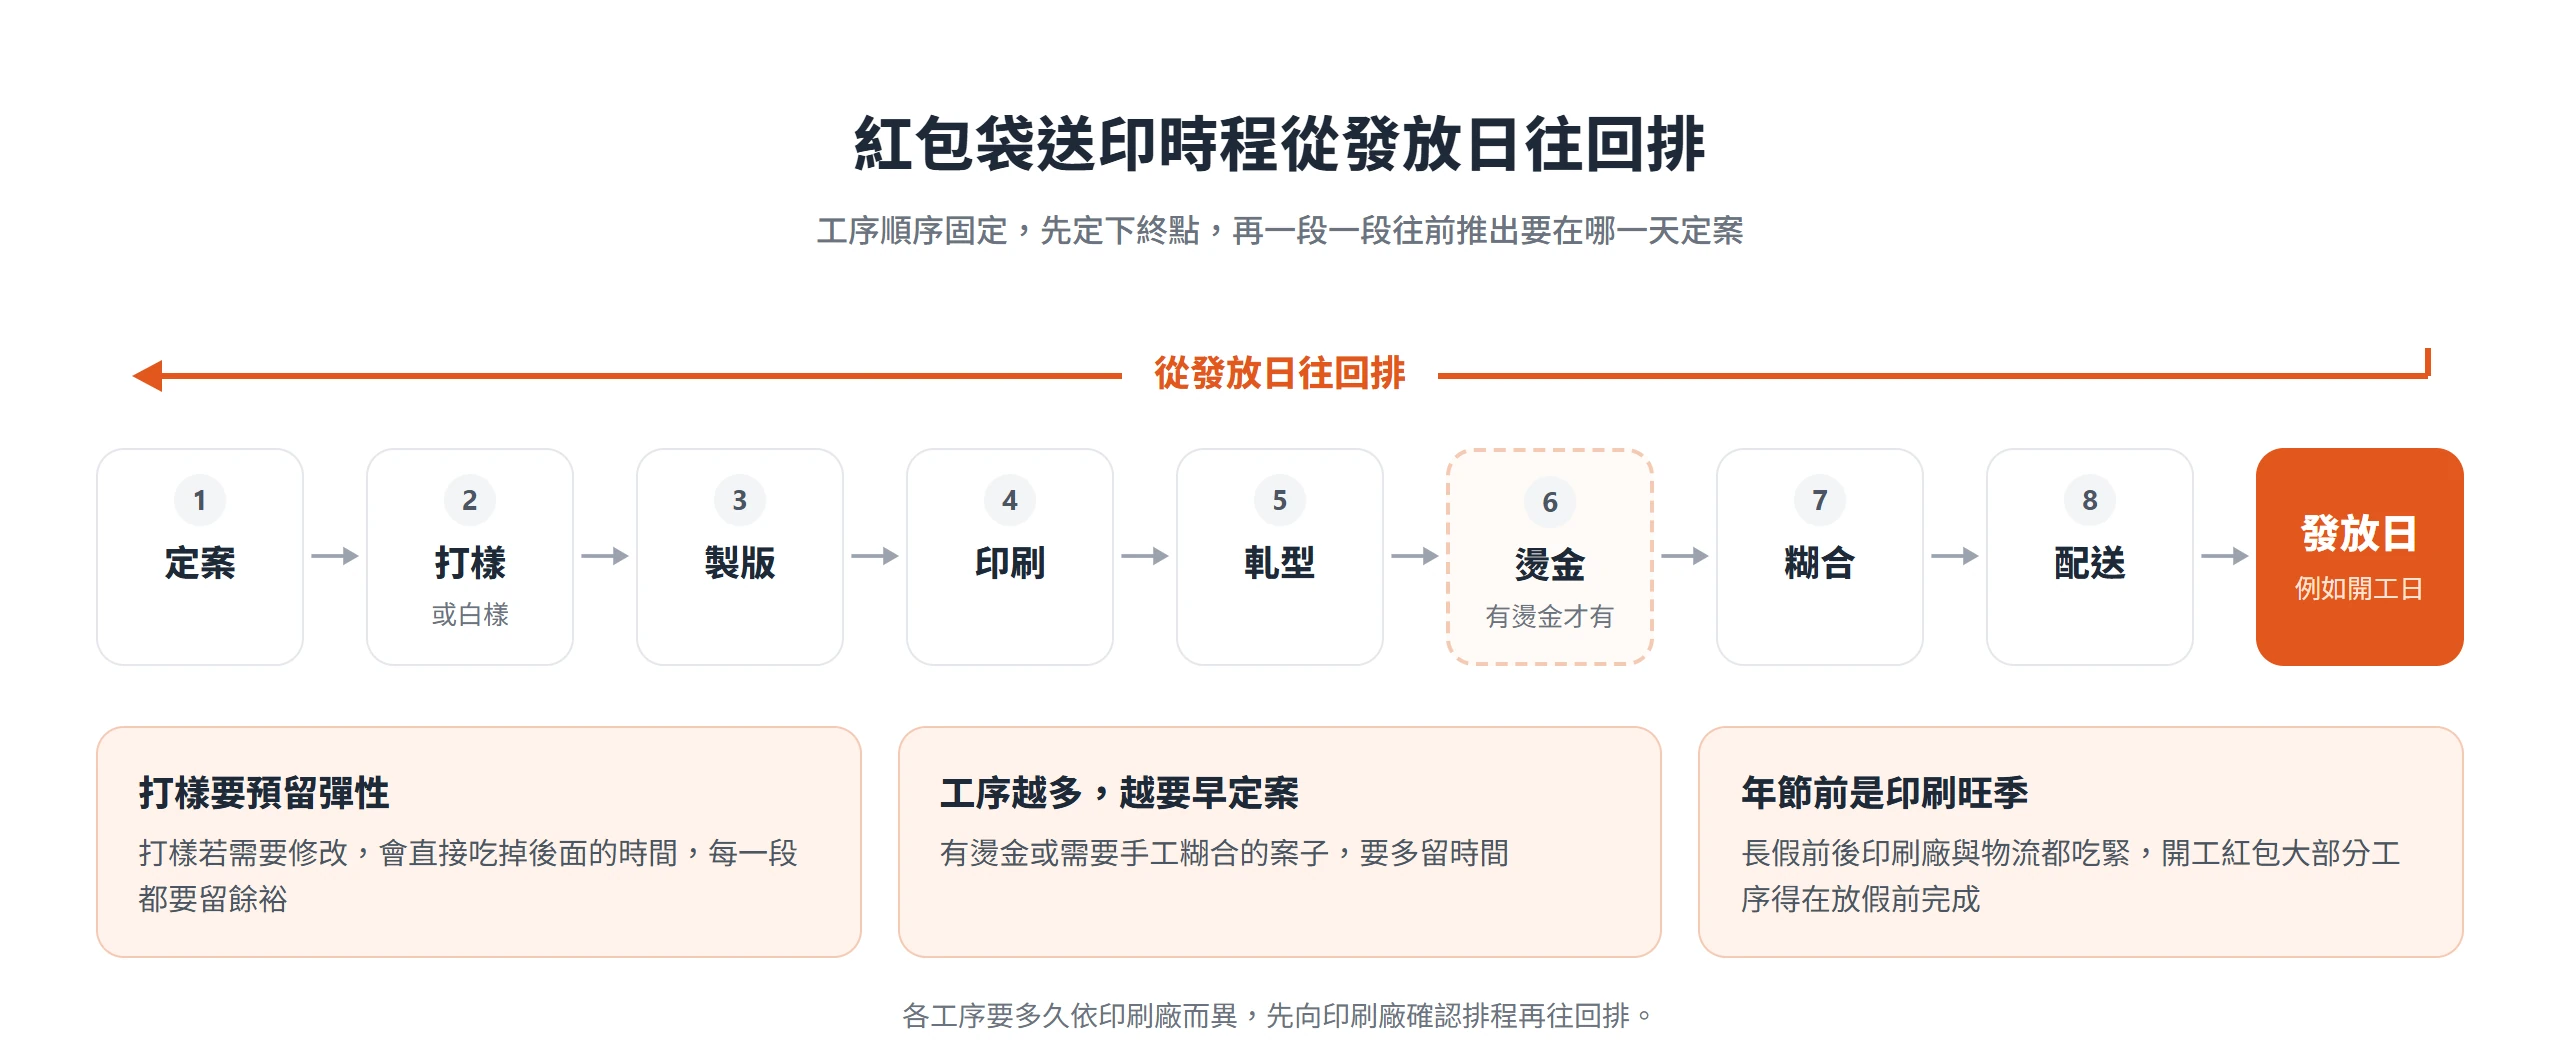
紅包袋比一般平面印刷多了軋型、摺線與糊合,有燙金時還多一道,每一道都要排隊。年節前又是印刷廠的旺季,所以時程要從發放日往回排,而不是從今天往後算。
常見的發放日有兩種,一種是農曆新年前的尾牙與春酒,另一種是開工日。開工紅包通常在農曆新年後第一個工作日發放,長假前後印刷廠與物流的作業都很吃緊,大部分工序得在放假前完成。
工序的順序是,定案、打樣或白樣、製版、印刷、軋型、燙金、糊合,最後才是配送。工序越多,越要早定案;有燙金或需要手工糊合的案子,要多留時間,具體天數各家不同,以印刷廠的排程為準。
送印前要完成的 6 項檔案整理
送印前要做的事,是把檔案整理成印刷廠可以直接製版的狀態:
- 套用印刷廠提供的公版刀模,不自行更動刀線與摺線的位置。
- 把彩印層、燙金層與刀線層分開,刀線層設定成不輸出。
- 所有文字轉成外框。
- 圖片解析度一般 300 ppi 起,以印刷廠要求為準。
- 出血做到位,一般 1~3 mm,以印刷廠指定為準。
- 在稿上或下單備註中註明箔色、紙材與數量。
這幾項做完,印刷廠收到的就是一份可以直接製版的稿,打樣時才能把力氣放在確認顏色與結構,而不是來回補檔案。
從開工日倒推打樣與交貨日
以一家想在開工日發放的公司為例,終點是開工第一天。往前推,開工前要完成配送,配送之前要完成糊合與燙金,再之前是印刷,接著是製版,最前面是打樣與定案。
每一段都要預留彈性,特別是打樣,打樣若需要修改,會直接吃掉後面的時間。如果是要在年前送給客戶,終點就換成發放日,推算方式一樣。重點是工序的順序與彈性,各工序要多久,先向印刷廠確認排程,再往回排。
紅包袋看起來是年節裡最小的一件印刷品,做起來卻是構造、紙材、紅色與燙金一起牽動的工作。把它當成一只要摺、要黏、要被拿在手上的紙袋來設計,再向印刷廠確認公版與製稿規範,多數問題都能在送印前發現。年節檔期一到,印刷廠的排程不等人,不妨現在就拿出要放的鈔票,先量一量內徑。